China · Fabricação conforme desenho · Peças não padronizadas

Peças OEM usinadas em CNC conforme desenho na China — Serviço de usinagem CNC sob medida

Produção de componentes metálicos e plásticos a partir de desenhos técnicos e modelos 3D, de uma única peça à fabricação em grandes lotes. Nosso fornecimento de peças usinadas CNC na China reúne torneamento, fresamento de 3, 4 e 5 eixos, operações complementares, tratamentos e controle dimensional para transformar as especificações do projeto em componentes prontos para montagem.

A partir de 1 peça

Protótipos, reposição e desenvolvimento.

3, 4 e 5 eixos

Geometrias simples e superfícies complexas.

Metais e plásticos

Material e condição conforme o desenho.

Produção OEM

Pequenos lotes e fornecimento em série.

Peças sob medida

Produtos usinados conforme desenho

Exemplos de componentes personalizados para projetos OEM.

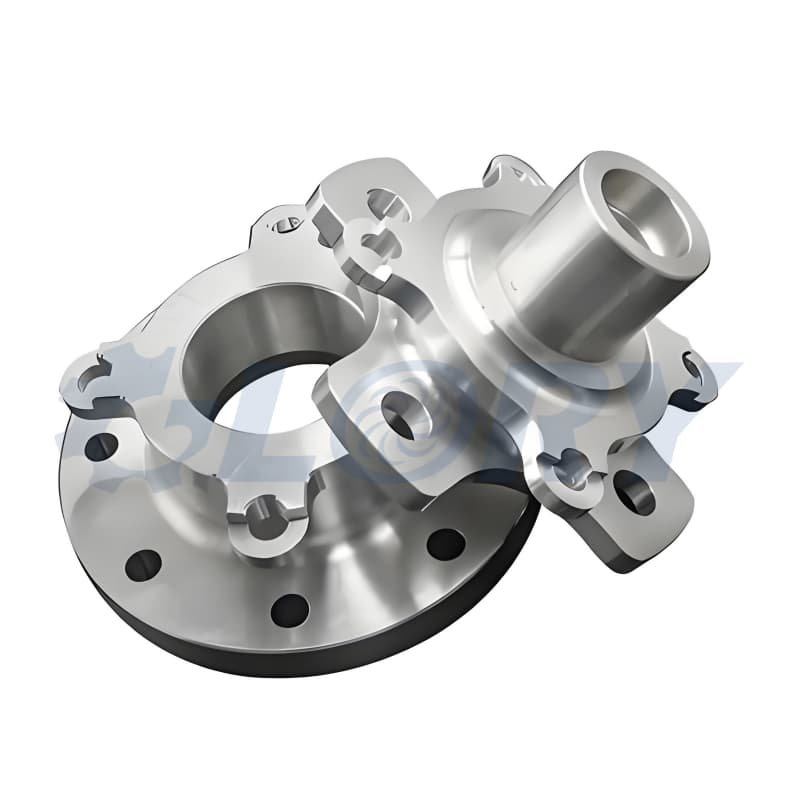
Componente personalizado em titânio usinado conforme desenho

Componente de titânio sob medida

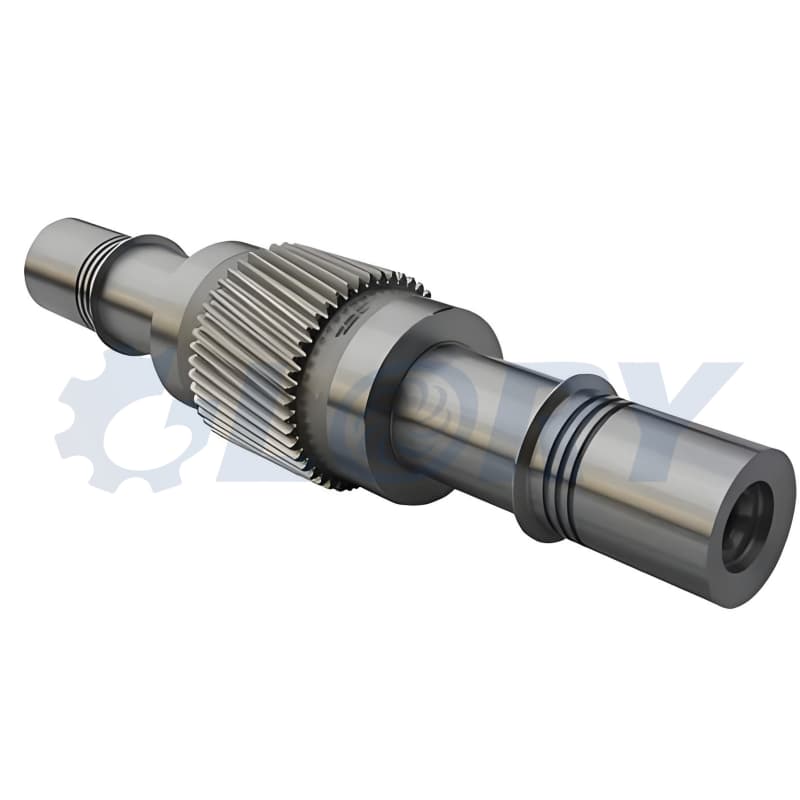
Eixo com engrenagem fabricado conforme desenho para transmissão mecânica

Eixo com engrenagem

Peça usinada em alumínio com acabamento colorido

Peça de alumínio com acabamento colorido

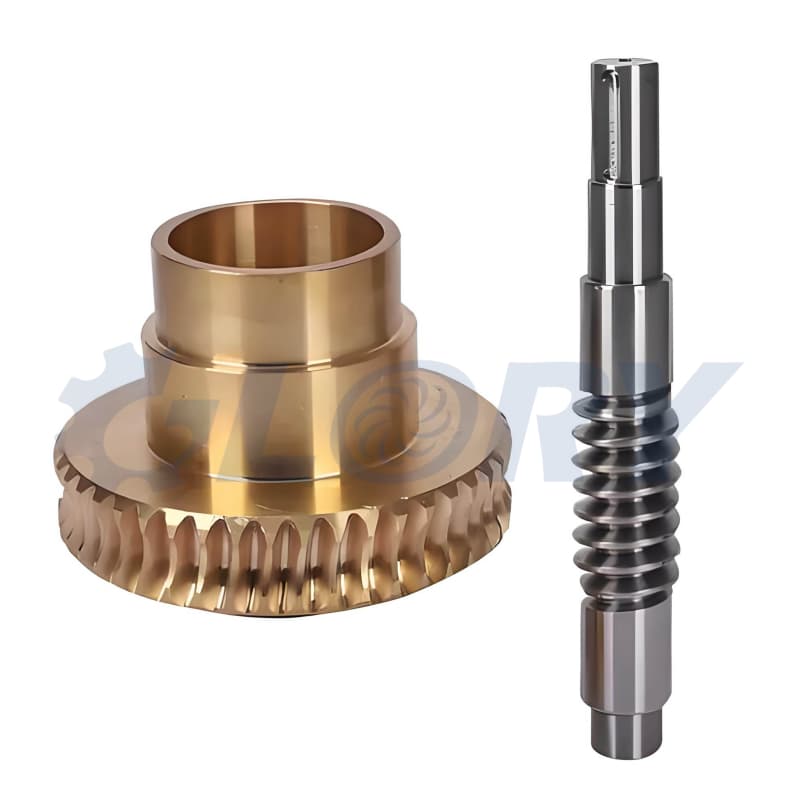
Conjunto personalizado de coroa de bronze e sem-fim de aço-liga

Coroa de bronze e sem-fim de aço-liga

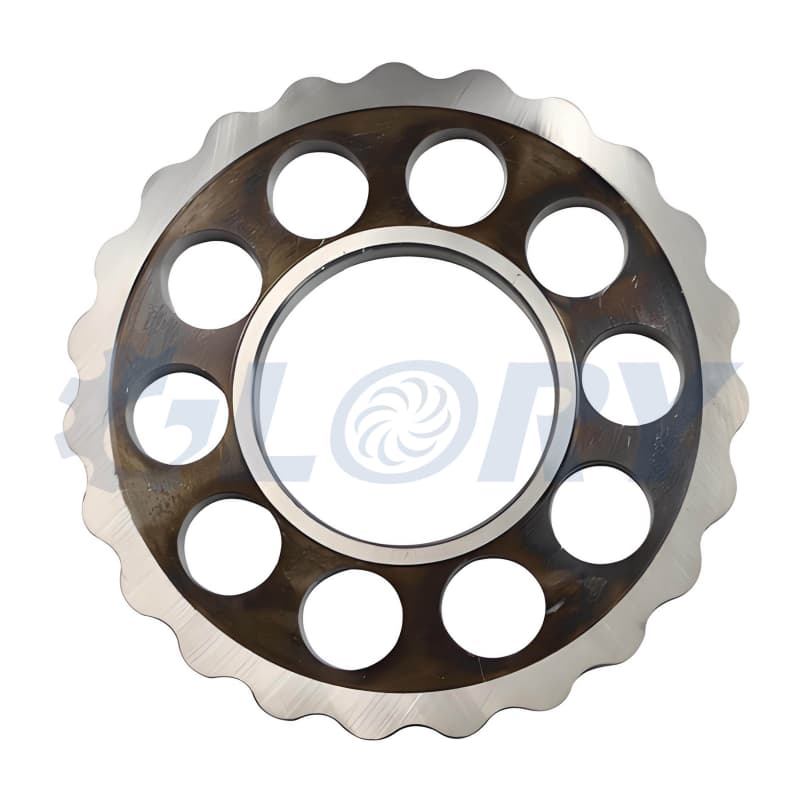
Disco cicloidal usinado para mecanismo redutor

Disco cicloidal para redutor

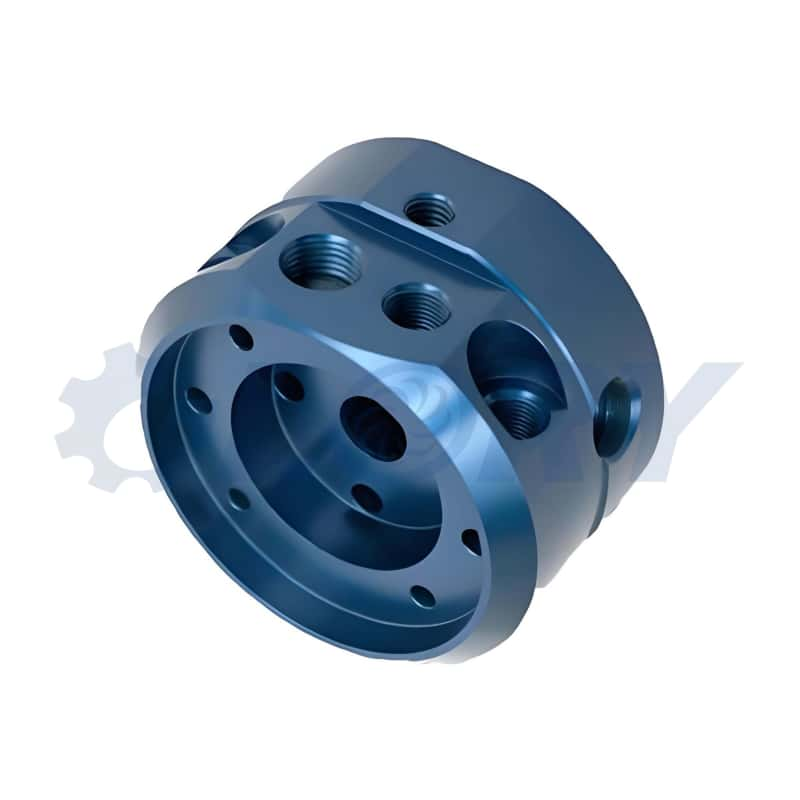
Bloco de válvulas hidráulicas usinado com acabamento niquelado

Bloco hidráulico niquelado

Engenharia e fornecimento

Usinagem CNC na China para peças OEM e projetos especiais

Cada peça não padronizada exige uma combinação própria de material, geometria, processo e inspeção. Trabalhamos com componentes definidos pelo cliente, desde peças torneadas de uso geral até conjuntos de superfícies complexas. A fabricação é organizada a partir da função do componente, dos pontos de montagem e das características que realmente precisam ser controladas.

Fabricação conforme desenho técnico

Dimensões, tolerâncias, roscas, raios, chanfros, rugosidade e referências geométricas orientam o planejamento. O modelo 3D apoia a programação, enquanto o desenho define requisitos de fabricação e aceitação. Divergências entre arquivos são esclarecidas antes da produção.

Essa abordagem atende à compra de peças mecânicas sob medida, componentes industriais não padronizados e peças de reposição fabricadas conforme desenho.

Produção de peças OEM na China

O fornecimento OEM integra análise do projeto, preparação da matéria-prima, usinagem, acabamento e inspeção. Códigos de peça e revisões ajudam a manter a correspondência entre o componente produzido e a documentação utilizada na montagem.

É uma solução para fabricantes de máquinas, integradores, distribuidores técnicos e equipes de desenvolvimento que precisam terceirizar componentes específicos.

Fábrica de usinagem CNC na China: critérios de escolha

A escolha deve considerar a geometria, o material, a capacidade de fixação e os recursos de medição necessários. Uma peça simples de torno e um rotor de cinco eixos exigem estratégias diferentes, mesmo quando utilizam a mesma liga.

Nosso planejamento relaciona cada requisito ao processo adequado, com atenção ao custo por peça, à repetibilidade e à sequência de operações.

Fabricante de peças usinadas CNC na China: avaliação técnica

Na avaliação de um fornecedor, a informação mais útil é como os requisitos do desenho serão produzidos e verificados. Por isso, o escopo considera tolerâncias críticas, características de superfície, condição do material e critérios de inspeção.

O objetivo é fornecer peças compatíveis com a aplicação, com registros dimensionais e identificação dos lotes quando previstos no pedido.

Processos de fabricação

Torneamento, fresamento e usinagem CNC de precisão

A rota de fabricação pode combinar várias operações para obter a forma final. A escolha depende do volume de material a remover, do acesso da ferramenta, das superfícies de referência e do volume de produção.

01 / TORNEAMENTO

Torneamento CNC de peças cilíndricas

Usinagem de diâmetros externos e internos, faces, cones, canais, furos e roscas. Aplicável a eixos, buchas, pinos, espaçadores, hastes, anéis, flanges e conexões roscadas. Tornos CNC de bancada inclinada e tornos automáticos permitem organizar diferentes famílias de peças.

Em eixos longos ou esbeltos, o apoio, a sequência de passes e o controle de vibração são definidos para limitar flexão e variações dimensionais.

02 / FRESAMENTO

Fresamento CNC de 3 eixos

Produção de planos, bolsões, rasgos, alojamentos, furações e contornos em suportes, placas, bases, carcaças e blocos. É uma opção eficiente para geometrias com bom acesso da ferramenta e superfícies que podem ser produzidas em fixações bem definidas.

O posicionamento dos furos e a relação entre faces são planejados em conjunto com a referência de montagem do componente.

03 / MÚLTIPLAS FACES

Fresamento CNC de 4 eixos

O eixo rotativo permite posicionar diferentes faces e executar recursos distribuídos ao redor da peça. A operação pode ser indexada ou simultânea, conforme a máquina, a geometria e a programação.

Aplicações incluem eixos com rasgos, corpos cilíndricos com furos radiais, peças com faces inclinadas e componentes de transmissão com recursos em várias posições angulares.

04 / SUPERFÍCIES COMPLEXAS

Usinagem CNC de 5 eixos

A orientação da ferramenta em vários ângulos facilita o acesso a superfícies complexas e pode reduzir reposicionamentos. O fresamento simultâneo de cinco eixos permite acompanhar geometrias tridimensionais em rotores, pás, impelidores e componentes com canais curvos.

A simulação das trajetórias, a rigidez da ferramenta e a prevenção de colisões fazem parte do planejamento de peças complexas sob medida.

05 / FUROS E ROSCAS

Furação, mandrilamento, alargamento e rosqueamento

Operações para furos passantes e cegos, rebaixos, alojamentos de pinos, sedes de rolamentos e conexões. Roscas métricas, NPT e outros perfis são executados conforme a definição do desenho e a viabilidade de acesso.

Profundidade útil, saída de ferramenta, interseções internas e remoção de rebarbas são avaliadas antes de fechar a sequência de fabricação.

06 / ELETROEROSÃO

Eletroerosão a fio e por penetração

A eletroerosão complementa a usinagem em materiais eletricamente condutores, especialmente para contornos, cavidades e detalhes de acesso limitado. O corte a fio atende perfis passantes; a penetração utiliza eletrodos adequados à cavidade.

São alternativas para componentes endurecidos, insertos, rasgos e determinadas geometrias de anéis e peças de turbomáquinas.

07 / ACABAMENTO DIMENSIONAL

Retificação e acabamento de superfícies funcionais

Operações de acabamento podem ser incorporadas para atingir requisitos de diâmetro, forma e textura em superfícies selecionadas. Eixos, buchas, pistas, faces de apoio e componentes tratados termicamente exigem avaliação do sobremetal disponível.

A sequência considera a condição final do material e os riscos de distorção, para que a dimensão aprovada corresponda ao estado de entrega.

08 / ROTAS COMBINADAS

Usinagem de barras, placas, fundidos e forjados

O material de partida pode ser barra, placa, tarugo, pré-forma fundida ou forjada. O processo combina desbaste, operações intermediárias e acabamento de acordo com a geometria e o número de peças.

Essa flexibilidade atende desde protótipos feitos a partir de material maciço até componentes seriados com superfícies funcionais usinadas sobre uma pré-forma.

Metais e plásticos de engenharia

Materiais para peças usinadas CNC sob medida

A escolha do material influencia resistência mecânica, peso, comportamento térmico, resistência à corrosão, desgaste e custo. Trabalhamos com a liga e a condição indicadas no projeto; qualquer substituição exige análise e aprovação. As designações abaixo são opções comuns, sem pressupor equivalência automática entre diferentes sistemas de classificação.

Famílias de materiais, exemplos de designações e componentes usuais.
MaterialExemplosPeças e aplicaçõesPontos de atenção
Alumínio para uso geral6061, 6082 e 6063Carcaças, suportes, placas, flanges, dissipadores e peças de automação usinadas em alumínio.Condição de fornecimento, rigidez das paredes, acabamento e alterações dimensionais após anodização.
Outras ligas de alumínio2024, 7075 e 5052Componentes estruturais, rotores, peças leves e componentes fabricados a partir de placas.As ligas têm propriedades e respostas diferentes ao tratamento; 5052 não responde ao endurecimento por precipitação como 6061 ou 7075.
Aço inoxidável austenítico303, 304 e 316Conexões, eixos, corpos de válvula, componentes de bombas e peças para equipamentos de processo.Equilíbrio entre usinabilidade e resistência à corrosão, controle de encruamento e qualidade da superfície.
Aços inoxidáveis especiais17-4PH, 420 e duplex 2205Eixos resistentes, componentes de válvulas, peças de turbomáquinas e componentes sujeitos a ambientes exigentes.A condição térmica altera as propriedades; 17-4PH, 420 e 2205 não utilizam a mesma rota de endurecimento.
Aço-carbono1018, 1020, 1045, C45 e 1215Eixos, pinos, espaçadores, buchas, bases e componentes mecânicos de uso geral.Teor de carbono, exigência de dureza, condição inicial e proteção superficial precisam ser definidos.
Aço-liga4140, 42CrMo4, 40Cr e 8620Eixos de transmissão, eixos estriados, engrenagens, sem-fins e peças com solicitações mecânicas elevadas.Material, tratamento térmico, dureza e profundidade de camada devem ser selecionados em conjunto.
Titânio e ligas de titânioTitânio comercialmente puro e Ti-6Al-4VSuportes leves, flanges, conectores e componentes especiais com requisitos de massa e corrosão.Controle de calor, rigidez da fixação, desgaste de ferramenta e condição exata da liga.
Cobre e latãoCobre comercial e ligas de latão conforme desenhoContatos, eletrodos, conectores, terminais, conexões e componentes de transferência térmica.Condutividade, resistência, composição e qualidade do acabamento variam entre as ligas.
BronzeBronzes de estanho e de alumínio, incluindo bronze de níquel-alumínioBuchas, mancais, coroas, componentes de bombas e peças para aplicações marítimas.Par de atrito, lubrificação, desgaste e compatibilidade com o fluido ou ambiente de operação.
Ligas à base de níquelFamílias Inconel e Hastelloy, na designação especificadaComponentes para temperatura elevada, processo químico e turbomáquinas.Ferramentas, remoção de calor, esforço de corte e condição metalúrgica exigem planejamento específico.
POM e poliamidaPOM-C, POM-H e PA6, conforme necessidadeEngrenagens plásticas, buchas, guias, roletes e componentes de baixo peso.Temperatura, absorção de umidade, expansão térmica e deformação na fixação afetam as dimensões.
Outros plásticos usináveisPP, PMMA e PU em graus adequados à usinagemBlocos, proteções transparentes, peças de transporte, guias e componentes para máquinas.Rigidez, sensibilidade ao calor, dureza do PU e compatibilidade química são avaliadas por aplicação.

O material indicado no desenho prevalece sobre descrições genéricas. A seleção de uma liga alternativa considera composição, propriedades, condição de fornecimento e função da peça; sem essa análise, duas designações semelhantes não devem ser tratadas como intercambiáveis.

Material adequado à função

Como relacionar material, aplicação e custo de usinagem

Uma peça usinada CNC de alumínio para dissipação térmica tem prioridades diferentes de um eixo de aço para transmissão de torque ou de uma bucha plástica de deslizamento. A análise funcional ajuda a selecionar uma solução coerente sem acrescentar exigências que não trazem benefício à montagem.

Peso, rigidez e resistência mecânica

Alumínio, aço e titânio não são substitutos diretos. A escolha considera cargas, espessuras, deformação admissível, massa e condições de uso. Em suportes e carcaças leves, a geometria pode ter tanta influência na rigidez quanto a resistência nominal da liga.

Corrosão e contato com fluidos

Temperatura, concentração do fluido, presença de cloretos e contato entre materiais orientam a seleção. Peças de aço inoxidável para bombas, conexões de latão e componentes de bronze marítimo precisam ser avaliados dentro das condições reais de serviço.

Desgaste, atrito e necessidade de dureza

Eixos, engrenagens, guias e buchas exigem análise do contato entre superfícies. Dureza elevada, camada endurecida, lubrificação e acabamento devem funcionar em conjunto. O tratamento mais intenso nem sempre oferece a melhor combinação de desgaste, tenacidade e custo.

Estabilidade e viabilidade de produção

Peças de paredes finas, bolsões profundos e plásticos flexíveis exigem cuidados com tensões internas e fixação. A disponibilidade da matéria-prima, o volume de remoção e a repetibilidade também influenciam o preço de componentes usinados sob medida.

Dimensões e geometria

Precisão de usinagem, tolerâncias geométricas e rugosidade

As referências abaixo representam capacidades para características selecionadas, sujeitas à análise do desenho, do material, do tamanho da peça e da rota de fabricação. Não são tolerâncias gerais aplicadas automaticamente a toda peça. A tolerância acordada deve ser compatível com a função e com um método de medição adequado.

Valores de referência para avaliação técnica; a condição final é definida por projeto.
CaracterísticaReferênciaAplicação típicaCondição de avaliação
Dimensões torneadas±0,01 mmDiâmetros, ressaltos e comprimentos funcionais de eixos e buchas.Trechos selecionados, com rigidez, comprimento e material compatíveis.
Dimensões fresadasConforme desenho e análiseBolsões, rasgos, faces, espessuras e alojamentos.Dependem do acesso da ferramenta, da profundidade e da fixação.
Posição0,03 mmFurações, pinos de localização e interfaces de montagem.Referências e forma da zona de tolerância definidas no desenho.
Paralelismo0,005 mmFaces de apoio, placas e superfícies de deslizamento.Extensão da superfície e referência geométrica compatíveis.
Coaxialidade0,005 mmTrechos de eixos, buchas e alojamentos coaxiais.Relacionada ao eixo de referência e ao método de avaliação especificado.
Perpendicularidade0,01 mmFaces de encosto, flanges e furos em relação a uma base.Controle da orientação da característica e das referências indicadas.
Batimento total0,01 mmSuperfícies de eixos e componentes rotativos.Montagem e eixo de referência definidos para a inspeção.
Simetria0,01 mmRasgos e elementos associados a um plano central.Aplicável quando essa característica estiver explicitamente indicada.
Planicidade0,002 mmPequenas superfícies funcionais selecionadas.Exige condições específicas de processo, área, temperatura e metrologia.
Cilindricidade0,01 mmSuperfícies cilíndricas de ajuste e de guia.Avaliação da forma ao longo da superfície especificada.
Ajustes de furos e eixosClasses e limites conforme desenhoSedes de rolamentos, pinos, buchas e interfaces de montagem.O valor numérico depende do diâmetro nominal e da classe escolhida.
Rugosidade superficialAté Ra 0,2 μm em superfícies selecionadasContatos deslizantes, sedes e superfícies funcionais.Pode exigir operações complementares; não representa tolerância dimensional.

Os valores geométricos não são apresentados como tolerâncias bilaterais ±. Forma da zona, referências, extensão controlada e condição após tratamento devem constar da especificação. Características da ordem de 0,002 mm exigem uma estratégia de medição com incerteza adequada; não são automaticamente verificadas por um sistema óptico com precisão nominal de 2,5 μm.

Precisão orientada à montagem

Quais dimensões controlar em cada tipo de peça

O diâmetro correto, sozinho, não assegura o funcionamento de um componente. A avaliação combina tamanho, forma, orientação, localização, textura e condição de superfície, conforme os requisitos do conjunto.

Eixos, buchas e sedes de rolamentos

Diâmetro de ajuste, coaxialidade, batimento, perpendicularidade dos encostos e rugosidade devem ser relacionados à montagem. Eixos longos também exigem atenção à retilineidade e à forma de apoio durante a inspeção.

Engrenagens, sem-fins e eixos estriados

Módulo, número de dentes, perfil, ângulo de pressão, sentido de hélice e referências de montagem precisam ser definidos. A classe de precisão de dentes ou estrias é uma exigência própria e não pode ser deduzida da tolerância de um diâmetro torneado.

Blocos hidráulicos e componentes de válvulas

Posição dos canais, dimensões dos alojamentos, superfícies de vedação e ausência de rebarbas internas são características relevantes. Limpeza, estanqueidade e ensaios funcionais entram no escopo quando especificados para o fornecimento.

Rotores, impelidores e pás

O controle inclui perfil das pás, espessuras, cubo, interfaces de montagem e relacionamento entre superfícies. Balanceamento é um requisito separado, com condição e critério próprios, quando previsto no projeto.

Carcaças, tampas e corpos de bombas

Faces de união, posição de furos, alojamentos e passagens internas precisam manter compatibilidade com os componentes vizinhos. A estanqueidade depende também da vedação, da montagem e das condições de uso.

Placas, suportes e bases de precisão

Planicidade, paralelismo, distância entre furos e perpendicularidade orientam o apoio e o posicionamento. Bolsões assimétricos e grande remoção de material podem exigir etapas intermediárias para limitar deformações.

Peças de parede fina e contornos complexos

Espessura, perfil, deformação após soltura e marcas de fixação são analisados em conjunto. O controle pode exigir apoios dedicados, passes equilibrados e medição em condições próximas às previstas no desenho.

Engrenagens, guias e buchas plásticas

A dimensão deve ser associada à temperatura, à umidade e ao esforço de montagem. Uma tolerância adequada ao aço pode ser inviável ou desnecessária para uma peça de nylon, PP ou PU submetida a condições variáveis.

Estrutura de produção e controle

Equipamentos de usinagem e inspeção dimensional

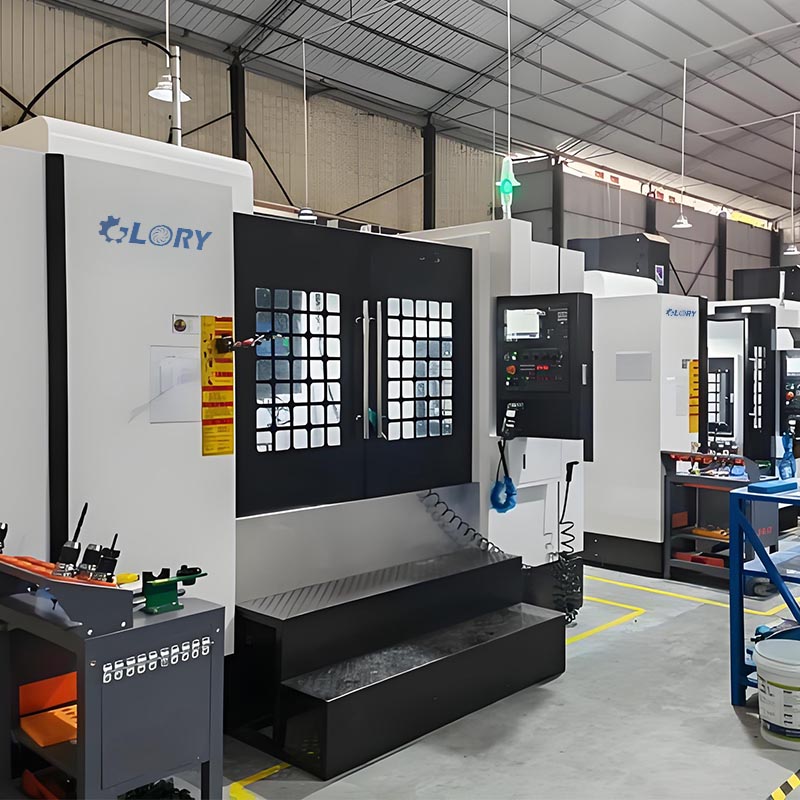
A produção utiliza recursos de torneamento CNC, centros de usinagem, operações de furação e rosqueamento, além de instrumentos selecionados para verificar as características do desenho. O equipamento é escolhido de acordo com a peça e com a etapa de fabricação.

Equipamento de torneamento CNC para fabricação de componentes personalizados

Torneamento CNC

Diâmetros, faces, canais e roscas em peças de revolução.

Usinagem CNC de cinco eixos para protótipos e peças de geometria complexa

Usinagem de 5 eixos

Superfícies tridimensionais e acesso a diferentes orientações.

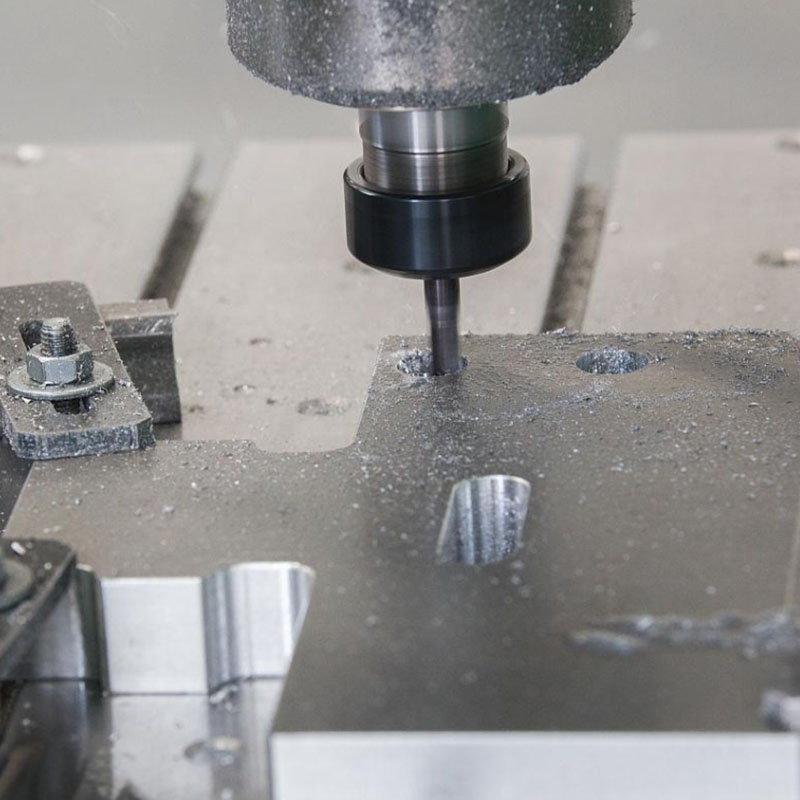
Operações de furação e rosqueamento de peças mecânicas sob medida

Furação e rosqueamento

Furos e roscas posicionados conforme as referências do projeto.

Área de produção de componentes mecânicos usinados

Área de produção

Organização das operações e acompanhamento dos lotes.

Inspeção dimensional de rotor em máquina de medição por coordenadas

Medição por coordenadas

Verificação dimensional e geométrica de componentes selecionados.

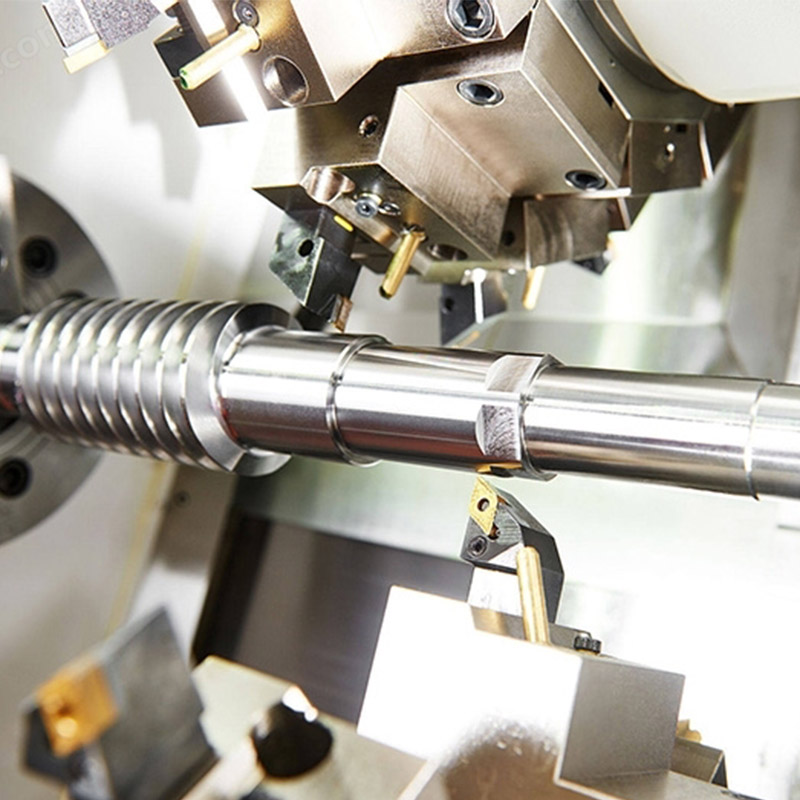
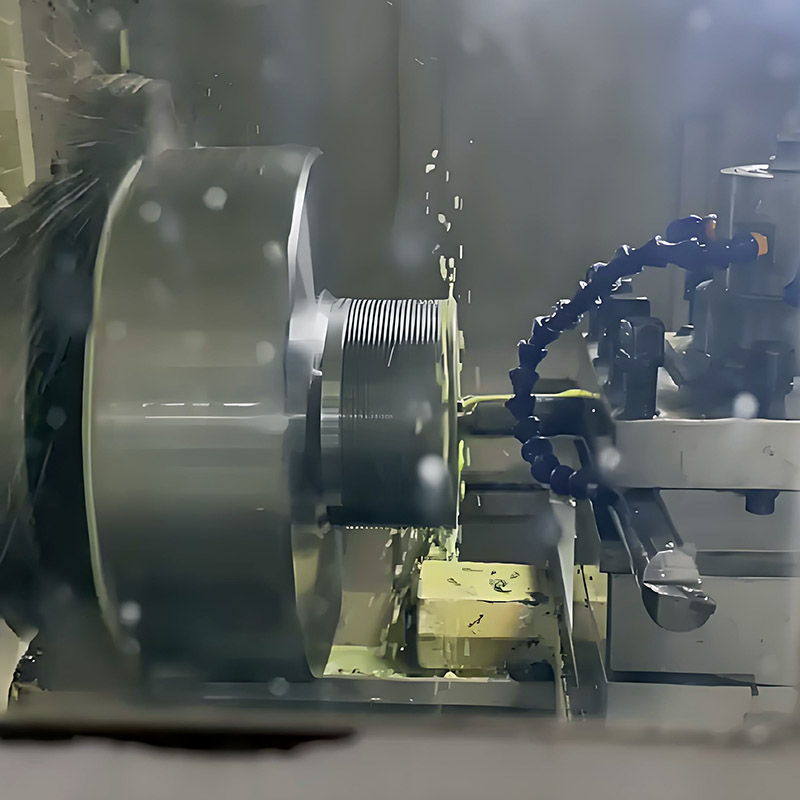
Operação de torneamento CNC de uma peça metálica

Usinagem de componentes metálicos

Remoção controlada de material e acabamento de superfícies.

Verificação das características do desenho

Controle de qualidade com CMM e medição óptica digital 2D

O controle dimensional começa na definição das referências e acompanha as operações que podem alterar a peça. A combinação de medição por coordenadas, projeção óptica, medição por imagem e instrumentos dimensionais permite estabelecer verificações adequadas a diferentes geometrias.

Medição óptica digital 2D do contorno de um rotor usinado
Medição de contornos e dimensões projetadas em sistema óptico 2D.

Projeção e medição digital 2D

2,5 μm

Precisão nominal informada para o sistema de medição 2D, equivalente a 0,0025 mm. A medição óptica auxilia na verificação de contornos, distâncias, raios, ângulos e detalhes visíveis no plano observado.

O desempenho efetivo depende da faixa de medição, da iluminação, do contraste da borda, da fixação, da temperatura e do procedimento utilizado. Esse valor caracteriza o sistema informado; não significa que todas as peças sejam fabricadas com tolerância de ±2,5 μm.

Para dimensões críticas, a seleção do instrumento e a incerteza da medição são avaliadas em relação à tolerância. Geometrias tridimensionais e características sem acesso óptico adequado recebem outro método de verificação.

Inspeção inicial e durante o processo

A primeira peça permite verificar programa, fixação, ferramentas e dimensões antes da continuidade do lote. Características sensíveis ao desgaste da ferramenta ou à mudança de operação recebem controles intermediários conforme o plano de inspeção.

Controle tridimensional e comparação de perfis

A CMM verifica relações entre pontos, superfícies e referências geométricas. A digitalização óptica tridimensional pode complementar a comparação de formas complexas com o modelo, respeitando o desempenho e as limitações de cada método.

Inspeção final e registros dimensionais

A verificação final considera a condição de entrega, incluindo tratamentos e acabamentos definidos. Relatórios dimensionais, identificação do lote e rastreabilidade dos controles podem acompanhar o fornecimento conforme o escopo acordado.

Inspeção de 100% das características acordadas

Quando solicitada, a inspeção em todas as peças é planejada para características previamente definidas. O pedido deve indicar dimensões controladas, critérios de aceitação e registros necessários, pois inspecionar todas as peças não significa medir automaticamente cada elemento do desenho.

Dureza, tenacidade e estabilidade

Tratamentos térmicos para componentes usinados

Os tratamentos térmicos são definidos em conjunto com o material e a aplicação. A condição inicial, a dureza final, a profundidade de camada e as superfícies que precisam permanecer usináveis orientam a sequência. Conforme o projeto, o tratamento pode ocorrer antes da usinagem, entre operações ou antes de um acabamento final.

Recozimento

Pode reduzir a dureza e modificar a estrutura do material para facilitar operações posteriores, dependendo da liga e do ciclo empregado. É considerado em determinados aços e pré-formas que exigem condição apropriada para desbaste ou fabricação de geometrias complexas.

Normalização

Utilizada em aços compatíveis para ajustar a estrutura e obter uma condição mais uniforme. A necessidade depende do histórico do material, das propriedades pretendidas e da sequência posterior; não substitui automaticamente outros tratamentos especificados no desenho.

Têmpera e revenimento

Aplicáveis a aços adequados, como determinadas condições de 4140 e C45, para combinar resistência, dureza e tenacidade. Eixos de transmissão, pinos e componentes mecânicos podem exigir sobremetal para acabamento após o tratamento e verificação das deformações.

Cementação, têmpera e revenimento

A cementação enriquece a superfície com carbono e, em uma rota apropriada de endurecimento, permite obter camada resistente ao desgaste com núcleo relativamente tenaz. É utilizada em aços adequados para engrenagens, eixos estriados e outros contatos solicitados.

Nitretação

Introduz nitrogênio na superfície de materiais compatíveis para desenvolver uma camada endurecida. Pode atender eixos, componentes de desgaste e elementos de transmissão. Profundidade de camada, dureza, áreas protegidas e eventuais variações dimensionais precisam ser especificadas.

Endurecimento por indução

Permite tratar regiões selecionadas de aços apropriados, como pistas, colos e áreas de contato. O desenho deve indicar a área endurecida, a profundidade requerida e a condição final. Geometria e acessibilidade influenciam o desenvolvimento do processo.

Alívio de tensões

Pode ser considerado após determinadas etapas de fabricação ou desbaste para reduzir tensões residuais. É especialmente relevante na avaliação de peças com remoção assimétrica de material, paredes finas ou exigências de estabilidade, respeitando os limites da liga e de sua condição térmica.

Solubilização e envelhecimento

São empregados em ligas adequadas para desenvolver a condição metalúrgica especificada. Alumínio tratável termicamente, inoxidável 17-4PH e determinadas ligas de níquel exigem ciclos distintos. Condições como H1025 para 17-4PH devem constar explicitamente da documentação.

Dureza final, escala de medição, faixa admissível e profundidade de camada devem ser informadas quando relevantes. Uma indicação genérica de “peça temperada” não define completamente o resultado necessário para fabricação e inspeção.

Proteção e acabamento funcional

Tratamentos de superfície para peças CNC personalizadas

O acabamento pode proteger contra corrosão, modificar atrito, aumentar resistência ao desgaste ou definir a aparência da peça. O processo deve ser compatível com a liga e com a função. Espessura, cor, textura e regiões protegidas são combinadas antes da usinagem final, principalmente em ajustes e roscas.

Tratamentos e acabamentos disponíveis para avaliação conforme o projeto.
ProcessoMateriais usuaisObjetivo e exemplosO que especificar
Anodização natural ou coloridaAlumínio compatívelProteção e aparência de carcaças, suportes, botões mecânicos e componentes de equipamentos.Cor, espessura, acabamento prévio e regiões sem tratamento.
Anodização duraLigas de alumínio adequadasCamada funcional para peças sujeitas a desgaste, guias e superfícies de contato.Espessura, condição de selagem, rugosidade e compensação dimensional.
PassivaçãoAço inoxidável compatívelTratamento químico associado à remoção de contaminantes ferrosos e à condição passiva da superfície.Liga, estado superficial, limpeza e requisitos de aceitação.
EletropolimentoDeterminadas ligas de inoxidávelMelhoria da condição superficial em componentes de equipamentos de processo.Material, acabamento inicial e efeito da remoção de material em bordas e dimensões.
ZincagemAços compatíveisProteção de suportes, elementos mecânicos e peças de uso industrial.Espessura, aparência, regiões protegidas e requisitos especiais para aços de alta resistência.
NiquelagemAço, cobre e outros substratos adequadosAcabamento de blocos hidráulicos, conexões e componentes com exigências superficiais.Tipo de deposição, espessura, aderência e condição final dos alojamentos.
Cromagem duraSubstratos metálicos apropriadosSuperfícies de desgaste, hastes e elementos deslizantes, conforme a aplicação.Espessura, retificação posterior, rugosidade e limites dimensionais finais.
Oxidação negraAços compatíveisAparência escura e proteção complementar em componentes mecânicos.Condição superficial e proteção adicional; o desempenho anticorrosivo depende do sistema aplicado.
JateamentoMetais adequados ao abrasivo escolhidoTextura uniforme, preparação superficial ou acabamento de peças visíveis.Meio abrasivo, textura, áreas protegidas e preservação de superfícies funcionais.
Polimento e escovamentoAço inoxidável, alumínio e outras ligasAparência de componentes expostos e acabamento localizado de superfícies.Direção das marcas, rugosidade, nível visual e limites para arredondamento de bordas.
Pintura líquida ou a póSubstratos compatíveis com a preparação e a curaProteção e identificação visual de carcaças, bases, suportes e tampas.Cor, textura, espessura e mascaramento de roscas, contatos e ajustes.
Gravação a laserMetais e determinados plásticosIdentificação por código, referência, número de lote ou orientação de montagem.Conteúdo, posição, tamanho, contraste e restrições sobre superfícies funcionais.

Dimensões antes e depois do acabamento

Uma camada depositada altera diâmetros, espessuras e folgas; processos com remoção de material também podem modificar detalhes. Em anodização, o comportamento dimensional depende da liga e do processo. O desenho deve deixar claro se os limites se aplicam antes ou depois do tratamento.

Áreas funcionais e aparência

Roscas, sedes de rolamentos, contatos elétricos, superfícies de vedação e pontos de apoio podem exigir mascaramento. Para peças visíveis, a definição de cor, textura e regiões de avaliação ajuda a alinhar aparência e função sem prejudicar os ajustes mecânicos.

Aplicações de componentes sob medida

Peças usinadas para diferentes setores industriais

O mesmo processo de usinagem pode atender aplicações muito diferentes. Os exemplos abaixo mostram famílias de componentes; os requisitos de desempenho e aceitação são definidos para cada projeto e para as condições reais de utilização.

Automação e robótica

Suportes de sensores, bases, flanges de robôs, dedos de garras, adaptadores e placas de posicionamento. A usinagem CNC de alumínio e aço atende interfaces de montagem, repetibilidade e integração mecânica.

Transmissão e redutores

Eixos com engrenagem, eixos estriados, sem-fins, coroas, discos cicloidais e buchas. Perfil, distância entre centros, folga, dureza e alinhamento são definidos para o conjunto de transmissão.

Bombas e movimentação de fluidos

Impelidores, eixos, carcaças, tampas, anéis e componentes de vedação. A fabricação considera geometria hidráulica, corrosão, interfaces e acabamento das superfícies indicadas no desenho.

Hidráulica e pneumática

Blocos hidráulicos, carretéis de válvula, luvas, pistões, hastes e conexões. Passagens, alojamentos, superfícies de vedação e limpeza interna recebem atenção conforme o escopo do componente.

Automotivo e equipamentos de mobilidade

Eixos, suportes, adaptadores, carcaças e componentes de bancada de testes. Protótipos usinados permitem avaliar montagem e geometria antes da definição de uma produção recorrente.

Aeroespacial e aeronaves não tripuladas

Componentes estruturais leves, suportes, flanges, conectores e peças para desenvolvimento. Material, massa, geometria e documentação são definidos de acordo com o projeto e com a aplicação prevista.

Energia e turbomáquinas

Rotores de compressores, difusores, pás, anéis de bocais e discos. Superfícies tridimensionais e materiais específicos podem exigir usinagem de cinco eixos e controle de perfil.

Construção naval e equipamentos marítimos

Eixos, flanges, buchas, componentes de propulsão e peças para bombas. A seleção entre inoxidável, bronze e outras ligas depende do meio, da carga e das condições de corrosão.

Equipamentos médicos e laboratoriais

Suportes, carcaças, adaptadores e peças de mecanismos ou instrumentos. Acabamento, limpeza e compatibilidade dos materiais são definidos para a aplicação; componentes destinados a contato específico exigem requisitos próprios.

Alimentos e equipamentos químicos

Componentes de transporte, conexões, blocos, eixos e peças de máquinas de processo. Material, limpeza, geometria e eventuais requisitos de contato com produto devem ser detalhados no projeto.

Eletrônica e gestão térmica

Dissipadores de calor, caixas de alumínio, placas de montagem, terminais de cobre e conectores. O planejamento relaciona dissipação, apoio, isolamento, contato elétrico e acabamento superficial.

Pesquisa, instrumentação e ensaios

Dispositivos experimentais, suportes ópticos, células, adaptadores e peças para bancadas. A fabricação unitária facilita ajustes de projeto e a preparação de componentes sem necessidade de grande lote inicial.

Famílias de componentes

O fornecimento abrange peças torneadas e fresadas conforme desenho, desde elementos simples de fixação até componentes de transmissão, vedação e controle de fluidos. Este catálogo técnico relaciona nomes usuais de peças a materiais possíveis e requisitos que ajudam a definir o projeto.

Exemplos de peças não padronizadas produzidas por usinagem e operações complementares.
Peça personalizadaMaterial possívelFunção ou aplicaçãoCaracterísticas relevantes
Carcaça de alumínio usinada CNC6061 ou 6082Proteção e montagem de mecanismos ou eletrônica.Espessura de parede, furos de montagem e acabamento.
Suporte estrutural leveAlumínio 7075 ou liga especificadaEquipamentos e conjuntos com restrição de massa.Rigidez, orientação de carga e interfaces de fixação.
Placa de precisão fresadaAlumínio ou açoBase de posicionamento e montagem de dispositivos.Planicidade, paralelismo e posição dos furos.
Eixo de transmissão em aço-liga4140 ou 42CrMo4Transmissão de torque em máquinas industriais.Colos, batimento, canais e condição térmica.
Eixo oco usinado conforme desenhoAço-carbono, inoxidável ou alumínioPassagem interna e redução de massa.Coaxialidade, espessura e diâmetro interno.
Eixo quadrado ou escalonadoAço-carbono ou aço-ligaAcionamento e conexão com elementos de transmissão.Seção, orientação das faces e transições.
Eixo com estrias evolventesAço-liga com condição definidaAcoplamento e transmissão de torque.Perfil, ajuste, concentricidade e tratamento.
Eixo com estrias retangulares de guiaAço conforme aplicaçãoGuiamento com transmissão de movimento.Largura, paralelismo e folga funcional.
Luva estriada internaAço ou liga especificadaAcoplamento de eixos e componentes móveis.Geometria interna, ajuste e alinhamento.
Eixo com engrenagem para redutorAço-liga adequado ao tratamentoRedução de velocidade e transmissão mecânica.Dentes, colos, dureza e referências comuns.
Sem-fim de uma ou várias entradasAço-carbono ou aço-ligaTransmissão por coroa e sem-fim.Passo, avanço, sentido de hélice e perfil.
Coroa para transmissão por sem-fimBronze ou material do projetoAcoplamento com sem-fim e redução de velocidade.Número de dentes, geometria conjugada e folga.
Disco cicloidal de precisãoAço conforme carga e desgasteMecanismos de redução e posicionamento.Perfil cicloidal, furos e condição de dureza.
Bucha flangeada de bronzeBronze selecionado para o par de atritoApoio radial, encosto e deslizamento.Ajustes, lubrificação e acabamento dos contatos.
Bloco hidráulico usinado CNCAlumínio ou açoDistribuição e controle de fluido.Canais cruzados, roscas, limpeza e vedação.
Carretel e luva de válvulaAço ou inoxidável apropriadoControle de fluxo e movimento em sistemas hidráulicos.Folga, forma, textura e bordas funcionais.
Haste e pistão de cilindroAço-carbono, aço-liga ou inoxidávelConversão de pressão em movimento linear.Retilineidade, diâmetro e superfícies de vedação.
Conexão roscada de aço inoxidável304, 316 ou liga especificadaInterligação de tubulações e equipamentos.Perfil de rosca, geometria de vedação e acabamento.
Rotor de compressor usinado em 5 eixosAlumínio, 17-4PH ou outra liga definidaCompressão e movimentação de gases.Perfil das pás, cubo e condição do material.
Impelidor de bomba sob medidaInoxidável, bronze ou liga especificadaMovimentação de líquidos.Canais, superfícies hidráulicas e interface do eixo.
Difusor ou anel de bocaisInoxidável ou liga de alta temperaturaDirecionamento do fluxo em turbomáquinas.Perfis, espessuras, passagens e posição angular.
Dissipador e base térmica usinadosAlumínio ou cobreTransferência e dissipação de calor.Contato da base, aletas, canais e montagem.
Engrenagem ou bucha de POMPOM-C ou POM-HMovimento, guiamento e componentes de baixo peso.Folga, temperatura e deformação em serviço.
Guia, rolete ou componente plásticoPA, PP ou PU apropriadoTransporte e posicionamento em equipamentos.Umidade, dureza, atrito e estabilidade dimensional.

Outras famílias incluem cames, eixos excêntricos, polias, rodas dentadas, cremalheiras, porcas de ajuste, espaçadores, pinos, flanges, tampas, anéis e acoplamentos. A viabilidade de perfis de dentes, estrias e geometrias internas é avaliada juntamente com o ferramental necessário.

Exemplos de planejamento

Da geometria complexa à peça pronta para inspeção

Os exemplos a seguir ilustram como o material e as superfícies funcionais influenciam a fabricação. A rota exata é definida depois da análise do desenho e não representa uma sequência obrigatória para todas as peças da mesma família.

Rotor de compressor em alumínio 7075

A preparação pode começar com corte do material, torneamento de referências e desbaste. O fresamento de cinco eixos produz os canais e as pás, com atenção à rigidez, à espessura e à deformação. Uma operação posterior pode concluir interfaces do cubo e superfícies que dependem de outra fixação.

A inspeção verifica as características de montagem e os perfis definidos. Quando necessário, o balanceamento é tratado como uma etapa própria, com condição e critério acordados. A condição térmica do 7075 deve ser indicada desde o planejamento.

Componente de turbomáquina em inoxidável 17-4PH

A condição de fornecimento e o estado final, por exemplo H1025 quando solicitado, orientam a sequência de usinagem e envelhecimento. O planejamento considera esforços de corte, desgaste da ferramenta, espessuras e possíveis alterações dimensionais relacionadas ao tratamento.

Superfícies de ajuste e perfis críticos recebem uma estratégia de acabamento compatível com o estado final. Identificar apenas “17-4PH” sem indicar a condição requerida pode deixar incompleta a definição de resistência, dureza e processo.

Flexibilidade de quantidade

Da fabricação de uma peça à produção CNC em grandes lotes

A quantidade mínima começa em uma peça. O método de produção é ajustado ao volume: um protótipo prioriza viabilidade e aprendizado, enquanto lotes recorrentes exigem estabilidade de processo, organização de ferramentas e repetibilidade. A fabricação sob medida permite desenvolver o componente e ampliar o fornecimento conforme a necessidade.

Peça única e reposição especial

Indicada para manutenção, ensaios, adaptação de equipamentos e componentes sem fornecimento padronizado. O escopo é definido pelo desenho aprovado, pela função da peça e pelo material disponível. Uma peça única recebe planejamento de processo e inspeção compatíveis com suas características.

Protótipos e amostras funcionais

A usinagem de protótipos metálicos e plásticos permite avaliar montagem, geometria e interfaces com o material previsto. Alterações de projeto são documentadas por revisão, permitindo distinguir a amostra inicial da versão liberada para produção.

Pequenos e médios lotes

A programação e os dispositivos podem ser ajustados para reduzir tempo de preparação e manter consistência entre peças. A primeira peça, os controles intermediários e a inspeção final são organizados em função das características críticas e da frequência de produção.

Grandes lotes e pedidos recorrentes

A produção em série exige controle de revisão, acompanhamento de desgaste, organização de material e rastreabilidade das etapas previstas. Ferramentas dedicadas, fixações repetíveis e planejamento de reposição ajudam a sustentar o fornecimento ao longo dos lotes.

Prazo e custo dependem de material, quantidade, complexidade, tratamentos e inspeção. A aprovação técnica e a definição completa do escopo permitem estabelecer um cronograma coerente para protótipos e produção.

Sequência de trabalho

Como organizamos a fabricação de peças conforme desenho

A rota é definida a partir das características da peça. Tratamentos e acabamentos podem mudar de posição na sequência, conforme a liga e os requisitos finais. O planejamento mantém a relação entre documentação, processo e inspeção.

  1. Análise do desenho e do modelo

    Verificação de unidades, revisões, material, quantidades, tolerâncias, roscas e acabamentos. A análise identifica informações ausentes e características que exigem definição antes da fabricação.

  2. Planejamento de processo e fixação

    Seleção das operações, superfícies de referência, dispositivos e ferramentas. São avaliados acesso, rigidez, sobremetal, sequência de desbaste e riscos de deformação.

  3. Preparação da matéria-prima

    Definição de barra, placa, tarugo, fundido ou forjado, de acordo com a peça. Identificação e condição do material são relacionadas ao lote e ao escopo de fornecimento.

  4. Programação e verificação de trajetórias

    Preparação dos percursos de ferramenta e das operações. Em geometrias complexas, a simulação auxilia na avaliação de colisões, acessos e material remanescente.

  5. Desbaste, operações intermediárias e acabamento

    Execução da sequência com verificação inicial e acompanhamento das características críticas. Fixação, ferramentas e parâmetros são ajustados conforme o material e a geometria.

  6. Tratamento térmico e acabamento superficial

    Aplicação dos processos previstos na posição adequada da rota. Áreas protegidas, espessuras de camada e operações finais são consideradas para preservar a condição dimensional solicitada.

  7. Inspeção final e identificação

    Verificação das características acordadas na condição de entrega. Os resultados, códigos e revisões são organizados de acordo com os registros previstos para o fornecimento.

  8. Limpeza, embalagem e preparação do lote

    Proteção de roscas, arestas, superfícies acabadas e áreas sensíveis. Materiais e separadores de embalagem são selecionados conforme massa, acabamento e necessidades de transporte.

Projeto para fabricação

Como melhorar a viabilidade e o custo das peças usinadas

O custo de usinagem não depende apenas do peso da matéria-prima. Tempo de máquina, fixações, ferramentas, inspeção, tratamentos e risco de retrabalho também influenciam o resultado. Pequenas definições no desenho podem tornar a fabricação mais previsível sem comprometer a função.

Aplicar tolerâncias estreitas onde são necessárias

Ajustes, referências de montagem e superfícies funcionais merecem limites específicos. Tolerâncias excessivamente estreitas em todas as dimensões podem aumentar operações e inspeção sem melhorar o funcionamento. Dimensões não críticas devem receber critérios coerentes com a aplicação.

Definir raios e acesso para as ferramentas

Cantos internos, canais estreitos e bolsões profundos limitam diâmetro e rigidez da ferramenta. Raios internos compatíveis com o fresamento e profundidades bem avaliadas podem reduzir vibração e tempo de fabricação. Quando a função exige outra geometria, processos complementares entram na análise.

Considerar paredes finas e retirada de material

Grandes diferenças de espessura ou remoção concentrada em um lado podem favorecer deformações. A sequência de desbaste, os apoios e as etapas intermediárias são planejados para limitar esses efeitos, sobretudo em alumínio e peças com cavidades extensas.

Especificar roscas e furos completos

Diâmetro, passo, classe quando necessária, profundidade útil e condição passante ou cega devem estar claros. Roscas próximas a fundos, canais cruzados e furos profundos exigem espaço para ferramentas, saída de cavacos e remoção de rebarbas.

Separar textura funcional de aparência

Rugosidade, direção de marcas e acabamento visual são requisitos distintos. Uma sede de vedação pode exigir textura controlada, enquanto uma face externa precisa de uniformidade estética. Delimitar as áreas reduz ambiguidades e evita operações desnecessárias.

Planejar inspeção junto com a geometria

Referências acessíveis e características bem definidas facilitam verificar a peça. Furos profundos, superfícies livres e contornos internos podem exigir estratégias específicas. O método de inspeção deve ser compatível com o que o desenho pretende controlar.

Definição técnica do pedido

Informações para avaliar um projeto de usinagem CNC OEM

Uma documentação consistente permite comparar soluções, esclarecer o escopo e reduzir revisões durante a fabricação. O modelo tridimensional descreve a geometria, mas não substitui necessariamente o desenho com material, tolerâncias, acabamento e requisitos de inspeção.

Dados que tornam a análise técnica e a estimativa de fabricação mais completas.
InformaçãoConteúdo recomendadoPor que é relevante
Desenho e revisãoArquivo legível, número da peça, revisão e unidades.Evita utilizar uma versão anterior ou interpretar dimensões na unidade incorreta.
Modelo tridimensionalGeometria em formato de intercâmbio, como STEP ou IGES, quando disponível.Apoia a análise de forma, acessibilidade e programação.
Material e condiçãoLiga exata, condição de fornecimento e requisitos adicionais de material.Define matéria-prima, ferramentas e resposta aos tratamentos.
QuantidadeNúmero de peças, necessidade de amostras e previsão de repetição.Orienta preparação, fixações e estratégia de produção.
TolerânciasLimites dimensionais, referências e características geométricas críticas.Estabelece critérios claros de fabricação e aceitação.
Tratamento térmicoCondição final, faixa de dureza, escala e profundidade de camada quando aplicável.Permite planejar sequência, sobremetal e controle posterior.
Acabamento superficialProcesso, espessura, cor, rugosidade e áreas protegidas.Relaciona a aparência e a proteção às dimensões finais.
InspeçãoCaracterísticas medidas, amostragem ou inspeção total e formato de registro.Define métodos, tempo de controle e documentação de entrega.
Condições funcionaisTipo de ajuste, carga, temperatura, fluido ou ambiente relevantes.Ajuda a avaliar requisitos e propostas de melhoria de fabricação.
Identificação e embalagemMarcação, separação por código, proteção e requisitos de acondicionamento.Preserva superfícies e facilita recebimento e montagem.

Dúvidas técnicas frequentes

Perguntas sobre peças usinadas CNC na China

Respostas para a definição de componentes OEM, protótipos e produção em série conforme desenho.

É possível fabricar somente uma peça?

Sim. O fornecimento pode começar com uma única peça para protótipo, reposição ou desenvolvimento. A viabilidade depende do material, da geometria e dos processos necessários. O custo de preparação é considerado mesmo em pedidos unitários.

Quais componentes podem ser produzidos conforme desenho?

Eixos, buchas, flanges, carcaças, suportes, placas, blocos hidráulicos, conexões, rotores e outras peças não padronizadas. Perfis especiais, estrias e dentes são avaliados conforme dimensões, ferramentas e requisitos de precisão.

Qual é a diferença entre torneamento e fresamento CNC?

No torneamento, a peça normalmente gira para produzir superfícies de revolução. No fresamento, uma ferramenta rotativa remove material para formar planos, canais, bolsões e contornos. Muitos componentes combinam os dois processos na mesma rota.

Quando a usinagem de cinco eixos é indicada?

É considerada quando a geometria exige acesso em diferentes orientações, superfícies tridimensionais ou redução de reposicionamentos. Rotores, pás e peças com faces complexas são exemplos. A seleção depende do benefício técnico e do custo total do processo.

É possível usinar alumínio, aço inoxidável e titânio?

Sim, conforme a liga, a condição e a geometria do projeto. Também são avaliados aço-carbono, aço-liga, cobre, latão, bronze, ligas de níquel e plásticos de engenharia. O material exato precisa ser definido antes da produção.

Peças de POM, nylon e PP podem ser usinadas?

Sim. A usinagem de plásticos permite fabricar guias, buchas, engrenagens, blocos e protótipos sem um molde de injeção dedicado. Fixação, calor, umidade e deformação precisam ser considerados para estabelecer tolerâncias realistas.

Todas as peças recebem a mesma tolerância?

Não. As tolerâncias dependem de função, tamanho, material, geometria e processo. Os valores de capacidade apresentados são referências para avaliação, e os limites de aceitação são definidos no desenho e no escopo aprovado.

A precisão de medição de 2,5 μm é a tolerância da peça?

Não. O valor informado se refere ao sistema de medição óptica 2D. A tolerância da peça é um requisito de projeto. A decisão de conformidade precisa considerar o método, as condições de medição e a incerteza associada.

É possível incluir tratamento térmico e acabamento superficial?

Sim, quando compatíveis com o material e incluídos no escopo. Têmpera, revenimento, cementação, nitretação, anodização, niquelagem e outros processos são selecionados conforme a função, os limites dimensionais e a condição final requerida.

O fornecimento pode incluir relatório de inspeção?

Sim, conforme os registros acordados. O plano deve identificar as características verificadas, o método e a abrangência da inspeção. Quando necessário, pode ser prevista inspeção em 100% das peças para dimensões específicas.

É possível desenvolver uma peça a partir de uma amostra?

Uma amostra pode apoiar a medição e a engenharia reversa. Desgaste, material e tolerâncias originais nem sempre podem ser determinados apenas pela peça existente. O modelo e o desenho reconstruídos precisam ser definidos e aprovados antes da fabricação.

Usinagem CNC e maquinação CNC significam o mesmo serviço?

Os termos descrevem processos de remoção controlada de material por máquinas CNC. “Usinagem” é a designação mais comum no Brasil; “maquinação” é usada em Portugal. Peças maquinadas por CNC, componentes mecanizados e peças usinadas conforme desenho podem se referir ao mesmo tipo de fornecimento personalizado.