中国の図面加工・精密切削加工・受託部品製作
中国での図面に基づくOEM CNC加工部品製作カスタムCNC加工サービス
設計図面に合わせた機械部品を、必要な材質、寸法、数量、仕上げで製作します。当社は中国を拠点に、非標準部品の受託製作と供給に対応しています。CNC旋盤加工、マシニング加工、3軸・4軸・5軸フライス加工を組み合わせ、単品の試作品から継続的な大ロット生産まで、用途に適した加工工程を計画します。
中国でのCNC加工委託、図面支給によるOEM機械部品、金属切削加工品、樹脂切削部品など、完成品の機能に合わせて製作条件を整理します。アルミ製ハウジング、ステンレス製シャフト、合金鋼製ギヤ軸、チタン製精密部品、青銅製ウォームホイール、樹脂製ガイド部品など、規格品では対応できない形状や組付け条件にも対応します。
1個から量産まで
単品加工、試作、小ロット、大ロットのOEM部品製作。
図面に基づく製作
寸法、公差、基準、材質、処理条件を製品ごとに管理。
金属・樹脂に対応
機械強度、軽量性、耐食性、摺動性から材料を検討。
加工から検査まで
切削、必要な後工程、寸法確認、出荷時の保護を計画。
図面に合わせて製作するCNC加工部品
材質、形状、数量、熱処理、表面処理は、それぞれの図面仕様に合わせて設定します。
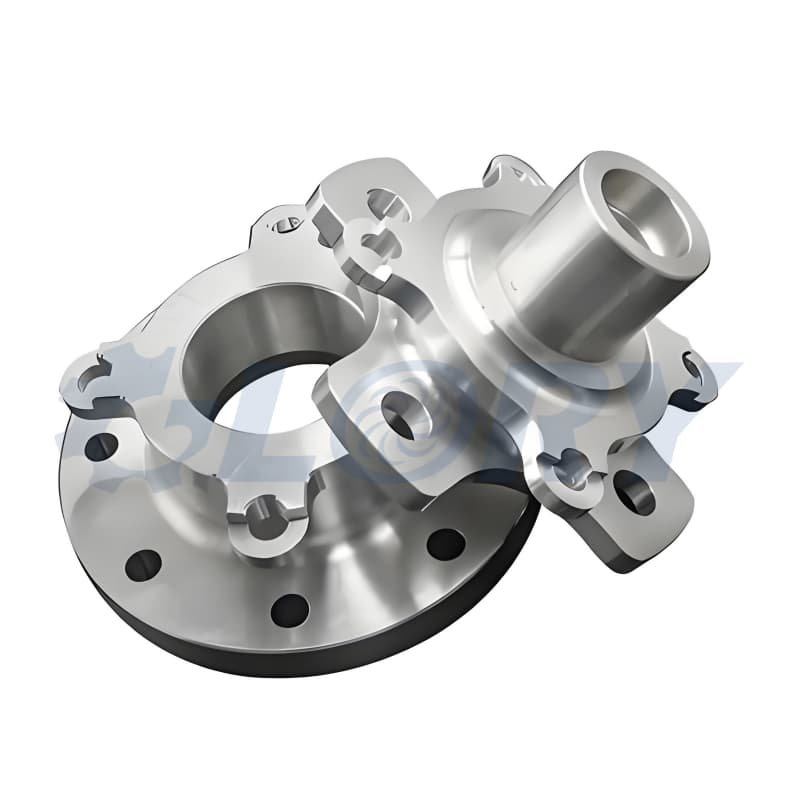
チタン合金製カスタム部品
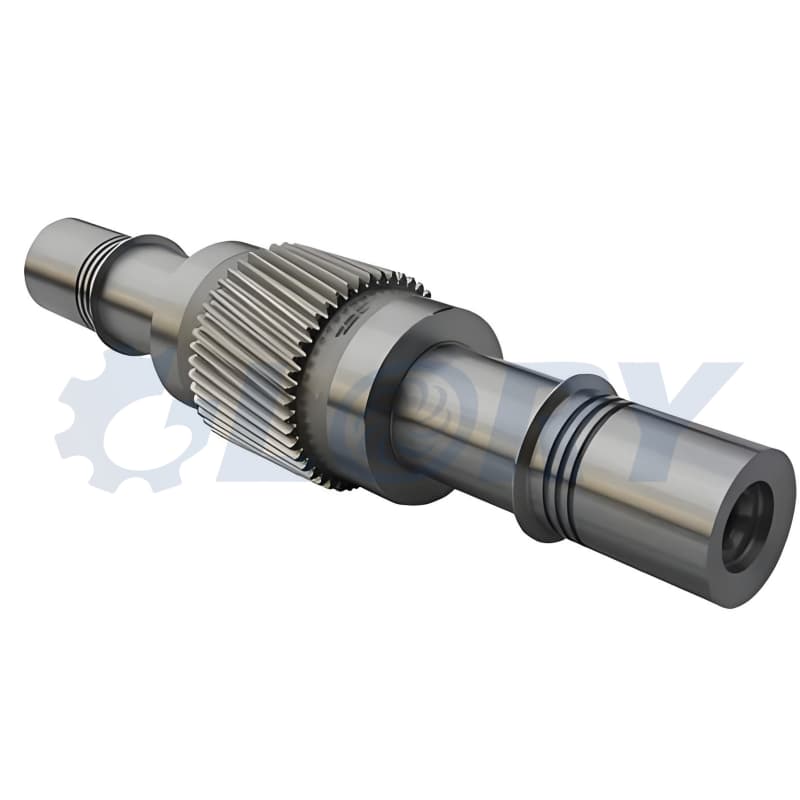
鋼製ギヤシャフト
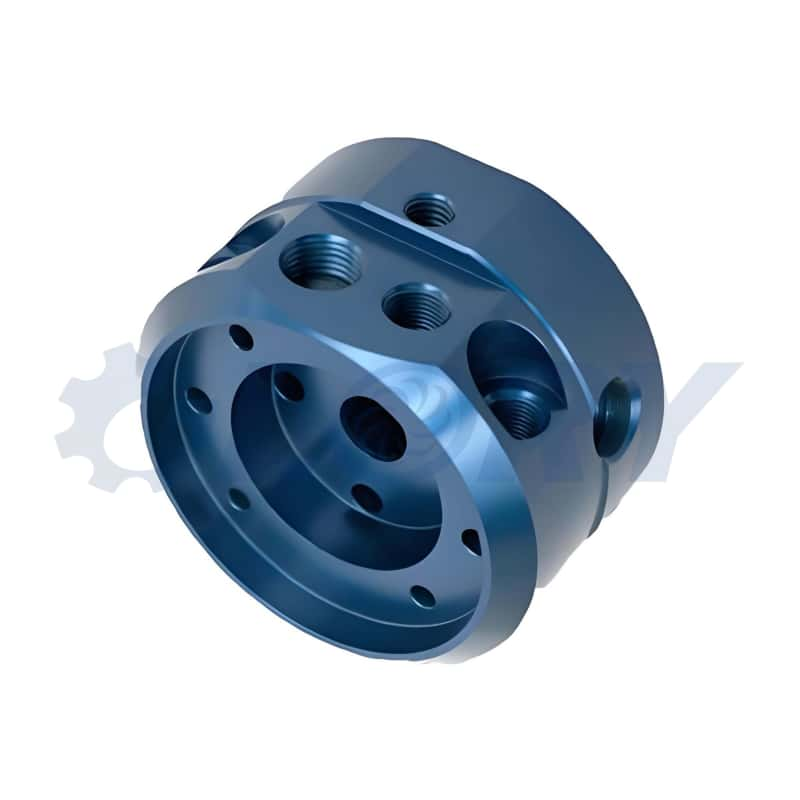
カラーアルマイト処理アルミ部品
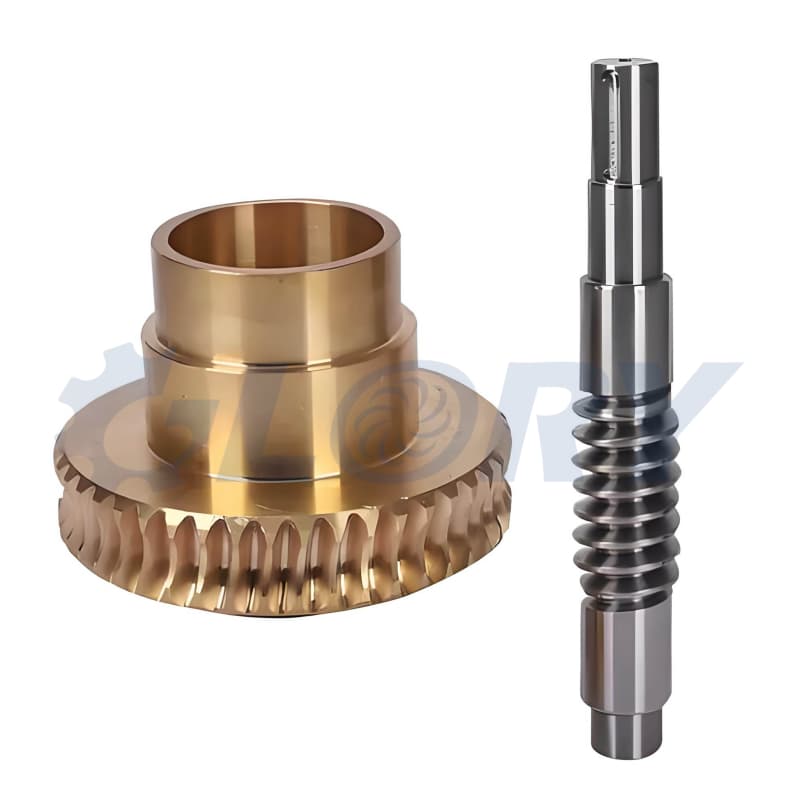
ウォーム・ウォームホイール
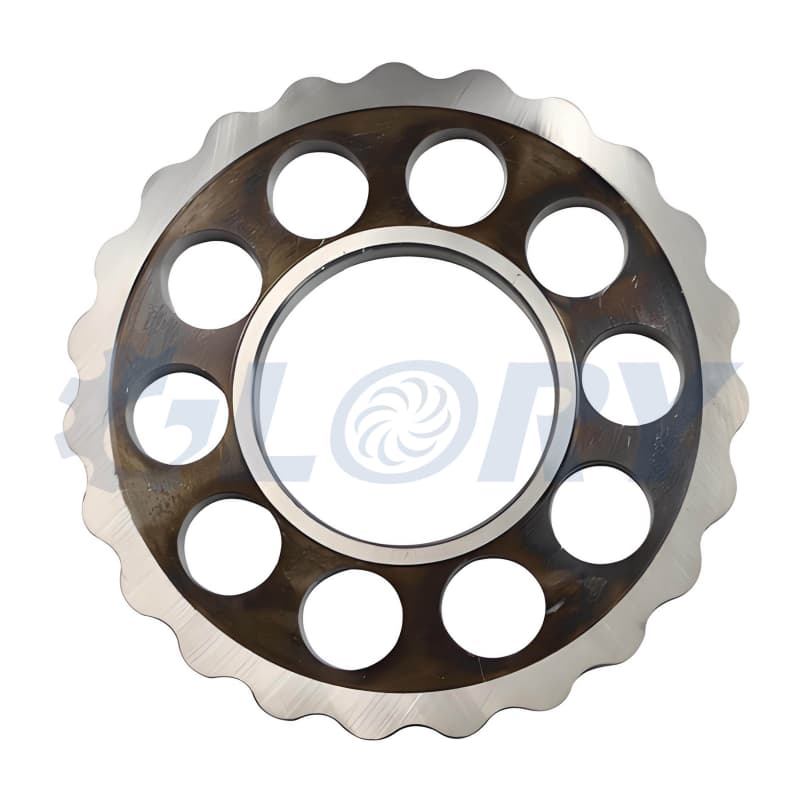
サイクロイド減速機用ディスク

ニッケルめっき油圧バルブブロック
形状と機能に合わせたカスタムCNC加工サービス
図面加工では、外形を作るだけでなく、組付け基準、工具の届き方、加工順序、仕上げ後の寸法を検討します。単一の設備に限定せず、部品に必要な旋削、フライス、穴加工、放電加工、仕上げ加工を組み合わせます。
CNC旋盤加工・精密旋削
外径、内径、端面、段差、溝、ねじ、テーパーなど、回転形状を持つ部品を加工します。段付きシャフト、中空軸、フランジ付き軸、ブッシュ、スリーブ、ピン、ローラー、ねじ付き継手などに適しています。長尺軸や薄肉リングでは、支持方法と把握力を調整して、たわみや真円度への影響を抑えます。
3軸フライス加工・マシニング加工
平面、ポケット、溝、座ぐり、穴パターン、段付き形状などを加工します。アルミ製ブラケット、取付プレート、治具ベース、油圧ブロック、機器筐体、カバーなど、角物部品の製作に対応します。組付け面と穴位置の関係を整理し、基準面を維持した加工手順を検討します。
4軸加工・多面割出し加工
回転軸による割出しを利用し、複数の側面、円周上の穴、外周溝などを加工します。クロス穴付きシャフト、円筒ハウジング、多面加工部品、割出し形状を持つ機械要素などが対象です。段取り替えの回数を減らすことで、加工面どうしの位置関係を管理しやすくします。
5軸加工・複雑曲面の切削
工具姿勢を制御しながら、曲面、傾斜面、複雑な羽根形状を加工します。コンプレッサーインペラー、タービンブレード、ノズルリング、ディフューザー、一体型翼車などに対応します。工具とワークの干渉を確認し、加工面の連続性、薄肉部の支持、工具の突き出し長さを検討します。
穴あけ・リーマ・ねじ加工
取付穴、位置決め穴、止まり穴、横穴、タップ穴、座ぐり穴などを図面に合わせて加工します。はめあい穴は、径だけでなく真円度、深さ、面粗さ、位置関係も確認します。メートルねじ、管用ねじ、NPTねじなどは、規格、ピッチ、有効長、ゲージ判定条件を明確にして製作します。
ワイヤ放電加工・形彫放電加工
導電性材料の細い溝、内角、切抜き輪郭、硬化後の形状加工などに使用します。ワイヤ放電加工ではワイヤを通せる形状を確認し、止まり形状や複雑なくぼみには形彫放電加工を検討します。加工面の状態や後仕上げの必要性は、疲労強度、摺動性、寸法要求に合わせて判断します。
研削・精密仕上げ加工
熱処理後の軸径、摺動面、組付け面など、切削のみでは要求を満たしにくい箇所に研削や適切な仕上げ工程を組み合わせます。外径、平面、必要に応じた穴の仕上げを検討し、寸法、形状、表面粗さを別々の管理項目として扱います。加工代は前工程から確保します。
複合工程・現物からの形状復元
旋盤加工とフライス加工の組合せや、鋳造・鍛造素材の仕上げ加工にも対応します。現物サンプルを基にした形状復元では、測定形状と摩耗状態を区別し、機能上必要な寸法を確認します。3D形状の再現だけで公差を決めず、組付け条件を反映した製作仕様にまとめます。
図面加工を支える加工設備と寸法検査
CNC旋盤、5軸マシニングセンタ、穴あけ・タップ加工設備、三次元測定機などを部品の仕様に合わせて活用します。加工方法と測定方法を事前に整え、試作時の確認事項を継続生産にも反映します。
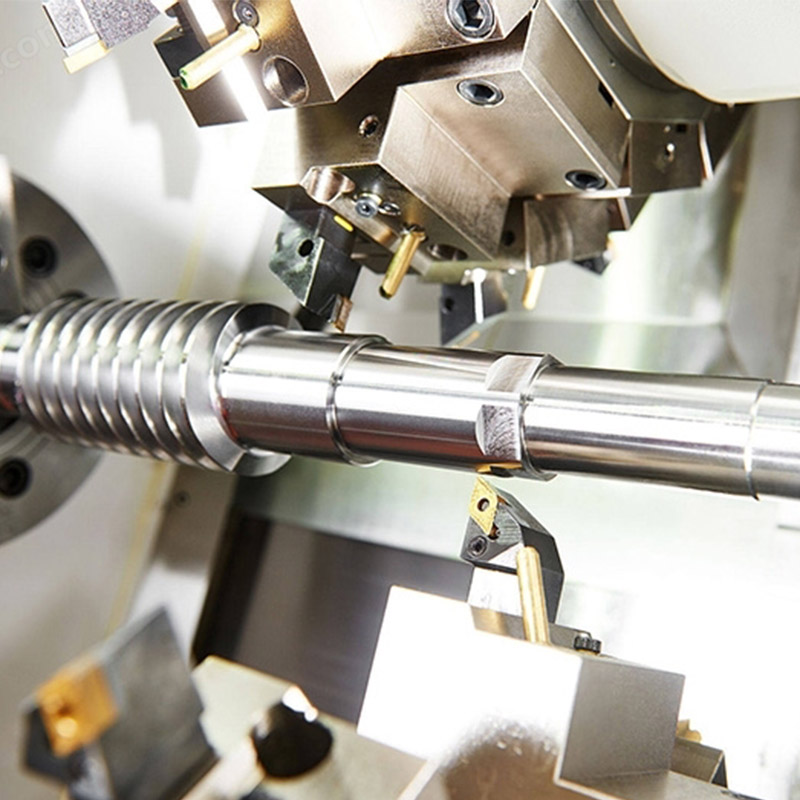
CNC旋盤加工
シャフト、ブッシュ、スリーブ、ねじ付き部品などの外径・内径・端面加工に対応します。

5軸マシニング加工
インペラー、羽根部品、傾斜面を持つ試作品など、複雑な工具姿勢が必要な加工に対応します。
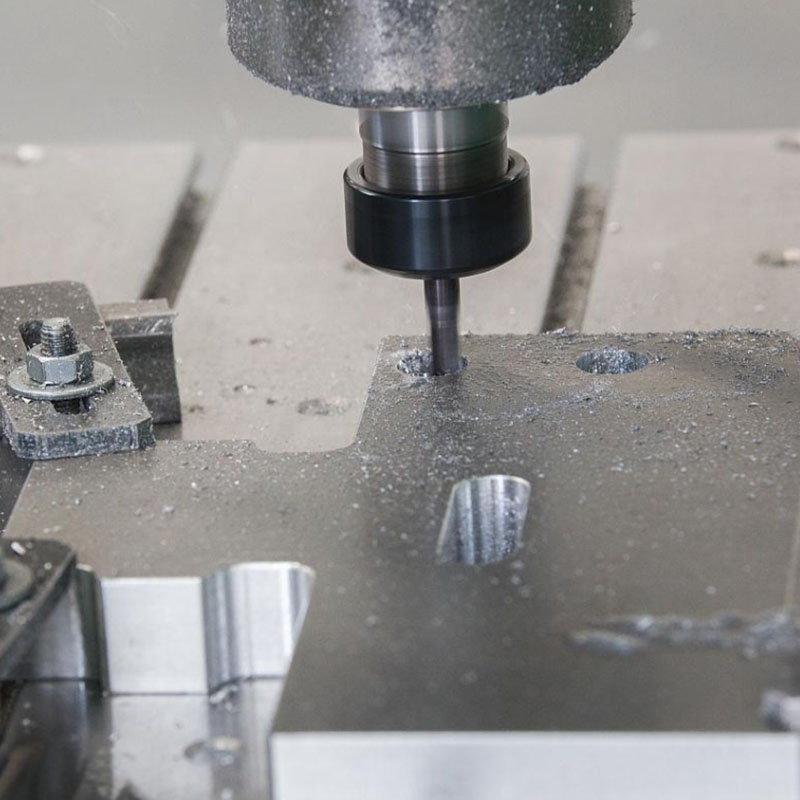
穴あけ・タップ加工
取付穴、ねじ穴、座ぐり、複数穴の位置関係を、製品図面に合わせて加工します。
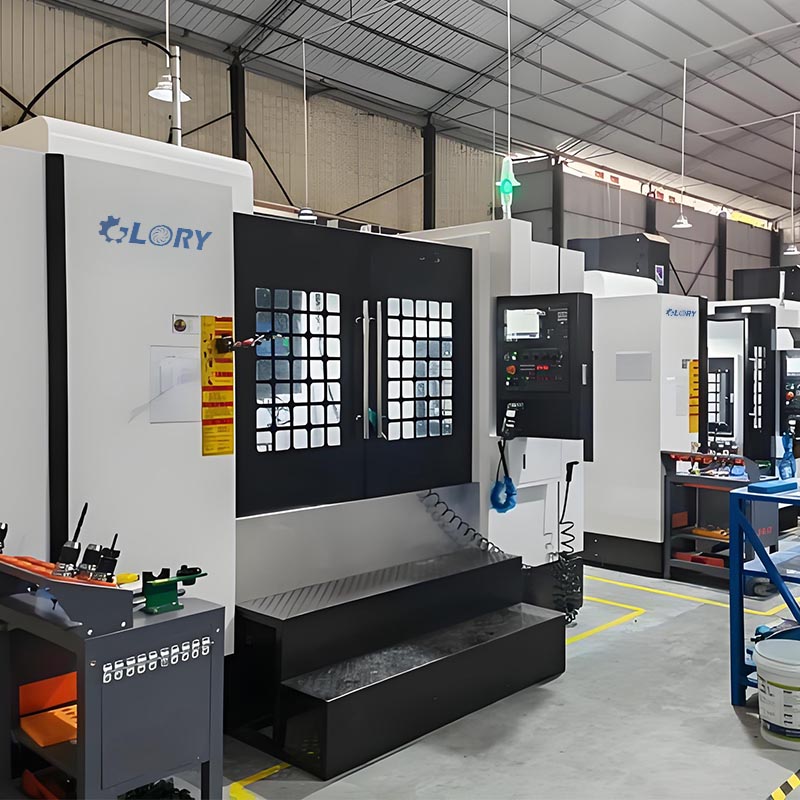
加工現場と工程管理
素材、加工途中品、仕上げ品を工程ごとに管理し、製作ロットと図面改訂を確認します。

三次元測定機による検査
基準に対する寸法、穴位置、幾何形状を確認し、指定された検査項目を記録します。
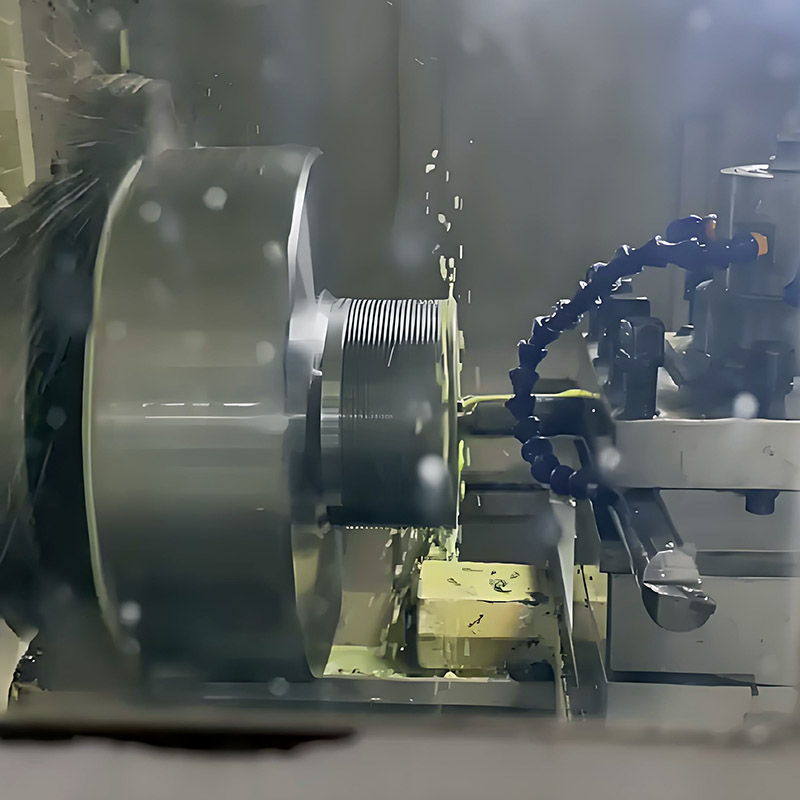
金属部品の精密旋削
材料と形状に応じて切削条件、工具、支持方法を選び、寸法と面性状を管理します。
精密CNC加工部品の公差と表面粗さ
加工精度は、材質、部品寸法、形状、肉厚、熱処理状態、把握方法、測定条件によって変わります。以下は個別検討の対象となる加工能力の参考値です。すべての部品や部位に一律適用する値ではなく、製作前の図面確認により、適用箇所、工程、検査方法を確定します。
| 管理項目 | 参考値・対応条件 | 対象となる形状 | 製作時の確認事項 |
|---|---|---|---|
| 精密旋削の寸法公差 | ±0.01 | 軸径、段付き外径、内径など | 公称寸法、加工長さ、材料、熱処理、仕上げ方法を確認。 |
| フライス加工の寸法公差 | 図面ごとに設定 | 幅、段差、ポケット、穴間距離 | 工具径、加工深さ、保持剛性と測定基準を確認。 |
| 位置度 | 0.03 | 取付穴、位置決め穴、穴パターン | 基準体系と公差域形状を確認。直径記号は図面指定に従います。 |
| 平行度 | 0.005 | 対向面、取付面、基準面 | 面の広さ、厚さ、保持による変形を考慮。 |
| 同軸度 | 0.005 | 段付き軸、同軸穴、回転部品 | 基準軸の設定、測定長さ、段取りを確認。 |
| 直角度 | 0.01 | フランジ端面、直交面、穴軸 | 対象の面または軸と基準の関係を明確化。 |
| 全振れ | 0.01 | 回転軸、ローラー、円筒面 | 支持位置、回転基準、測定範囲を確認。 |
| 対称度 | 0.01 | 図面で指定された対称形状 | 適用する製図規則と検査方法を個別に確認。 |
| 平面度 | 0.002 | 条件を限定した精密基準面 | 面積、厚さ、温度、仕上げ加工、測定能力を個別評価。 |
| 円筒度 | 0.01 | 軸外周、ブッシュ、精密円筒部 | 径、長さ、薄肉変形、測定断面を確認。 |
| 表面粗さ | 条件によりRa 0.2 μm | 摺動面、シール面、精密仕上げ面 | 材質、加工方向、後仕上げ、評価条件を確認。 |
| 未注記寸法・一般公差 | 図面上の指定に従う | 個別公差の記載がない寸法 | 寸法区分と適用範囲を確認し、無条件に精密公差を適用しません。 |
寸法公差、幾何公差、表面粗さは別々の要求です。例えば軸径が寸法公差内でも、振れや面粗さが適合しているとは限りません。厳しい公差には、必要な研削・仕上げ工程と、その公差を判定できる測定能力を組み合わせます。
部品の用途に合わせて管理する重要寸法
必要な精度は、部品名だけでは決まりません。荷重を受ける面、軸受とのはめあい、流体を止める面、位置を決める穴など、製品が果たす役割から重点管理箇所を決めます。
精密シャフト・段付き軸
軸径、軸受部、肩位置、同軸度、全振れを確認します。旋削寸法±0.01 mm、同軸度0.005 mm、全振れ0.01 mmなどの参考値は、対象径と長さを確認したうえで適用を検討します。細長い軸では、支持方法と残留応力への対策も必要です。
ブッシュ・スリーブ・軸受ハウジング
内径と外径のはめあい、真円度、肉厚、端面の直角度を管理します。H7やh6などのはめあい記号は、呼び寸法ごとに許容差が変わります。圧入後の変形や表面処理による寸法変化も考慮して、仕上げ寸法を設定します。
油圧バルブブロック・スプール
穴径、穴位置、交差穴、ねじ、有効シール面を重点確認します。スプールとスリーブの組合せでは、すきま、摺動抵抗、粗さ、バリの状態が機能に影響します。圧力試験や漏れ試験が必要な場合は、試験条件と合否判定を別途仕様化します。
アルミ筐体・取付プレート
取付穴位置、基準面、ポケット深さ、対向面の平行度を確認します。薄板や薄肉筐体では、取り外し後の反りを考慮して測定します。位置度0.03 mmや平行度0.005 mmなどの要求は、形状と保持条件に応じて工程を検討します。
インペラー・タービン関連部品
中心穴、取付面、羽根厚さ、輪郭形状、回転基準との関係を確認します。5軸加工では、工具姿勢と加工順序を調整して薄い羽根の変形を抑えます。動バランスは寸法検査とは別の評価であり、必要な等級や試験条件を図面仕様に含めます。
ギヤ軸・ウォーム・スプライン
軸部寸法に加え、歯形、歯すじ、歯厚、ピッチ、振れ、かみ合い条件を確認します。モジュール、圧力角、条数、ねじれ方向、相手部品との関係を明確にします。歯車精度は一般的な旋削公差とは別に設定し、専用の評価方法を検討します。
樹脂製ガイド・絶縁部品
金属と同じ公差をそのまま当てはめず、熱膨張、吸水、クランプ変形、使用温度を考慮します。POMやPAの切削部品では、加工直後と使用環境に置いた後で寸法が変化する場合があるため、測定時の状態と必要な機能すきまを確認します。
チタン・難削材の複雑部品
工具摩耗、切削熱、加工硬化、薄肉部の剛性を考慮して工程を組みます。形状公差や面粗さを維持するため、荒加工と仕上げ加工を分け、必要な支持を確保します。寸法だけでなく、切削面の状態とエッジの仕上がりも確認します。
2D投影デジタル測定と三次元測定による寸法確認
図面に基づく精密機械部品では、見た目の確認だけではなく、加工基準と測定基準を合わせた寸法検査が必要です。対象形状、公差、表面状態に応じて測定方法を選び、重要寸法を記録します。

2D投影デジタル測定
測定精度:2.5 μm(0.0025 mm)
投影された輪郭やエッジを利用して、適用可能な形状の寸法、角度、半径、距離などを確認します。小さな輪郭や接触測定では扱いにくい形状について、部品を強く押さえずに測定できる方法を検討します。
2.5 μmは測定設備についての精度値であり、完成部品の加工公差や、すべての測定条件における不確かさを意味するものではありません。実際の測定には、測定長さ、倍率、照明、エッジ判定、温度、設置状態が影響します。
特に0.002 mmの平面度のような厳しい要求は、この2D測定精度の表示だけで合否判定できません。対象公差に見合う測定方法と不確かさを個別に確認します。
三次元測定による基準関係の確認
図面の基準面や基準軸に合わせて座標系を設定し、穴位置、段差、面の関係、測定可能な輪郭を確認します。プローブの接近性や対象形状を考慮し、測定点の配置と評価方法を設定します。
光学測定・形状比較
投影測定、画像測定、ブルーライトによる形状測定などを、必要な範囲で使い分けます。三次元モデルとの形状比較では、位置合わせの方法を明確にし、自由曲面の偏差と寸法公差を区別して評価します。
初品確認・工程内検査
初品で基準寸法を確認し、量産では工具摩耗や段取りの変化を監視します。重要寸法、外観、ねじ、バリ、表面処理後の状態について、製品に応じた確認項目を設定します。全数検査にも、対象項目と方法を事前に定めて対応します。
検査記録とロット管理
図面番号、改訂、材料、製作ロットと検査項目を対応させます。必要に応じて寸法検査報告書を整理し、測定値、判定、対象箇所を確認できる形で管理します。測定器の状態と校正履歴も、検査計画に応じて確認します。
CNC加工部品に使用する代表的な金属材料
中国での金属部品加工では、材料記号だけでなく、規格、調質状態、素材形状、使用環境を明確にすることが大切です。軽量化、耐食性、耐摩耗性、強度、放熱性など、部品の機能に合わせて材料を検討します。異なる規格の材料を、名称が似ているだけで同等材として置き換えることはしません。
| 材料区分 | 代表的な材料例 | 検討する特性 | カスタム加工部品の例 |
|---|---|---|---|
| 汎用アルミ合金 | 6061、6063、6082、5052 | 軽量性、加工性、耐食性、表面処理との相性。合金と調質で特性が異なります。 | アルミ筐体、ブラケット、フランジ、取付ベース、放熱部品。 |
| 高強度アルミ合金 | 2024、7075 | 強度と軽量性の両立。腐食環境、残留応力、仕上げ方法も検討します。 | 軽量構造部品、精密治具、コンプレッサーインペラー、機械アーム部品。 |
| オーステナイト系ステンレス | 303、304 | 加工性と耐食性のバランス。303と304では溶接性や耐食性が異なります。 | ステンレスシャフト、ねじ付き継手、ブッシュ、機器用金具。 |
| 耐食用途のステンレス | 316L、2205二相ステンレス | 腐食性流体や使用環境への適合。温度、塩化物濃度、応力状態を確認します。 | ポンプ軸、バルブ部品、流体機器ハウジング、船舶機械部品。 |
| 硬化処理を検討するステンレス | 420、17-4PH | 420の焼入れ・焼戻しと17-4PHの析出硬化は、異なる処理です。 | 高強度シャフト、精密スピンドル、耐摩耗部品、インペラー。 |
| 炭素鋼・快削鋼 | S45C、C45、1045、1215など | 強度、加工性、熱処理性。快削鋼は用途に応じて溶接性や靭性も確認します。 | 段付き軸、方軸、ピン、カラー、締結部品、機械用スペーサー。 |
| 機械構造用合金鋼 | 40Cr、4140、SCM440、8620など | 必要強度、靭性、耐摩耗性から鋼種と熱処理条件を選定します。 | 減速機用ギヤ軸、スプライン軸、ウォーム、駆動軸、カップリング。 |
| 工具鋼・金型用鋼 | SKD11、SKD61など | 摩耗、熱負荷、硬化後の寸法変化、仕上げ加工方法を確認します。 | 位置決め治具、耐摩耗プレート、金型インサート、専用工具部品。 |
| 純チタン・チタン合金 | TA1、TA2、TC4、Ti-6Al-4Vなど | 比強度、耐食性、切削熱への対応。適用規格と材料状態を確認します。 | チタン製ブラケット、軽量ハウジング、フランジ、精密接続部品。 |
| 銅・黄銅 | 純銅、無酸素銅、用途別の黄銅 | 導電性、熱伝導性、加工性。流体用途では腐食環境も考慮します。 | 電極、端子、銅製冷却部品、黄銅継手、バルブ部品。 |
| 青銅・アルミ青銅 | すず青銅、りん青銅、ニッケルアルミ青銅など | 摺動特性、荷重、潤滑、相手材、腐食環境から材種を検討します。 | ウォームホイール、フランジブッシュ、軸受部品、船舶用部品。 |
| ニッケル基合金 | インコネル625・718、ハステロイ系など | 高温や腐食環境での用途適合と、加工硬化・工具摩耗への対策。 | 耐熱機械部品、流体機器部品、ノズル関連部品、特殊フランジ。 |
表中の材料は選定候補の例であり、同一行に記載された材料どうしの相互互換性を示すものではありません。材質変更には、化学成分、機械的性質、熱処理状態、使用条件の確認が必要です。
樹脂CNC加工・非金属のカスタム機械部品
樹脂切削加工は、金型を用意せずに機能確認用の試作品や専用部品を製作したい場合にも適しています。絶縁、低摩擦、軽量化、耐薬品性などの要求に合わせ、樹脂のグレード、吸水、温度、荷重と寸法安定性を確認します。
POM・アセタール樹脂加工
摺動性と切削性を重視する部品の候補です。POM製ギヤ、ガイドブッシュ、スペーサー、ローラー、バルブ部品などを加工します。長時間荷重による変形や使用温度を確認し、はめあい部には必要なすきまを設定します。
PA・ナイロン切削加工
耐摩耗性や機械的特性を生かしたガイド、プーリー、スライダー、軸受部品などに使用します。PA6、PA66、充填材入り材などでは特性が変わります。吸水による寸法変化を考慮し、測定状態と使用環境を合わせて確認します。
PP・ポリプロピレン加工
軽量性や耐薬品性を重視するカバー、容器関連部品、流体接触部品、搬送部品などを検討します。柔らかさや熱膨張による変形に配慮して、工具、切削条件、保持方法を調整します。耐薬品性は薬液、濃度、温度により確認します。
PTFE・フッ素樹脂加工
低摩擦性や耐薬品性を必要とするシール関連部品、ワッシャー、スペーサー、絶縁部品などが対象です。クリープや熱膨張を考慮し、押付け荷重や組付け後の変形を確認します。充填材の有無によって加工性と性能も変わります。
PEEK・高機能樹脂加工
温度、荷重、耐薬品性などの条件が厳しい機械部品の候補です。精密ブッシュ、絶縁支持部品、流体機器部品、装置用構造部品などを製作します。無充填材と強化材の違い、加工時の発熱、寸法安定性を確認します。
PC・ポリカーボネート加工
透明性や耐衝撃性を重視するカバー、窓部品、機器保護部品などを加工します。加工応力、固定方法、洗浄剤との相性が外観や割れに影響する場合があります。切削後の透明度と必要な仕上げ状態を事前に整理します。
PMMA・アクリル加工
透明な観察部品、試験装置の窓、展示用機械部品、流路確認部品などを検討します。角部の欠けや残留応力に配慮し、面取りと仕上げ方法を設定します。光学面としての品質が必要な場合は、通常の機械加工面とは分けて条件を定めます。
PU・ポリウレタン加工
弾性、緩衝性、耐摩耗性を利用するローラー、当て部品、ガイド、パッドなどを検討します。硬度や成形素材の状態によって切削加工の適性が変わるため、形状と寸法要求を確認します。測定時には押付け力による変形も考慮します。
強度・耐摩耗性・寸法安定性を考慮した熱処理
熱処理は、加工部品の材質と用途に適した方法を選びます。必要な硬さ、硬化層、靭性、処理範囲を明確にし、熱処理による変形や寸法変化を見込んで加工代と仕上げ工程を計画します。
焼なまし・応力除去
加工性の改善や残留応力の低減を目的として、適用可能な材料に検討します。大きく削り込むプレート、複雑なハウジング、変形が問題となる部品では、素材状態と荒加工後の応力を考慮します。処理条件は材料ごとに設定します。
焼ならし
適用可能な鋼材の組織や加工前の状態を整えるために検討します。鍛造素材や機械構造用鋼の部品などで、後工程に必要な硬さと組織を確認します。すべての鋼種に同じ温度や冷却条件を適用するものではありません。
焼入れ・焼戻し、調質
適切な鋼種に対して、強度、硬さ、靭性のバランスを調整します。4140などの合金鋼製シャフト、ギヤ軸、駆動部品に検討します。最終硬さ、断面寸法、必要な靭性、処理後の研削代を製品仕様に合わせて設定します。
浸炭・焼入れ・焼戻し
浸炭に適した低炭素鋼や合金鋼を選び、表面の耐摩耗性と内部の靭性を両立させる用途で検討します。ギヤ、スプライン軸、ピンなどが対象です。有効硬化層深さ、表面硬さ、処理しない箇所、歯面仕上げの条件を確認します。
高周波焼入れ
鋼材の軸受部、歯部、摺動部など、局所的に硬化させたい箇所に検討します。材質、形状、硬化範囲、硬化深さを確認し、必要な焼戻しを含めて工程化します。硬化部と非硬化部の境界や変形にも配慮します。
窒化・軟窒化
適切な材料の表面硬さや耐摩耗性を高める方法として検討します。シャフト、スピンドル、摺動部品などが対象です。窒化層、化合物層、表面粗さ、処理後の寸法変化を確認し、仕上げ面に必要な状態を設定します。
析出硬化系ステンレスの時効処理
17-4PHなどでは、素材の状態と指定された時効条件に応じて強度や靭性が変化します。高強度シャフト、機械構造部品、インペラーなどについて、H1025などの指定状態を確認し、熱処理と仕上げ加工の順序を計画します。
アルミ合金の熱処理状態の管理
6061や7075などの熱処理型合金では、T6、T651などの材料状態を確認します。最終加工前の素材選定や必要な熱処理工程を検討します。5052などの非熱処理型合金には、同じ析出硬化処理を当てはめません。
外観・耐食性・摺動性に合わせた表面仕上げ
表面処理付きCNC加工部品では、色や見た目に加え、皮膜厚さ、処理範囲、マスキング、組付け寸法を確認します。ねじ、はめあい穴、シール面、電気接点などは、処理後の機能が変わらないよう工程を調整します。
| 表面処理 | 主な対象材料 | 目的・製品例 | 指定する内容 |
|---|---|---|---|
| アルマイト・カラーアルマイト | 適用可能なアルミ合金 | 筐体、ブラケット、操作部品などの耐食性と外観。 | 色、膜厚、外観面、接点跡、マスキング。 |
| 硬質アルマイト | 適用可能なアルミ合金 | 摺動部品、ガイド、耐摩耗用途のアルミ部品。 | 膜厚、寸法変化、粗さ、封孔条件、処理範囲。 |
| ブラスト処理 | アルミ、ステンレスなど | 均一なつや消し外観、後処理前の表面調整。 | 研掃材、粒度、外観基準、寸法面の保護。 |
| 研磨・バフ仕上げ | ステンレス、アルミ、銅合金など | 外観面や要求箇所の平滑化。 | 仕上げ面、方向性、形状変化、粗さ要求。 |
| ヘアライン仕上げ | ステンレス、アルミなど | 機器外装、カバー、意匠部品の表面外観。 | 研磨方向、粒度、見える面、角部の扱い。 |
| 亜鉛めっき | 鋼材など | 機械部品、金具、締結部品の防食。 | 膜厚、後処理、ねじ寸法、高強度鋼の水素脆化対策。 |
| ニッケルめっき・無電解ニッケルめっき | 適用可能な鋼、銅合金、アルミなど | 油圧ブロック、機能部品の耐食性や耐摩耗性。 | 方式、前処理、膜厚、必要硬さ、処理後寸法。 |
| 黒染め | 適用可能な鉄鋼材料 | 機械部品の黒色外観と防錆補助。 | 後処理油、使用環境、外観、包装条件。 |
| 不動態化処理 | 適用可能なステンレス鋼 | 表面の遊離鉄除去などによる耐食性の維持。 | 鋼種、処理方法、洗浄、仕上げ状態。 |
| 電解研磨 | 適用可能なステンレス鋼など | 流体機器部品や外観面の表面状態改善。 | 除去量、角部、寸法、必要な仕上がり。 |
| 塗装・粉体塗装 | 適用可能な金属材料 | カバー、筐体、支持部品の外観と保護。 | 色、つや、膜厚、密着性、塗装禁止面。 |
| PVDコーティング | 適用可能な金属材料 | 耐摩耗性や外観などを目的とする機能皮膜。 | 皮膜種類、下地硬さ、処理温度、厚さ、用途。 |
はめあい部と処理厚さの管理
皮膜の形成や表面の除去によって、内径、外径、ねじ、面粗さが変わる場合があります。処理後の最終寸法が重要な箇所は、加工代、マスキング、後加工の要否を検討し、検査時点も明確にします。
レーザー刻印・識別表示
部品番号、図面番号、方向表示、ロット番号などの刻印にも、仕様に応じて対応します。刻印内容、位置、文字寸法、深さ、外観を確認し、シール面、接触面、疲労上重要な部位への影響を考慮します。
材質・用途・機能から見るCNC加工部品の製作例
OEM機械部品は、製品ごとに求められる機能が異なります。回転を伝える、流体を制御する、位置を決める、熱を逃がす、電気的に絶縁するなど、使用目的に合わせて材料と形状を組み合わせます。
駆動用シャフト・精密軸部品
鋼製段付きシャフト、ステンレス中空軸、炭素鋼製角軸、細長い駆動軸、フランジ付きシャフト、偏心軸。
外径と内径、軸受部、キー溝、横穴、ねじ、端面を組み合わせて加工します。駆動方向、トルク、支持条件に応じて、同軸度と振れの管理箇所を明確にします。
歯車・ウォーム・減速機部品
合金鋼製ギヤシャフト、単条ウォーム、多条ウォーム、青銅ウォームホイール、サイクロイドディスク、歯車ブランク。
回転比、中心距離、歯形、相手部品との組合せを確認します。必要な歯切り、輪郭加工、熱処理、仕上げ検査を製品ごとに計画します。
スプライン・トルク伝達部品
インボリュートスプライン軸、角形スプライン軸、案内用スプライン軸、内スプラインスリーブ、カップリング、ハブ。
トルク伝達用と摺動案内用では、必要なすきまや歯面の役割が異なります。歯数、基準径、歯厚、はめあい、熱処理後の状態を確認します。
油圧・空圧の流体制御部品
ニッケルめっきバルブブロック、油圧マニホールド、精密スプール、バルブスリーブ、シリンダーロッド、ピストン。
流路、ねじ、シール溝、摺動面などを図面に合わせて加工します。交差穴のバリ、内部の切りくず、エッジの状態も、流体機器の用途に合わせて管理します。
ポンプ・バルブ用機械部品
ステンレス製ポンプ軸、ポンプハウジング、インペラー、バルブボディ、バルブステム、シールリング。
接液材質、腐食環境、回転部の基準、シール面、組付け寸法を検討します。切削素材からの製作に加え、形状と数量に応じて鋳造素材の仕上げ加工も検討します。
コンプレッサー・ターボ機械部品
7075アルミインペラー、17-4PHインペラー、ディフューザー、ノズルリング、固定翼、タービンブレード。
自由曲面と回転基準の関係を整理し、5軸加工の工具経路と保持方法を検討します。薄い羽根、狭い流路、曲面のつながりを、設計データに基づいて製作します。
フランジ・継手・ねじ付き部品
ステンレス製ねじ込み継手、黄銅アダプター、NPT管継手、特殊フランジ、調整ナット、ねじ付きスリーブ。
ねじ種類、シール方式、基準寸法、有効長、組付け方向を確認します。ねじの形状が同じように見える場合でも、異なる規格を混用せず、図面の指定に従います。
筐体・ブラケット・放熱部品
アルミ電子機器筐体、薄肉ハウジング、軽量ブラケット、センサーケース、ヒートシンク、冷却プレート。
取付面、穴位置、放熱面、肉厚、外観面を管理します。アルマイト、塗装、導通が必要な接触面など、表面処理後の機能にも配慮します。
治具・位置決め・装置部品
精密ベースプレート、位置決めブロック、クランプ、カム、専用ストッパー、治具用ピン。
基準穴、平面、直角面、繰返し接触する箇所を確認します。組立、検査、搬送、位置決めなど、装置内での役割に合わせて硬さと仕上げ方法を検討します。
ブッシュ・軸受・摺動部品
青銅フランジブッシュ、黒鉛埋込みブッシュ、ステンレス製スリーブ、軸カラー、摺動リング、精密ローラー。
荷重、速度、潤滑条件、相手材を確認し、内径、外径、面粗さ、油溝などを加工します。自己潤滑構造を採用する場合も、使用条件に応じた設計確認が必要です。
樹脂製機械要素・絶縁部品
POMギヤ、ナイロンプーリー、PEEKブッシュ、PTFEスペーサー、PP搬送部品、PUガイドローラー。
軽量化、摺動性、耐薬品性、絶縁などの目的に合わせて樹脂を選定します。金属との組合せでは、熱膨張の差と組付け荷重による変形を考慮します。
研究装置・特殊用途の部品
実験装置用チタン部品、銅製冷却部品、精密試験治具、計測機器ハウジング、専用アダプター、流路プレート。
少量の専用部品や、設計変更を伴う開発品にも対応します。機械的な形状だけでなく、組立順序、測定基準、再製作時の図面改訂を整理します。
薄肉・長尺・複雑形状の非標準部品加工
難しい形状の加工では、切削条件だけでなく、素材状態、工具の剛性、固定方法、加工順序が結果に影響します。図面形状を維持しながら、安定して製作できる工程を検討します。
薄肉部品の変形対策
薄肉ハウジング、羽根、リングなどは、締付け力と切削抵抗で変形しやすい形状です。支持面、加工代の配分、荒加工と仕上げの分離、把握の順序を検討し、取り外した状態でも必要な寸法を維持できるか確認します。
長尺軸・細径軸の支持
長さに対して径が小さい軸では、振れ止めやセンターなどの適切な支持を検討します。工具形状、切込み、送り、加工順序を調整し、びびり、たわみ、熱による寸法変化に配慮します。
深いポケット・細いリブ
工具の突き出しが長くなる形状では、剛性と切りくず排出性を確認します。隅の半径、ポケットの深さ、リブ厚さが加工時間と面品質に影響するため、必要に応じて工具姿勢や工程の分割を検討します。
交差穴・内部流路
油圧ブロックや流体部品では、穴の交差部に残るバリや切りくずが機能に影響します。穴の加工順序、入口形状、バリ取り方法、洗浄しやすさを確認し、内面の検査範囲をあらかじめ決めます。
難削材・高硬度材
チタン、ニッケル基合金、硬化した鋼材などでは、工具摩耗、切削熱、刃先への負荷を考慮します。適切な工具と冷却方法を選び、熱処理前後の加工配分や放電加工・研削の組合せを検討します。
複雑曲面・一体形状
インペラーやノズルリングなどは、モデルの面品質、工具アクセス、干渉、加工残りを確認します。CAMによる工具経路の検討と加工シミュレーションを行い、仕上げ面の連続性と基準部の関係を管理します。
ねじ・シール面の保護
ねじの入口、Oリング溝、メタルシール面などは、角部の形状や小さな傷が機能を左右します。面取り、バリ取り、表面処理範囲、搬送時の保護を確認し、加工と出荷の各段階で扱いを決めます。
複数部品の組付け関係
軸とブッシュ、スプールとスリーブ、ハウジングとカバーなどは、単品の寸法だけでなく組合せを考慮します。基準の統一、公差の積重ね、熱膨張、表面処理後のすきまを整理し、必要な確認項目を共有します。
さまざまな産業向けのOEM機械加工部品
同じ形状の部品でも、使用環境によって適した材料と検査項目は変わります。荷重、回転速度、温度、流体、清浄度、外観などの条件に合わせて製作仕様を整えます。
産業機械・自動化・ロボット
ロボット用ブラケット、関節軸、治具、位置決め部品、カム、搬送ローラーなどを製作します。繰返し動作、組立精度、保守交換のしやすさを考慮し、取付穴と基準面の関係を管理します。
自動車・動力伝達・試験装置
駆動軸、ギヤ軸、スプライン、ブッシュ、ハウジング、試験用の専用部品などが対象です。トルク、摩耗、熱処理、繰返し荷重に関係する仕様を確認し、試作段階から量産を見据えた工程を検討します。
航空関連・無人機・軽量構造
アルミやチタンを用いたブラケット、筐体、試作構造部品、回転機械部品などを図面に基づいて製作します。重量、肉厚、形状精度と検査要求を整理し、用途固有の材料条件や必要な評価を製作仕様に反映します。
ポンプ・油圧・空圧機器
バルブブロック、スプール、ピストン、ロッド、ポンプ軸、継手などを加工します。流路の位置、シール部、摺動面、ねじ、バリの状態を確認し、使用流体に対する材料と表面処理の適合を検討します。
エネルギー・圧縮機・回転機械
インペラー、ディフューザー、ノズル部品、軸、スリーブ、取付フランジなどが対象です。温度、腐食、回転基準、曲面形状を確認し、必要な熱処理と仕上げ工程を組み合わせます。
船舶・海洋機械
船舶用シャフト、プロペラ関連部品、ポンプ部品、青銅ブッシュ、ステンレス製継手などを製作します。海水、荷重、潤滑条件、相手材との組合せを確認し、腐食や摩耗を考慮した材料を検討します。
医療機器・計測・研究開発
装置用ハウジング、取付金具、精密シャフト、位置決め部品、実験治具などが対象です。部品用途に応じた材料、清浄度、外観、組立精度を確認します。機器内の役割を明確にし、必要な検査範囲を設定します。
電子機器・食品機械・化学装置
放熱部品、絶縁支持部品、センサー筐体、搬送ガイド、流体接触部品などに対応します。電気特性、耐薬品性、洗浄条件、接触する物質を確認し、材質と表面状態を用途ごとに選定します。
1個の試作から継続的な量産まで対応
必要な数量に合わせて、素材、治具、加工プログラム、検査方法を計画します。単品加工では設計確認と柔軟性を重視し、量産では加工時間、工程の再現性、工具管理、検査の継続性を重視します。
単品製作・1個からの加工
研究開発、設備保守、特殊治具、規格外形状の部品など、1個からの製作に対応します。数量が少ない場合も、図面確認、プログラム作成、段取り、初品検査が必要です。用途と必要精度に合わせて、合理的な工程を検討します。
試作・設計検証
組付け、干渉、機能、使いやすさを確認する試作部品を製作します。量産時に重要となる基準面、材料状態、処理後寸法も整理します。試作中の変更は図面改訂として管理し、旧仕様と新仕様を混在させないようにします。
小ロット・多品種製作
装置ごとの専用部品や、複数品番を組み合わせた製作に対応します。共通材料、共通治具、類似形状の工程を整理し、品番ごとの重要寸法を確認します。ロットごとの検査記録と部品識別によって、組立時の扱いやすさにも配慮します。
大ロット・継続的なOEM生産
生産数量と継続見込みに合わせて、専用治具、加工順序、工具交換、検査頻度を検討します。初品で確認した条件を量産に反映し、工程変更や材料状態の変化を管理します。分納が必要な場合は、ロット区分と納入順序を整理します。
製作期間は、材料の入手性、形状、数量、公差、熱処理、表面処理、検査内容によって変わります。必要な工程を確認したうえで日程を計画し、試作と量産ではそれぞれに適した進め方を設定します。
図面確認から加工・仕上げ・出荷まで
工程は部品ごとに最適化します。例えば回転部品と複雑曲面を組み合わせた製品では、素材切断、荒旋削、基準部加工、5軸加工、必要な最終仕上げ、寸法検査という順序を検討します。
- 01
図面・モデル・用途の確認
形状、寸法、公差、基準、材料、数量、処理、検査内容を確認します。2D図面と3Dモデルに相違がある場合は、優先する情報を整理してから工程を検討します。
- 02
材料と素材形状の選定
棒材、板材、パイプ、鍛造素材、鋳造素材などから、仕様に適した素材を検討します。材料状態、加工代、変形、歩留まり、必要数量を確認します。
- 03
治具・工程・加工経路の計画
基準面、保持位置、加工順序、工具、機械の動作範囲を検討します。複雑形状ではCAMとシミュレーションを利用し、工具干渉や加工残りを確認します。
- 04
荒加工と必要な中間処理
仕上げ代を残しながら、形状の大部分を加工します。材料と形状に応じて、応力除去や熱処理を工程の適切な位置に組み込み、後工程の寸法変化に備えます。
- 05
仕上げ切削・研削・バリ取り
旋盤、フライス、5軸加工、放電加工、研削などを組み合わせて、必要な機能寸法を仕上げます。エッジ、穴交差部、シール溝などのバリ取りも確認します。
- 06
表面処理と識別表示
アルマイト、めっき、研磨、塗装など、指定された表面処理を手配します。処理禁止面、膜厚、外観、刻印内容を確認し、最終寸法への影響を管理します。
- 07
最終検査と記録の整理
必要な寸法、幾何公差、ねじ、外観、仕上げ状態を確認します。検査対象と方法は図面に合わせて設定し、指定された測定値を記録します。
- 08
保護包装と納入準備
加工面、ねじ、角部、薄い羽根などを保護します。材質と形状に応じて、防錆、個別包装、仕切り、識別表示を検討し、品番と数量を照合します。
品質と製作コストを両立する図面の考え方
カスタムCNC加工の費用は、材料の単価だけで決まりません。加工時間、段取り、工具、熱処理、表面処理、検査、数量などを合わせて検討します。機能を維持しながら仕様を明確にすることで、不要な追加工程を減らしやすくなります。
精密公差は必要な箇所に指定
組付け面、軸受部、シール部などの重要箇所と、機能上余裕のある外形を区別します。すべての寸法に一律の厳しい公差を指定すると、加工と検査の負担が増えます。基準と機能を明確にして、必要な精度を重点管理します。
工具が届く形状を検討
深い細溝、小さな内隅、極端に薄いリブ、長い止まり穴などは、工具や工程を制限します。機能上許される範囲で内隅半径、深さ、肉厚を整理すると、加工時間や仕上がりの安定性を改善できる場合があります。
材料と素材寸法を合理化
必要性能に対して過剰な材料を指定していないか、素材から削り取る量が大きすぎないかを確認します。材料の変更は設計上の確認を前提とし、棒材、板材、鍛造、鋳造などの選択肢を数量と形状に合わせて比較します。
外観面と機能面を分けて指定
すべての面に同じ磨きや表面粗さを求める必要があるかを確認します。見える面、接触面、シール面、処理しない面を図面で明確にすると、仕上げ工程と検査範囲を適切に設定できます。
数量ごとの工程を比較
単品では汎用治具が適していても、継続量産では専用治具や素材形状の変更が有利になる場合があります。初回製作と継続生産を分けて考え、プログラムや段取りの費用を含めて検討します。
検査と組立条件を先に整理
図面上の厳しい要求でも、実際に測定できる方法が決まっていなければ、製作後に問題が残ります。測定基準、必要な報告内容、相手部品との関係を事前に確認して、加工と検査を一貫した計画にします。
図面支給の部品製作で確認する情報
2D図面と3Dモデルを組み合わせると、形状と製作条件を把握しやすくなります。STEP、IGESなどの3Dデータや、PDF、DWG、DXFなどの図面データは、読取り可否と内容を確認して使用します。
形状・寸法・図面改訂
図面番号、改訂、単位、尺度、必要な断面を明確にします。3Dモデルには表れないねじ、公差、粗さ、面取りなどは、2D図面または製作仕様に記載します。
材質・規格・材料状態
材料記号と適用規格、調質状態、必要な硬さ、素材への要求を整理します。代替材料を検討できる場合も、変更条件を明確にし、製作前に合意した材料を使用します。
公差・基準・表面粗さ
重要寸法、幾何公差、基準面・基準軸、はめあい、粗さを指定します。加工時と検査時の基準が一致するよう、機能上の位置関係を明確にします。
数量・品番・継続予定
品番ごとの初回数量、試作数量、量産見込みを整理します。複数部品を組み合わせる場合は、相手部品や組立図との関係も確認します。
熱処理・硬化条件
処理方法、処理後硬さ、必要な硬化深さ、処理範囲を指定します。熱処理後の重要寸法と、仕上げ加工の必要性を合わせて確認します。
表面処理・外観基準
処理種類、色、膜厚、外観面、処理禁止面、接点跡の許容範囲を整理します。ねじ、導通面、シール面、はめあい面の扱いも明確にします。
検査項目・必要な記録
測定対象、抜取または全数の範囲、報告書の項目、必要なゲージを確認します。漏れ、圧力、動バランスなどの機能試験は、寸法検査と分けて条件を定めます。
包装・識別・納入条件
防錆、個別包装、面保護、品番表示、数量表示などを整理します。薄肉部品、外観部品、組合せ部品では、輸送中と組立前の扱いも考慮します。
中国のCNC加工工場・OEM部品メーカーを検討する際の確認事項
中国でCNC加工を外注する際は、設備名だけでなく、図面の理解、重要寸法の管理、材料の扱い、後工程、検査記録まで確認することが大切です。部品単価と合わせて、製作条件が明確で、継続して同じ仕様を維持できるかを検討します。
図面と工程を結び付けた製作対応
中国のCNC加工部品メーカーや精密切削加工の委託先を比較する際は、必要な公差に対してどの工程と検査を用いるかが重要です。当社は、部品の形状、材質、数量、仕上げ条件を整理し、旋削、フライス、5軸加工、必要な後処理を組み合わせて製作を進めます。
単純な図面転送だけでなく、加工上の不明点、基準、熱処理による変化、処理後の組付け寸法を確認し、完成品の仕様を明確にします。
継続生産を見据えた仕様と記録の管理
OEM CNC加工では、初回品だけでなく、次回以降のロットでも同じ図面と条件を適用することが重要です。材料、図面改訂、加工条件の変更、検査対象を管理し、再製作時に確認する情報を整理します。
中国製のカスタム機械部品を継続調達する用途に合わせ、単品試作から量産への移行、表面処理付き部品、複数品番の組合せなどに対応します。
中国での図面加工・カスタムCNC加工に関する質問
部品製作を検討する際に確認される、加工範囲、数量、材質、公差、検査についてまとめています。
中国で図面どおりのOEM機械部品を製作できますか。
図面と3Dデータを基に、非標準の金属部品や樹脂部品を製作します。形状、材質、公差、数量、熱処理、表面処理を確認し、必要な加工工程と検査方法を設定します。
CNC加工は1個だけでも対応できますか。
単品製作や試作にも対応します。小数量でもプログラム、段取り、検査が必要になるため、単価は数量や形状によって変わります。継続生産の予定がある場合は、量産時の工程も合わせて検討します。
3Dモデルだけで製作できますか。
形状の確認は可能ですが、モデルだけでは材質、寸法公差、ねじ、粗さ、処理条件が分からない場合があります。重要な製作条件は、2D図面または明確な仕様情報で補います。
旋盤加工とフライス加工はどう使い分けますか。
旋盤加工は軸、ブッシュ、ねじ付き部品などの回転形状に適し、フライス加工は平面、ポケット、溝、穴配置などに適しています。多くのカスタム部品では、両方の工程を組み合わせます。
5軸加工はどのような部品に向いていますか。
インペラー、羽根、複雑曲面、傾斜面、多方向から加工する部品などに適しています。形状によって段取り回数を減らせるため、面どうしの位置関係を管理しやすくなります。すべての部品で5軸加工が最も経済的になるわけではありません。
どの部品にも同じ高精度公差を適用できますか。
適用できる公差は、寸法、材質、形状、熱処理、測定条件によって異なります。精密旋削±0.01 mmなどの参考値も、対象部位の条件確認が必要です。重要な機能寸法から優先して工程を検討します。
2D測定精度2.5 μmは加工公差を示しますか。
測定設備の精度と完成部品の加工公差は異なります。2.5 μmの表示だけで、すべての部品を±0.0025 mmで加工・判定できることにはなりません。対象寸法と公差に応じた測定方法を選びます。
アルマイト処理後の穴径や軸径も管理できますか。
処理後の最終寸法を基準に工程を検討します。膜厚と寸法への影響、マスキング、必要な後加工を確認します。はめあい穴、ねじ、導通面、シール面は、処理範囲を明確にします。
鋼製ギヤ軸やスプライン軸の熱処理にも対応できますか。
材質と図面要求に合わせて、調質、浸炭、局部硬化、窒化などの適用を検討します。必要な硬さ、硬化深さ、変形、最終仕上げを確認します。処理方法は部品名だけでは決めず、鋼種と用途から選定します。
樹脂部品にも精密加工は可能ですか。
POM、PA、PEEKなどの樹脂切削部品にも対応します。熱膨張、吸水、荷重による変形があるため、必要公差と測定条件を材質ごとに検討します。使用時の寸法と機能を基準に仕様を整理します。
寸法検査報告書や全数検査を指定できますか。
必要な項目と方法を事前に定めて対応します。全数検査の対象寸法、測定方法、記録形式を明確にします。機能試験や材料に関する試験が必要な場合は、寸法測定とは別に条件を確認します。
試作品と量産品で仕様をそろえられますか。
図面改訂、材質、熱処理、表面処理、重要寸法を管理し、試作時に確定した条件を量産計画へ反映します。数量によって治具や工程を変更する場合も、変更後の初品で必要な項目を確認します。
中国でのカスタムCNC加工を、単品試作から量産まで
当社は、図面支給によるOEM CNC加工部品の製作と供給に対応します。アルミ、ステンレス、炭素鋼、合金鋼、チタン、銅合金、樹脂を対象に、旋盤加工、フライス加工、5軸加工、必要な仕上げ工程を組み合わせます。
精密シャフト、ギヤ軸、スプライン、ウォーム、ブッシュ、フランジ、筐体、バルブブロック、インペラー、治具、樹脂機械部品など、さまざまな非標準形状を製作します。用途に必要な材料と精度を整理し、熱処理、表面処理、検査、保護包装まで、製品仕様に合わせて進めます。
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
