中國 CNC 加工・按圖訂製・OEM 原廠代工
中國按圖訂製原廠代工數控加工零件-客製化數控加工服務
我們提供依據客戶工程圖紙與三維模型製作的非標準機加工零件,將材料、結構、尺寸公差、裝配要求與使用環境轉化為可執行的加工方案。服務涵蓋 CNC 精密車削、數控銑削、三軸與多軸加工、五軸複雜曲面加工,以及配套的熱處理、表面處理與尺寸檢測,支援從單件原型到大批量重複供應。
無論是鋁合金薄壁外殼、不鏽鋼閥芯、合金鋼齒輪軸、鈦合金異形件、青銅蝸輪,或工程塑膠襯套,我們都以圖紙中真正影響功能的尺寸與特徵為核心,協調製程、檢驗及交付。針對尋找中國客製化 CNC 加工、按圖機械零件製造及 OEM 精密零件供應的採購與工程團隊,提供適合研發驗證、設備配套與持續量產的製造支援。
單件至大批量
一件起製作,銜接功能樣件、小量試產、分批交貨與重複量產。
完全依圖訂製
依版本受控的圖紙與模型確認材料、基準、配合和交付狀態。
金屬與工程塑膠
覆蓋鋁、不鏽鋼、鋼、鈦、銅合金及多種可切削塑膠材料。
加工與檢測配套
結合車銑、五軸、研磨與量測工序,管理關鍵特徵的一致性。
01 / 相關產品
按圖訂製精密機加工零件展示
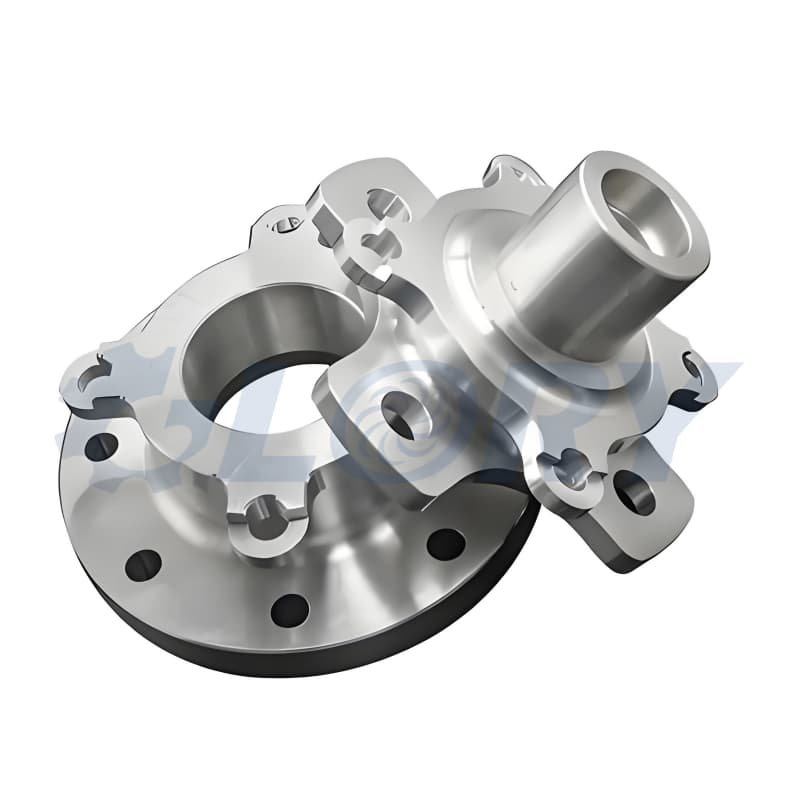
鈦合金客製化零件
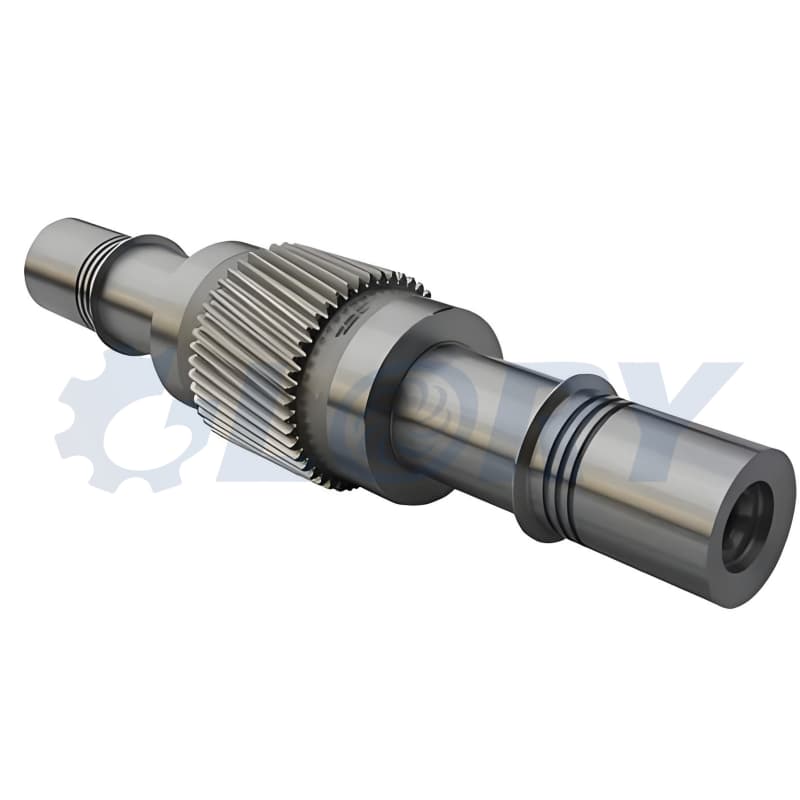
精密傳動齒輪軸
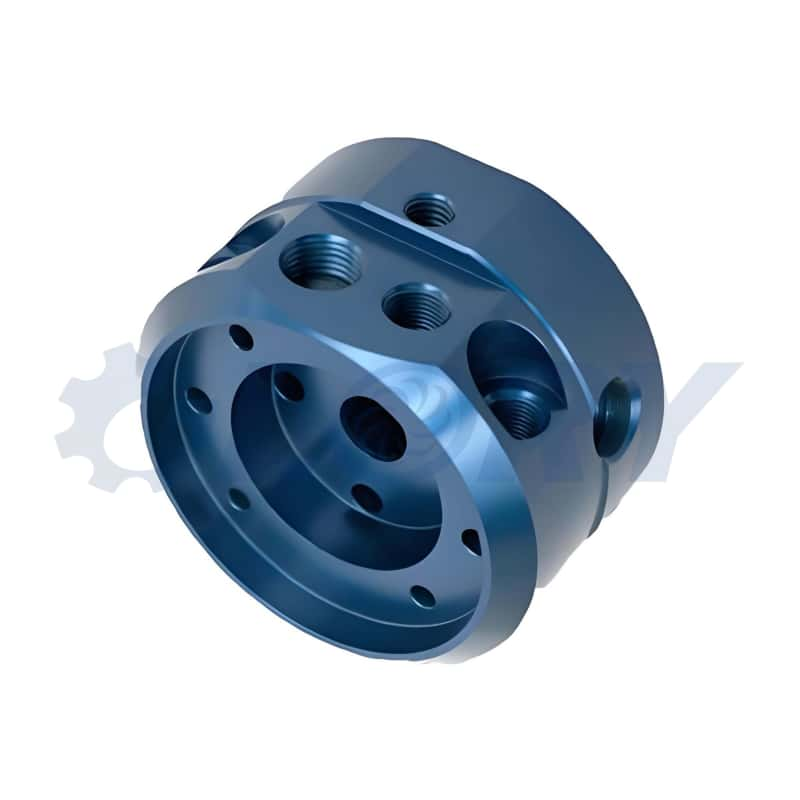
彩色鋁合金加工零件
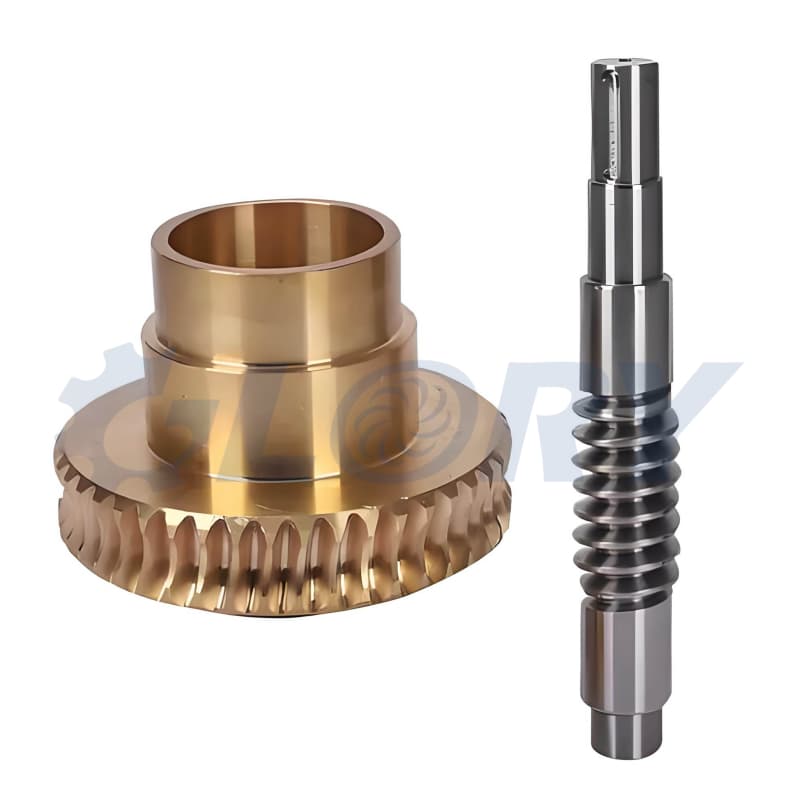
青銅蝸輪與合金鋼蝸桿
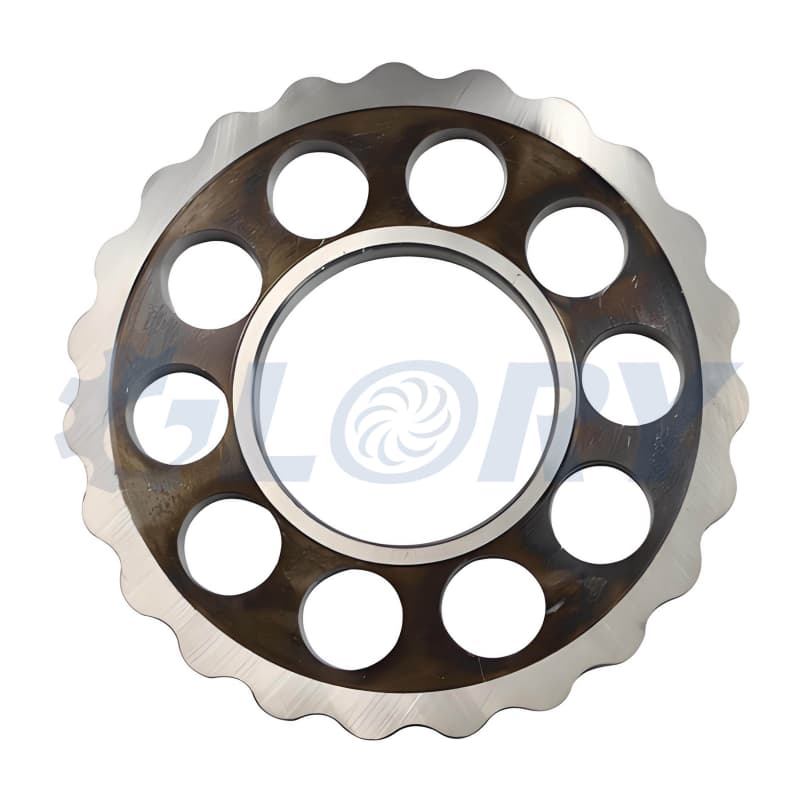
減速機擺線齒盤

鍍鎳液壓閥塊
02 / 加工服務
中國客製化 CNC 加工與原廠代工製程
非標零件的製程由幾何形狀、材料狀態、功能表面與訂單數量共同決定。我們可依產品需要整合不同工序,從圓棒、板材、鍛件或鑄件毛坯加工出成品,並將定位方式、切削順序與檢測基準納入同一份製造規劃。
CNC 精密車削加工
適用於傳動軸、階梯軸、軸套、襯套、螺紋接頭、法蘭、滾輪與閥芯。可規劃外圓、內孔、端面、錐面、溝槽及內外螺紋加工,重點控制配合直徑、軸肩距離與基準軸線。細長軸依長徑比評估中心架、跟刀架或輔助支撐,減少撓曲與振動。
三軸與四軸數控銑削
用於鋁合金外殼、安裝支架、底板、固定座、液壓閥塊及多面孔系零件。透過平面銑削、型腔、側壁、槽口與孔位加工形成裝配特徵;需要周向分佈孔、側向加工或多面定位時,可評估四軸分度與專用治具配置。
五軸複雜曲面加工
針對壓縮機葉輪、葉片、導流葉輪、噴嘴環、整體葉盤及複雜異形零件,規劃多方向刀具接近與曲面刀路。依幾何需要選擇五軸定位或五軸聯動加工,透過加工模擬、干涉檢查與刀具伸出量控制,改善深部特徵可達性並減少重複裝夾。
車削與銑削組合加工
適合兼具旋轉面、平面、偏心孔、鍵槽與橫向孔的複合結構零件,例如聯軸器、偏心軸、帶法蘭軸套及閥體。依設備與工件結構選擇整合加工或分序車銑,優先保持重要基準的連續性,降低工序轉換造成的位置誤差。
放電加工與線切割
適用於導電材料的狹窄槽、異形輪廓、難以銑削的局部結構及部分高硬度零件。線切割需考慮穿線與切割可達性;放電成形需規劃電極及放電間隙。對功能表面另行評估表面狀態、精修需求與後續清理工序。
精密研磨與表面精加工
依軸頸、定位孔、密封面或基準平面的要求,評估外圓研磨、內圓研磨、平面研磨及適用的拋光方式。熱處理後可預留精加工餘量,將尺寸、形狀與粗糙度分別控制;不同表面的加工方法依功能選擇。
鑽孔、鏜孔、鉸孔與攻牙
涵蓋安裝孔、銷孔、精密配合孔、沉孔、沉頭孔與內螺紋。可依需求製作公制、英制及管用螺紋,並依圖紙確認牙型、螺距、有效牙深、底孔深度與量規要求。交叉油孔與流道需一併考慮內部毛刺與清潔可達性。
樣件逆向與加工工程支援
針對具備合法使用權的實物樣件,可評估量測建模、局部特徵重建與加工可行性分析。原件磨耗、表面處理及變形可能影響量測結果,因此模型重建後仍需確認材料、工作間隙、配合關係及正式圖紙,再進入按圖製造。
03 / 常用材質
金屬與工程塑膠機加工零件的材料選擇
客製化機加工的材料選擇需要同時考慮負載、重量、腐蝕介質、工作溫度、滑動磨耗、導熱需求及加工成本。我們可依圖紙指定的材料牌號與供料狀態安排加工;下列為常見選項,實際材料以技術確認及採購規格為準。
| 材料類別 | 常見牌號或種類 | 典型訂製零件 | 選材與加工重點 |
|---|---|---|---|
| 通用鋁合金 | 6061、6063、6082 | 設備支架、鋁外殼、散熱座、固定板、連接塊 | 適合輕量化機構;需確認材料狀態、薄壁剛性與陽極氧化後尺寸。 |
| 高強度鋁合金 | 2024、7075 | 高負載支架、精密連接件、壓縮機葉輪、夾治具零件 | 依強度、耐蝕需求及使用環境選擇牌號;加工餘量與殘留應力需一併規劃。 |
| 鋁鎂系鋁合金 | 5052 等指定牌號 | 薄板連接件、設備面板、耐蝕外罩、輕量零件 | 材料狀態影響切削與變形;不可將其他鋁合金的熱處理方式直接套用。 |
| 碳鋼與易切削鋼 | 45 鋼、C45、1045、1215 等 | 方軸、銷軸、滾輪、螺紋零件、一般機械傳動件 | 依強度、韌性與加工效率選用;表面防鏽及交付保護依使用環境決定。 |
| 合金結構鋼 | 40Cr、42CrMo、4140、5140 等 | 齒輪軸、主軸、聯軸器、高負載軸件、偏心軸 | 確認退火、預硬或調質等供料狀態,協調熱處理硬度與後續精加工。 |
| 滲碳用鋼 | 8620、20CrMnTi 等適用牌號 | 耐磨齒輪、花鍵軸、齒輪軸、傳動套 | 由圖紙規定表面硬度、有效硬化層深度及心部要求,預留熱處理變形修整空間。 |
| 奧氏體不鏽鋼 | 303、304、316、316L | 流體接頭、閥體、泵軸、儀器零件、食品設備機構件 | 兼顧耐蝕性與可加工性;牌號不能僅因切削方便而替換,亦需管理加工硬化。 |
| 高強度與雙相不鏽鋼 | 17-4PH、420、2205 | 高強度軸件、耐蝕泵零件、閥芯、葉輪、承載零件 | 三者的組織、熱處理與耐蝕特性不同,需按個別牌號制定切削及交付條件。 |
| 純鈦與鈦合金 | TA1、TA2、TC4 及指定鈦合金 | 輕量化連接件、鈦合金法蘭、異形支架、耐蝕零件 | 重點管理切削熱、刀具磨耗、薄壁彈性變形及功能表面的完整性。 |
| 鎳基與耐熱合金 | 指定牌號的鎳基高溫合金、鎳基耐蝕合金 | 高溫連接件、噴嘴、耐熱環件、特殊流體設備零件 | 依具體合金、硬度與幾何評估製程,不能以一般不鏽鋼參數直接安排加工。 |
| 銅、黃銅與青銅 | 純銅、黃銅、錫青銅、鋁青銅、鎳鋁青銅 | 導電件、接頭、蝸輪、軸套、滑動襯套、船用零件 | 導電、耐磨與耐蝕需求各不相同,材料成分、潤滑及工作介質需配合選擇。 |
| 聚甲醛 | POM 均聚或共聚材料 | 精密塑膠齒輪、定位件、襯套、滾輪、閥芯 | 適合評估尺寸穩定與滑動用途;確認實際材料種類、溫度條件與裝配間隙。 |
| 尼龍與聚烯烴 | PA6、PA66、PP、PE 等 | 導向塊、耐磨襯板、塑膠螺旋件、輕量支撐件 | 尼龍需關注吸濕尺寸變化;較柔軟材料需控制夾持力、毛刺與熱變形。 |
| 彈性與透明塑膠 | PU、PMMA 等 | 緩衝墊、彈性滾輪、透明觀察件、客製化防護零件 | 依硬度、透明度及表面要求評估可加工性;注意彈性回復、刮傷與加工熱。 |
| 特殊工程塑膠 | PEEK、PTFE 等指定材料 | 耐熱絕緣件、密封支撐環、耐化學介質零件 | 可依供料、實際牌號與結構評估加工,使用性能由材料及工作條件共同決定。 |
| 鑄件與鍛件毛坯 | 依圖指定的鋁、鋼、不鏽鋼或銅合金毛坯 | 泵體、閥體、葉輪、法蘭軸、大餘量結構件 | 確認毛坯基準、加工餘量與關鍵區域完整性,再安排粗加工和精加工。 |
材料牌號與交付狀態一起管理
同一牌號在不同熱處理狀態下,硬度、強度、內部應力與切削表現可能不同。例如鋁合金狀態、不鏽鋼時效狀態與合金鋼調質硬度,都會影響工序安排。圖紙需說明原材料狀態或成品最終狀態,避免僅以材料名稱安排生產。
塑膠零件另行評估公差
工程塑膠的熱膨脹、吸濕與夾持變形會影響量測及使用尺寸。尼龍襯套、POM 齒輪與 PP 螺旋輸送零件,應依工作溫度、濕度、負載和配合間隙制定驗收條件;必要時規劃材料穩定化及量測前的環境平衡。
04 / 零件類別
可按圖製作的客製化 CNC 精密零件
零件名稱只是起點,相同名稱也可能具有不同的材料、配合與製程需求。以下按功能整理常見的 CNC 加工零件類型,涵蓋傳動、定位、流體控制、密封、散熱及結構支撐,便於從實際用途確認製造範圍。
傳動軸、主軸與異形軸
涵蓋 CNC 加工高強度合金鋼傳動軸、不鏽鋼泵軸、碳鋼方軸、空心軸、細長軸、偏心軸及帶法蘭軸。重點為軸頸配合、軸肩定位、端面跳動及長軸剛性,適用於減速機、泵浦、輸送設備與一般機械傳動。
- 精密階梯軸與中空主軸
- 耐蝕不鏽鋼傳動軸
- 客製化方軸與偏心軸
- 調質合金鋼高負載軸件
花鍵軸與內花鍵套
可依圖評估矩形花鍵軸、漸開線花鍵軸、導向花鍵軸、內花鍵套及帶法蘭花鍵襯套。需確認齒形、齒數、配合方式、有效長度及檢驗方法;高扭矩用途另需協調材料強度、熱處理與齒面接觸要求。
- 大扭矩漸開線花鍵軸
- 滑動導向矩形花鍵軸
- 耐磨鋼製內花鍵套
- 帶法蘭精密花鍵襯套
齒輪、齒輪軸與齒條
包括減速機用鋼製齒輪軸、直齒輪、斜齒輪、齒條、鏈輪及同步傳動相關零件。需確認模數、齒數、壓力角、齒向、配合孔與齒部精度,依結構安排切齒、熱處理及必要的精修工序。
- 減速機滲碳齒輪軸
- 客製化精密鋼製齒條
- 自動化傳動鏈輪
- POM 輕量化塑膠齒輪
蝸桿、蝸輪與擺線齒盤
適合單頭蝸桿、多頭蝸桿、青銅蝸輪、鋼製蝸桿與減速機擺線齒盤的按圖製作。配對零件需共同確認中心距、齒形、旋向、傳動比與背隙;材料配對、潤滑和工作負載會影響實際使用表現。
- 單頭鋼製蝸桿蝸輪組
- 多頭合金鋼傳動蝸桿
- 耐磨青銅減速蝸輪
- 精密減速機擺線齒盤
襯套、軸套與定位環
涵蓋青銅滑動襯套、鋼製軸套、不鏽鋼隔套、POM 軸套、定位環及帶法蘭襯套。依承載、滑動速度、潤滑及裝配方式控制內外徑和端面,薄壁套筒需關注夾持變形及釋放後尺寸。
- CNC 加工耐磨青銅軸套
- 精密帶法蘭鋼製襯套
- 工程塑膠低摩擦導向套
- 非標定位環與間隔套
液壓與氣動控制零件
包括液壓閥塊、閥芯、閥套、活塞、活塞桿、歧管與密封座。加工重點為孔徑配合、密封溝槽、流道交叉位置與毛刺清理;鍍層厚度與表面粗糙度需與密封、滑動及耐磨要求協調。
- 鍍鎳液壓油路閥塊
- 不鏽鋼精密滑動閥芯
- 液壓缸活塞與活塞桿
- 多孔氣動歧管與閥體
泵浦、壓縮機與葉輪零件
可評估 CNC 加工鋁合金壓縮機葉輪、不鏽鋼水泵葉輪、擴壓器、噴嘴環、導流葉片與泵殼。關鍵在流道輪廓、葉片厚度、輪轂定位與裝配基準;旋轉部件的動平衡需求需作為獨立項目確認。
- 五軸加工 7075 鋁合金葉輪
- 17-4PH 壓縮機精密葉輪
- 耐蝕不鏽鋼泵浦零件
- 複雜曲面導流葉片與噴嘴環
法蘭、接頭與螺紋零件
涵蓋非標法蘭、管路接頭、螺紋轉接件、密封堵頭、調整螺帽及特殊螺紋套。依圖確認密封方式、牙型、有效螺紋長度與端面條件,適用於流體設備、儀器連接及機械調整機構。
- 不鏽鋼管用螺紋接頭
- 黃銅精密流體轉接件
- 客製化法蘭與密封堵頭
- 細牙調整螺帽與螺紋襯套
外殼、底板與結構支架
包括薄壁鋁合金外殼、精密安裝板、設備底座、鈦合金支架與異形連接塊。需同時管理基準平面、孔距、壁厚和外觀;大型去料或不對稱結構可透過粗精加工分離與合理裝夾控制變形。
- CNC 加工薄壁鋁合金外殼
- 輕量化鈦合金安裝支架
- 高平整度設備定位底板
- 多面孔系精密連接塊
散熱、導電與儀器零件
涵蓋鋁合金散熱片、冷板結構件、純銅導電連接件、儀器座與感測器外殼。依需求安排薄片切削、流道、安裝孔及接觸平面加工,並確認導熱接觸面與需保留導電的表面區域。
- 精密鋁合金散熱器
- 水冷設備冷板加工零件
- 純銅導電端子與連接塊
- 感測器外殼與儀器固定座
自動化與機器人機構件
可依圖製作機器人關節連接件、末端夾爪、凸輪、導向座、治具定位塊與輸送滾輪。優先確認運動配合、定位重複性、重量和接觸面,適合設備開發、小量改機及持續供應的非標配套需求。
- 機器人鋁合金夾爪零件
- 非標凸輪與偏心機構件
- 精密治具定位塊與固定座
- 客製化輸送滾輪與導向輪
工程塑膠功能零件
包括 POM 閥芯、尼龍導向塊、PP 螺旋輸送零件、PU 緩衝件及透明觀察件。除尺寸外,也需考慮摩擦、吸濕、彈性回復及清潔方式,依材料特性規劃切削參數與合理的裝配間隙。
- POM 精密塑膠閥芯
- 尼龍耐磨導向滑塊
- PP 客製化螺旋輸送零件
- PU 彈性滾輪與緩衝墊
05 / 精度與公差
精密機加工尺寸公差、形位精度與表面粗糙度
我們依圖紙中的功能尺寸與裝配關係安排精度控制。下表列出可供專案評估的加工目標,實際可達精度需結合工件尺寸、材料、結構剛性、基準設計、熱處理、表面處理及量測條件確認。精度數值適用於經評估的指定特徵,並非全部材料、全部尺寸或每件產品所有表面的統一承諾。
| 控制項目 | 可評估目標 | 典型功能特徵 | 製程與驗收重點 |
|---|---|---|---|
| 精密車削尺寸 | ±0.01 毫米 | 軸頸、配合外徑、套筒內徑、定位台階 | 按材料、直徑、長度與壁厚確認;必要時增加精鏜、鉸孔或研磨。 |
| 位置度 | 0.03 毫米 | 安裝孔系、定位孔與多面加工特徵 | 依圖紙確認基準系、是否為直徑公差帶及其他適用條件。 |
| 平行度 | 0.005 毫米 | 平行導向面、定位端面與精密底板 | 確認被測表面範圍、基準面狀態及裝夾釋放後的量測方法。 |
| 同軸度 | 0.005 毫米 | 多段軸頸、內外圓及同軸配合特徵 | 以圖紙指定的定義與基準驗收,不能直接用圓跳動讀值替代。 |
| 垂直度 | 0.01 毫米 | 軸肩端面、定位側面與孔軸線 | 協調端面加工、軸線基準及實際量測長度。 |
| 全跳動 | 0.01 毫米 | 旋轉軸面、法蘭端面與回轉配合面 | 確認基準軸線、旋轉支承及整個指定表面的掃測方式。 |
| 平面度 | 0.002 毫米 | 適用尺寸範圍內的精密基準面或密合面 | 需專項確認工件大小、厚度、研磨路線及量測能力,不能直接套用於大型薄板。 |
| 圓柱度 | 0.01 毫米 | 精密孔、軸頸與套筒功能表面 | 需評估完整圓柱表面的形狀;單一截面的直徑檢查不足以替代。 |
| 對稱度 | 0.01 毫米 | 對稱槽、雙側定位面與特定結構 | 依圖紙採用的定義確認;若設計另以位置度或輪廓度控制,則依該標註執行。 |
| 表面粗糙度 | 指定表面可評估 Ra 0.2 微米 | 滑動面、密封面與精密配合表面 | 需配合材料及精加工、研磨或適當拋光工序;確認量測方向與評定條件。 |
以配合功能分配公差,通常比對全零件設定同樣嚴格的數值更合理。精密軸頸、定位孔與密封面可單獨指定較嚴要求,其餘非功能表面使用已確認的一般公差。最終尺寸需明確約定是在熱處理、鍍層或陽極氧化之前還是之後驗收。
不同產品應優先控制哪些精度?
| 產品類型 | 主要精度項目 | 與功能直接相關的檢查 | 補充確認內容 |
|---|---|---|---|
| 軸件與主軸 | 軸頸尺寸、同軸關係、軸肩距離、全跳動 | 軸承及密封位置配合,旋轉功能面的基準關係 | 熱處理後精修、長軸支撐及自由狀態量測 |
| 襯套與薄壁套筒 | 內外徑、圓柱度、壁厚、端面關係 | 壓入前後尺寸、滑動間隙與裝配變形 | 量測力、夾持位置及鍍層厚度 |
| 齒輪與花鍵 | 齒形、齒距、配合尺寸與齒部定位 | 與配對零件的間隙、接觸要求及傳動關係 | 圖紙指定齒部精度、量規或專項檢測方法 |
| 液壓閥芯與閥套 | 配合間隙、孔軸形狀、槽寬與粗糙度 | 滑動阻力、密封配合及交叉孔毛刺 | 清潔程度、表面處理及功能試驗需求 |
| 外殼與安裝底板 | 平面度、孔位置度、平行度及局部壁厚 | 裝配基準、安裝孔系及密合表面 | 大面積去料後變形與表面處理遮蔽 |
| 葉輪與曲面零件 | 曲面輪廓、葉片厚度、輪轂尺寸及跳動 | 流道幾何、薄壁完整性與裝配定位 | 三維檢測、動平衡或其他功能項目另行約定 |
| 螺紋接頭與法蘭 | 螺紋牙型、有效長度、密封面及孔距 | 螺紋量規、端面配合與密封結構 | 管用螺紋種類、墊片及壓力試驗要求 |
| 工程塑膠零件 | 功能尺寸、平面變形、孔距與配合間隙 | 在指定溫濕條件下的尺寸與裝配狀態 | 材料吸濕、加工應力及長期負載影響 |
06 / 加工與量測設備
支援按圖加工的生產設備與檢測配置
依零件特徵配置合適的車削、銑削、五軸加工與孔加工工序,並使用相應的量測方式確認結果。設備選擇與加工路線需共同考慮工件裝夾、刀具可達性、工序間定位及量測基準。
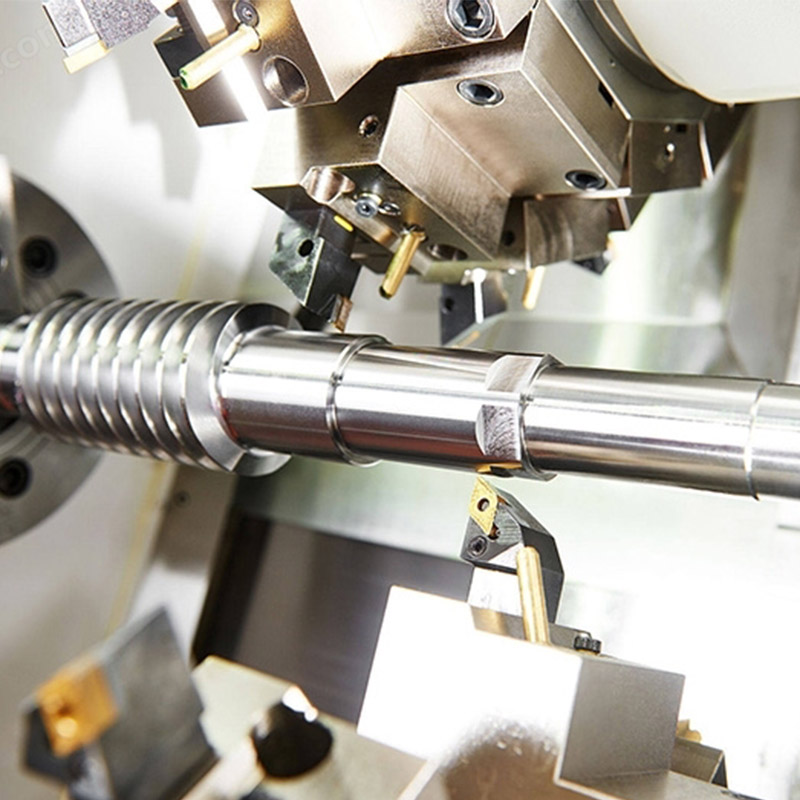
精密數控車削
用於軸件、襯套、法蘭與螺紋零件的內外圓及端面加工。

五軸複雜零件加工
用於多方向特徵、葉輪、葉片與需要複雜曲面刀路的零件。
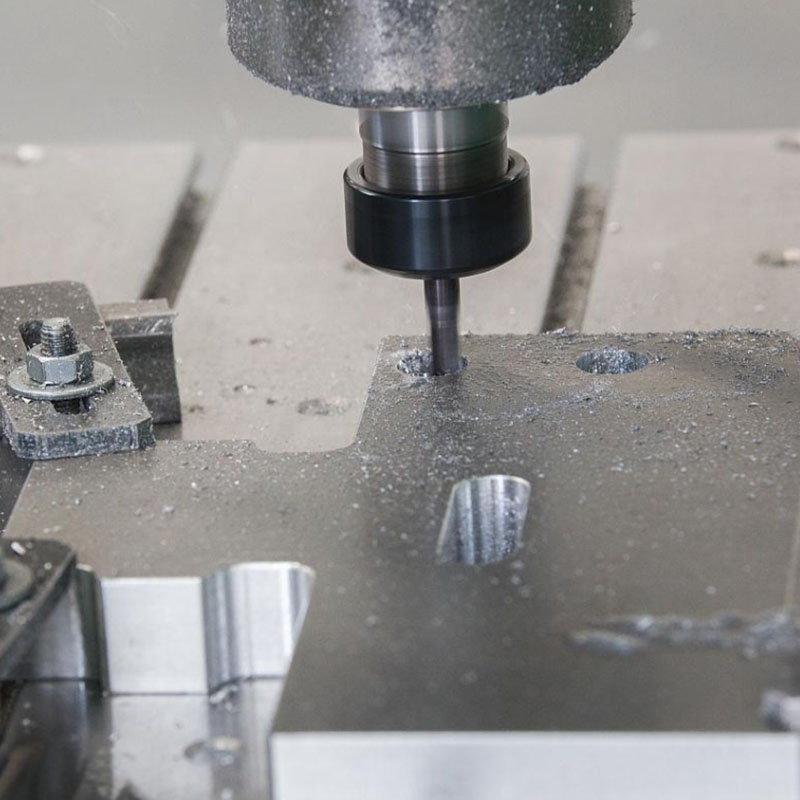
鑽孔與攻牙工序
對安裝孔、孔系與螺紋特徵安排對應刀具、深度及量規檢查。
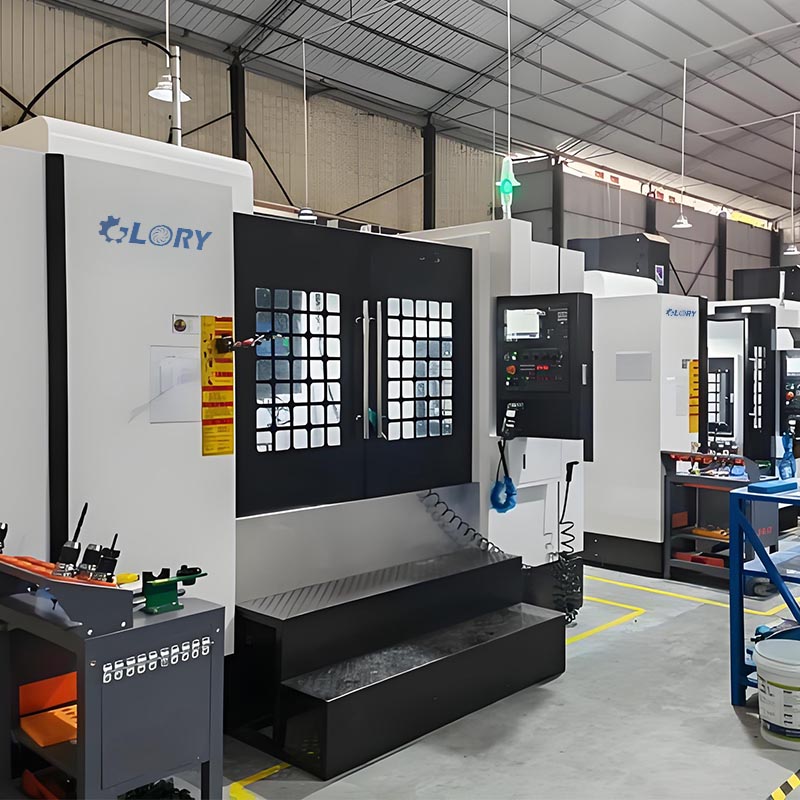
加工車間與製程配置
配合不同材料、工序與批量,安排在製品流轉及加工節點。

三座標尺寸與幾何檢測
依量測程式與基準系,檢查孔位、尺寸及適用的幾何特徵。
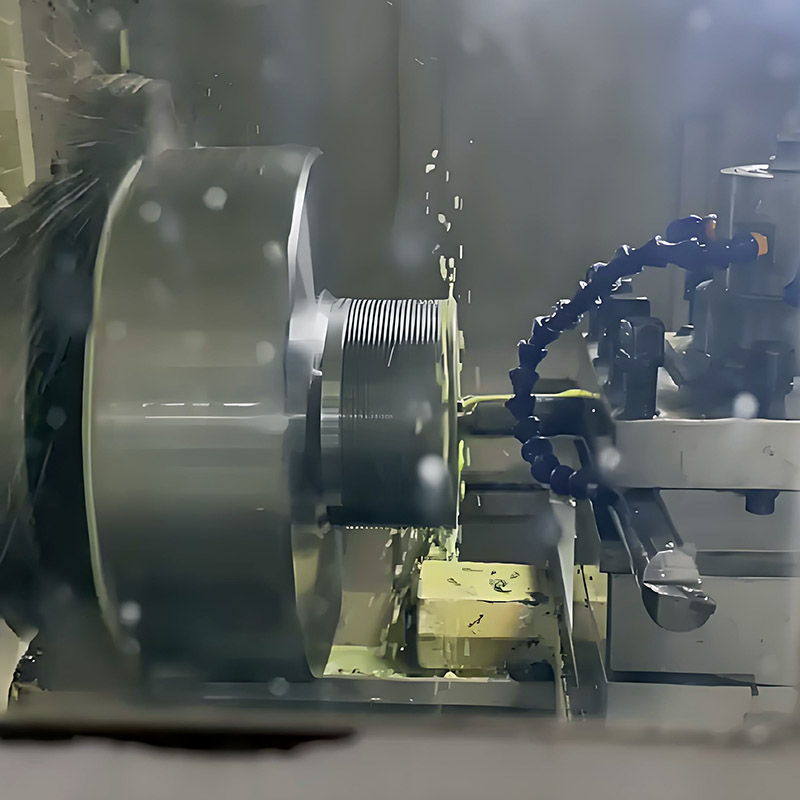
金屬切削與工序控制
依材料及結構管理切削參數、刀具狀態、排屑與工件支撐。
07 / 品質與尺寸檢測
以可追溯量測記錄管理精密機加工品質
精度控制從圖紙審查、材料確認與加工基準設定開始,並延伸至首件、製程中與最終檢查。對關鍵尺寸可依專案要求安排逐件檢查及尺寸記錄,將零件編號、圖紙版本、量測項目與批次資訊對應,方便後續裝配與重複訂單追溯。

2D 投影數位量測
量測精度標示:2.5 微米
2.5 微米即 0.0025 毫米。投影數位量測可用於適合光學觀察的二維輪廓、孔徑、孔距、角度及邊緣特徵,透過選定的定位與取邊方式,協助確認小型精密零件的尺寸。
此數值描述所提供的設備量測精度資訊。實際量測能力仍需依量測範圍、工件邊緣狀態、照明、環境及量測方法確認,不能直接當作全部零件的加工公差,也不能當作設備顯示解析度使用。
三維曲面、空間孔位與平面度需使用適合該特徵的方法。尤其對 0.002 毫米等較嚴的幾何要求,必須另行確認量測不確定度及驗收方法,不能僅憑此 2D 設備數值判定。
三座標與三次元量測
依工件裝配基準建立量測座標系,檢查適用的尺寸、孔系位置、平面及曲面特徵。量測方案需考慮探針可達性、取點分佈及計算方式,讓報告中的尺寸與圖紙標註保持一致。
藍光掃描與曲面比對
複雜曲面可依需求評估三維掃描及模型偏差比對,用於觀察整體輪廓與局部形狀差異。反光、遮擋及細小深槽會影響資料取得,因此嚴格功能尺寸仍需搭配適合的接觸式或其他精密量測。
配合尺寸與螺紋檢查
依公差使用適當的外徑千分尺、內徑量測工具、塞規、環規及螺紋量規。不同量具負責不同功能,對配合間隙、有效牙深及裝配方向有要求的零件,亦需明確約定檢驗狀態。
表面、外觀與交付狀態
按照要求檢查毛刺、倒角、刮傷、表面處理遮蔽及清潔狀態;粗糙度或硬度等專項指標使用對應方法。壓力、洩漏、動平衡與其他功能試驗需在製造規劃中另外確認範圍。
可依訂單約定提供首件尺寸記錄、關鍵尺寸檢驗報告及批次量測資料。需要全尺寸或指定項目百分之百檢查時,應同步確定圖紙項目、抽樣規則、報告格式與驗收依據,以便在排程中預留充分的檢測工時。
08 / 製造流程
從客戶圖紙到精密加工成品的製造流程
依零件需求調整工序順序,例如熱處理可能安排在粗加工之後、研磨之前;表面處理後則可能需要再次檢查配合尺寸。各節點都以同一版本的圖紙及已確認的技術要求為依據。
工序 01
圖紙與需求審查
核對材料、數量、尺寸、公差、粗糙度及交付狀態,辨識影響裝配與功能的關鍵特徵。
工序 02
製程與治具規劃
安排毛坯形式、定位基準、刀具、裝夾及工序順序,確認難加工區域與檢驗可達性。
工序 03
材料與毛坯確認
核對牌號、狀態、尺寸與加工餘量,建立批次標識並安排切料及必要的前處理。
工序 04
粗加工與穩定化
去除主要餘量,形成後續定位面;依材料與結構評估去應力、分階段加工或其他處理。
工序 05
精加工與首件確認
完成車削、銑削、五軸、孔系及螺紋特徵,對首件關鍵尺寸量測後再進入後續批次。
工序 06
熱處理與表面工序
依路線執行相應處理,管理硬度、尺寸變化、遮蔽區域及需要保留的精加工餘量。
工序 07
最終檢查與清理
檢查指定尺寸、幾何特徵、外觀及清潔狀態,整理檢驗資料並確認最終圖紙版本。
工序 08
保護包裝與交付
針對精密配合面、螺紋、薄壁與外觀面安排防護,按零件編號及批次完成包裝標識。
09 / 熱處理
依材料與用途安排機加工零件熱處理
熱處理影響硬度、強度、韌性、耐磨性與尺寸穩定。對精密齒輪軸、傳動軸、花鍵、閥芯及承載零件,需要將熱處理狀態與加工路線一起確定,協調處理前餘量、處理後變形及最終功能面的精修方法。
退火與正火
依適用鋼材評估退火或正火,以配合材料組織、硬度及後續加工需求。常見於毛坯準備或正式強化之前的工序。實際處理方式需根據鋼種、原始狀態與最終性能決定,兩者不是可任意互換的工序。
去應力處理
大餘量切削、焊接或不對稱結構可能存在較明顯的殘留應力。可在合適階段安排去應力,協助降低後續精加工與使用期間的尺寸變化;處理條件需兼顧既有硬度與材料性能。
淬火、回火與調質
適用鋼材可透過淬火及回火取得所需強度與韌性組合。對 4140、40Cr 等軸件,應按圖確認最終硬度與性能要求;調質通常指淬火後配合高溫回火,不能僅以「加硬」一詞替代完整技術要求。
滲碳淬火與回火
適用於需要較硬耐磨表層與相對韌性心部的滲碳鋼零件,例如部分齒輪、花鍵與齒輪軸。需指定表面硬度、有效硬化層深度、局部防滲要求及處理後尺寸,並考慮齒部與配合面的精修。
氮化與相關表層處理
依材料與使用條件評估氮化,以改善適用零件的表面耐磨表現。需要確認原始熱處理狀態、表面層要求、遮蔽區域及後續加工限制。氮化仍可能帶來尺寸變化,精密配合面需提前規劃。
局部感應淬火
可對適用鋼材的指定區域評估局部硬化,例如軸頸、滾輪表面或特定齒部。圖紙需界定硬化位置、深度、硬度與過渡區域,並評估細長或不對稱工件的變形及後續研磨需求。
沉澱硬化不鏽鋼時效
17-4PH 等材料需明確區分固溶狀態與時效狀態,可依圖要求評估 H900、H1025 或其他指定狀態。不同狀態具有不同的性能組合,時效引起的尺寸變化也需納入精加工與檢測計畫。
鋁合金狀態與時效管理
6061、7075 等可熱處理強化鋁合金,需確認原料及成品要求的狀態;必要時評估相應的固溶、時效或穩定化安排。已有指定狀態的材料,不代表必須在加工後再次熱處理,亦不可將相同方法套用於所有鋁合金。
熱處理要求宜包括材料牌號、最終硬度、硬化區域、硬化層深度及驗收方法。對熱處理後仍需保持精密孔徑、跳動或齒形的零件,應在加工前確定預留餘量與精修順序。
10 / 表面處理
兼顧耐蝕、耐磨與外觀的客製化表面處理
表面處理需要服務於產品功能。鋁合金外殼的色澤、液壓閥塊的防護、軸件的耐磨及不鏽鋼零件的表面狀態,對應不同的工藝與檢查項目。對精密配合零件,膜層厚度與遮蔽要求應在加工尺寸確定前完成評估。
| 處理方式 | 常見適用材料 | 典型零件與目的 | 需要確認的事項 |
|---|---|---|---|
| 一般陽極氧化 | 適用鋁合金 | 鋁外殼、支架、面板;表面防護及指定色澤 | 顏色、膜厚、接觸點、遮蔽面與處理後配合尺寸。 |
| 硬質陽極氧化 | 適用鋁合金 | 耐磨滑動件、機構件、定位零件 | 膜厚及尺寸增長、局部遮蔽、邊角與最終表面狀態。 |
| 噴砂或噴珠 | 適用鋁、不鏽鋼及其他金屬 | 外殼、支架與外觀面;形成均勻啞光質感 | 介質、粗糙度、外觀樣板及精密孔、螺紋與配合面的保護。 |
| 拉絲與機械拋光 | 適用鋁、不鏽鋼、銅合金 | 外觀零件、接觸面、儀器部件 | 紋理方向、光澤與邊緣保持;不可僅依外觀推定尺寸或粗糙度。 |
| 化學鎳與電鍍鎳 | 依前處理條件評估的鋼、銅、鋁等 | 閥塊、機械配合件及防護表面 | 明確區分處理方式,指定膜厚、材料相容性與處理後尺寸。 |
| 鍍鋅及配套鈍化 | 適用鋼件 | 支架、連接件及一般防鏽零件 | 膜厚、外觀、螺紋配合及高強度零件的製程適用性。 |
| 發黑與防鏽保護 | 適用鋼件 | 軸件、治具與一般機械零件 | 外觀、後續防護油及使用環境;防護效果需與實際環境相匹配。 |
| 不鏽鋼鈍化 | 適用不鏽鋼 | 閥件、泵零件與需要表面清潔處理的機構件 | 材料牌號、前處理清潔、外觀及後續使用要求。 |
| 電解拋光 | 依牌號評估的不鏽鋼等 | 複雜表面、流體接觸零件與指定外觀件 | 材料去除、邊緣變化、表面效果及精密尺寸保留。 |
| 噴漆與粉體塗裝 | 適用金屬 | 外殼、固定座、設備支架 | 顏色、膜厚、裝配區域遮蔽與固化條件對工件的影響。 |
| 硬鉻與功能鍍層 | 依基材與用途評估 | 活塞桿、耐磨軸面及指定滑動零件 | 鍍層厚度、結合狀態、精磨餘量及基材適用性。 |
| 雷射刻字與零件標識 | 適用金屬及部分塑膠 | 料號、批次、方向及裝配識別 | 標識內容、位置、深度與可讀性,避免影響密封或精密配合面。 |
膜厚、遮蔽與最終配合
陽極氧化、鍍鎳及其他鍍層可能改變孔徑、外徑、螺紋與槽寬。設計時應確認哪些表面需要處理,哪些區域必須遮蔽,以及最終公差在何種狀態驗收。導電接觸面、接地位置與密封面也需單獨說明。
外觀樣板與批次一致性
同一顏色在不同材料、前處理和表面粗糙度下可能呈現不同效果。對可視外觀件,可依色板或首件確認色澤、紋理方向與允許的接觸痕跡,並將包裝防刮與外觀檢查納入後續批次要求。
11 / 應用行業
面向設備製造與工程開發的按圖加工零件
我們的中國精密機加工零件供應服務,可依不同產業的圖紙及採購要求規劃製造。用途決定關鍵特徵,行業名稱本身不能取代材料、負載、工作環境及驗收條件。
自動化設備與工業機器人
製作夾爪、機構連接件、定位座、凸輪、治具及關節配套零件。重點在定位基準、重複裝配、運動間隙與減重需求,適用於自動化產線、檢測設備及非標機械。
汽車設備與動力傳動
涵蓋試驗設備零件、傳動軸、齒輪軸、連接法蘭與非標殼體。依負載及轉速要求規劃材料、熱處理、同軸關係及裝配特徵,支援開發樣件與設備配套。
泵浦、壓縮機與流體設備
包括泵體、泵軸、葉輪、擴壓器、閥體及接頭。需協調工作介質、流道、密封、表面狀態及旋轉部件要求,將必要的洩漏或功能試驗另列確認。
液壓與氣動系統
製作閥芯、閥套、閥塊、活塞桿與多孔歧管。重點為小間隙配合、油路交叉孔、密封槽與清潔度,避免殘留毛刺影響流體系統使用。
能源與工業動力設備
可依圖評估高強度連接件、耐熱零件、軸件與密封配套件。按實際溫度、負載及介質確認材料和表面條件,兼顧批次一致性與維護更換需求。
船舶與海洋設備
涵蓋耐蝕軸件、法蘭、泵配件及指定銅合金零件。材料選擇需結合海水或其他介質、受力、異種金屬接觸與維護條件,按圖確認加工及防護方式。
航太研發與無人機設備
支援研發用途的輕量化支架、鈦合金連接件、葉輪與測試治具。依圖紙製造並管理複雜曲面、薄壁和定位特徵,最終用途的性能驗證依專案要求安排。
醫療設備與實驗室機構
可製作儀器外殼、定位件、傳動件、支架及設備用不鏽鋼零件。材料、表面、清潔與實際使用條件需由專案規格明確定義,機械加工本身不代替最終用途驗證。
電子、通訊與熱管理
涵蓋散熱座、鋁合金外殼、純銅連接件、感測器座及儀器配件。重點在接觸平面、安裝孔位、外觀與導熱或導電區域的表面處理安排。
食品與包裝機械
包括不鏽鋼設備零件、塑膠導向件、輸送滾輪及螺旋輸送零件。實際接觸用途需確認材料、表面、清潔及使用要求,並按設備功能控制配合尺寸。
化工與耐蝕工業設備
依圖製作耐蝕接頭、閥件、襯套、泵部件及特殊合金機構件。材料與介質的適用性應按濃度、溫度及工作條件確認,不能僅以材料家族名稱選定。
科研試驗與精密儀器
支援單件實驗裝置零件、非標治具、定位平台及多零件組合件。透過圖紙版本管理與分階段製作,配合研究測試、設計修正及後續重複製造。
12 / 加工工程評估
讓客製化零件更容易製造與穩定裝配
在按圖加工之前辨識製造難點,有助於協調成本、交期與功能。工程評估會優先關注刀具可達性、薄壁變形、基準轉換及檢測可行性;任何涉及零件設計或技術要求的調整,都應在正式製作前確認。
基準系與尺寸鏈
以實際裝配功能設定基準面、軸線與定位孔,避免多個互不相關的尺寸鏈累積誤差。對同一配合系統的零件,可一起檢查孔軸配合、軸肩距離及裝配方向,讓加工和檢驗採用一致的基準。
深腔、內角與刀具可達性
深腔與狹窄槽會增加刀具伸出量,影響剛性與表面品質。若功能允許,可評估內角圓角、刀具進入空間或分體結構;必須保留的內部尖角,則需確認放電加工等補充工序的可行性。
薄壁結構與大面積去料
薄壁外殼、葉片及大型薄板易受夾持力、切削力與應力釋放影響。可透過分階段粗精加工、支撐治具、合理餘量及低變形裝夾規劃改善穩定性,並確認自由狀態或裝配狀態的驗收方式。
細長軸與薄壁套筒
細長軸需評估支撐位置、加工順序及振動;薄壁套筒則需控制夾緊造成的形狀變化。關鍵尺寸應在合適的釋放與溫度狀態下量測,必要時採用專用夾持、輔助支撐或後續研磨。
螺紋、盲孔與交叉油孔
圖紙需區分孔深與有效螺紋深度,預留適合的加工空間。管用螺紋還需標明牙型及密封方式,不同體系不能直接互換。交叉油孔、細孔和盲孔則需預先安排去毛刺及清潔路徑。
齒輪、花鍵與蝸桿配對
僅提供外形模型通常不足以完整定義齒部。應確認模數及其定義、壓力角、齒數、旋向、中心距、背隙與配合要求。需要成對工作的蝸桿蝸輪或花鍵組件,宜一併審查相關參數與檢查方式。
熱處理與鍍層後尺寸
先確定最終硬度、表面處理種類及功能面的交付狀態,再安排加工餘量。對高精度軸頸、精密孔與螺紋,可評估處理後精修或局部遮蔽,避免成品外觀符合要求卻失去裝配配合。
成本與必要精度平衡
將嚴格公差集中在真正影響定位、密封、運動與受力的表面,並清楚定義一般區域的要求。合理的材料毛坯、標準刀具尺寸、裝夾次數與檢測範圍,可協助降低不必要的製造時間。
13 / 單件至量產
從單件打樣、小量加工到大批量生產
同一零件在開發初期與穩定量產階段,需要不同的製造安排。中國小批量 CNC 加工適合樣件驗證與設計迭代;圖紙穩定後,可透過治具、刀具配置及工序管理,逐步銜接批量供應。
單件原型與功能樣件
一件起可評估製作,適合研發裝配、結構確認與概念驗證。以快速建立可製造的圖紙和加工路線為重點,並保留後續修訂紀錄。
小量試製與設計迭代
適合多版本比較、小型設備配套及試裝驗證。依版本分開標識材料、尺寸和處理條件,避免新舊設計混入同一批次。
中批量穩定供應
圖紙確認後固定工序、治具和檢查節點,安排原料及關鍵刀具,透過首件確認和製程檢查管理批次的一致性。
大批量與重複訂單
依訂單預測協調產能、備料、刀具壽命與分批交付,維護版本及製造紀錄,支援長期 OEM 原廠代工零件供應。
打樣與生產交期參考
在材料可取得、圖紙完整及加工條件已確認的情況下,原型件可按約 3–7 天的加工週期評估,常規批量可按約 10–30 天評估。特殊材料、複雜齒形、熱處理、表面處理或大量檢測可能增加時間;實際排程於技術確認及生產安排後確定。
分批交付與重複製造
可依裝配節奏討論首批驗證、後續分批交付及重複訂單安排。交期規劃需區分備料、加工、外部配套工序、檢測、包裝與運輸;再次製作時,以當次確認的圖紙版本、材料與表面要求為準。
影響客製化機加工成本的四個主要因素
材料與毛坯利用率
材料單價、供料尺寸、採購狀態與去料比例會影響成本。對大批量或大量去料零件,可評估棒材、板材、鑄件或鍛件路線,但毛坯更換需符合產品設計與性能要求。
幾何複雜度與裝夾次數
深腔、薄壁、多面特徵、長徑比較大的孔軸及特殊齒形,可能增加刀具、治具及加工時間。合適的加工方向和基準安排,有助於減少不必要的工序轉換。
精度、檢測與處理工序
較嚴的公差、較低的粗糙度、專項報告及指定熱處理或鍍層,都會影響整體工時。清楚標註真正重要的功能面,可讓製造與檢測資源集中在必要項目。
批量與訂單穩定性
編程、治具、首件及設定工時通常需由訂單分攤。穩定的圖紙版本與合理批量有助於規劃材料和產能,但數量增加仍需考慮刀具更換、檢查頻率與交付節奏。
14 / 圖紙與技術資料
按圖訂製機加工零件需要確認的技術內容
完整的製造資料有助於準確評估材料、工時、檢測及交期。二維圖紙用於明確尺寸、公差與技術要求,三維模型協助理解複雜幾何及編程;兩者不一致時,應先確認適用版本及優先依據。
| 資料項目 | 需要明確的內容 | 對製造的作用 | 常見形式或例子 |
|---|---|---|---|
| 二維工程圖 | 尺寸、基準、公差、剖面與技術註記 | 定義可驗收的製造要求 | PDF、DWG、DXF 等清楚可讀的圖面 |
| 三維幾何模型 | 完整外形、內部特徵及模型單位 | 支援幾何理解、製程評估與編程 | STEP、STP、IGES、IGS 等可交換格式 |
| 料號與圖紙版本 | 零件名稱、編號、版次及有效圖紙 | 避免不同設計版本混用 | 同一料號對應明確版次與變更內容 |
| 材料與供料狀態 | 牌號、適用材料規格及原始狀態 | 決定備料、切削與熱處理路線 | 6061 指定狀態、4140 指定硬度等 |
| 訂購數量 | 樣件數量、批量及分批需求 | 規劃工時分攤、治具與產能 | 單件打樣、小量試產或持續量產 |
| 關鍵功能特徵 | 裝配基準、配合尺寸與重要幾何要求 | 安排加工重點及檢測優先順序 | 軸承位、定位孔、密封面及齒部配合 |
| 表面粗糙度 | 指定表面、參數與量測要求 | 確認切削、研磨或拋光工序 | 按圖標註 Ra 及適用區域 |
| 熱處理 | 最終狀態、硬度、區域及硬化層要求 | 協調變形、餘量及處理後精加工 | 調質、滲碳、氮化或指定時效狀態 |
| 表面處理 | 方式、膜厚、顏色與遮蔽區域 | 確保最終尺寸、外觀與功能面狀態 | 硬質陽極氧化、鍍鎳、鈍化或噴塗 |
| 檢驗與報告 | 指定項目、抽樣或逐件檢查及記錄格式 | 安排量具、檢測時間與交付資料 | 首件、關鍵尺寸或三座標量測記錄 |
| 交付與包裝 | 目標日期、分批節奏、標識與防護 | 規劃工序銜接及成品保護 | 螺紋保護、精密面隔離與批次包裝 |
| 工作與裝配條件 | 溫度、介質、負載、轉速及配對關係 | 辨識材料、間隙及功能測試要求 | 與軸承、密封件或傳動配對件的接口 |
15 / 常見問題
中國客製化 CNC 加工與 OEM 零件供應常見問題
尋找中國 CNC 加工廠時,應先確認什麼?
應先比對實際零件的材料、尺寸、幾何複雜度、公差及批量,再確認供應方可安排的製程與檢測方式。機台種類只是其中一部分,裝夾、製程安排、圖紙理解及量測能力同樣影響交付結果。
中國 CNC 加工零件製造商應說明哪些技術能力?
值得確認的內容包括適用材料與結構、關鍵尺寸控制方式、熱處理及表面處理配套、量測方法和批次管理。精度最好對應具體特徵與條件,讓採購與工程團隊能以自身圖紙評估供應適合度。
原廠代工 CNC 零件可以完全按照客戶圖紙製作嗎?
可以依確認的圖紙、模型、材料及技術要求安排 OEM 原廠代工。若圖紙中存在尺寸衝突、缺少齒形參數、工藝無法到達的特徵或檢驗定義不清,應先完成技術確認,再依核准版本製作。
只有一件樣品或很小的數量也能加工嗎?
可從單件原型及小量製作開始,適合研發、維修替換、設備改造與裝配驗證。小量訂單仍需編程、設定與首件檢查,因此單價會受準備工時影響;圖紙穩定後可再規劃批量供應。
精密機加工是否所有位置都能做到相同公差?
不同材料、尺寸、長徑比與壁厚的可加工性不同。公差應按功能特徵分別評估,例如軸頸尺寸、孔位置度及表面粗糙度使用不同控制方式。較嚴要求通常需要專門工序及對應的量測能力。
2D 量測精度 2.5 微米代表零件公差也是 2.5 微米嗎?
不代表。設備量測精度、加工公差與量測不確定度屬於不同概念。2D 投影量測需配合實際範圍及工件條件使用;零件是否合格仍依圖紙要求及適合該特徵的驗收方法判定。
能否同時安排熱處理與表面處理?
可依材料及用途評估配套處理,例如鋼件調質、適用齒輪的滲碳、不鏽鋼時效或鈍化、鋁件陽極氧化及指定鍍層。各工序需協調順序、尺寸變化、遮蔽及最終檢查條件。
只有實物樣件,沒有完整工程圖可以製作嗎?
可先評估量測建模與圖紙整理。樣件中的磨耗、原始公差及材料狀態不能僅憑外觀判定,通常需要補充用途、配合及材料要求,並對重建圖紙確認後再安排加工。
工程塑膠加工是否適合取代金屬零件?
需視負載、溫度、剛性、耐磨及化學環境判斷。POM、尼龍、PP 或其他工程塑膠可用於合適的導向、滑動、絕緣及輕量零件,但尺寸穩定與裝配間隙必須按材料特性重新評估。
五軸葉輪與精密齒輪的檢查方式一樣嗎?
兩者關鍵特徵不同。葉輪通常需關注曲面輪廓、葉片厚度、輪轂及跳動;齒輪需依圖紙確認齒形、齒距與配合要求。一般尺寸量測不能自動涵蓋動平衡、齒部精度或其他專項要求。
可以在鑄件、鍛件或客供毛坯上精加工嗎?
可依毛坯狀態評估。需要確認材料、加工餘量、定位基準及關鍵區域是否滿足後續加工需求。對泵體、葉輪、法蘭軸等零件,合理毛坯有助於安排製程,但成品要求仍需以圖紙為依據。
如何保持重複訂單的尺寸與外觀一致?
以圖紙版次、材料狀態、治具、刀具及檢查條件的管理為基礎,並保留首件和批次記錄。表面處理件可配合已確認樣板與遮蔽要求,交付時再按料號、批次及包裝規格區分。
從非標單件到長期量產,客製化精密機加工的核心是把圖紙中的功能要求落實到材料、工序和檢查。我們以按圖製作為基礎,整合中國 CNC 車削、銑削、五軸加工及配套製程,支援金屬與工程塑膠零件的開發、設備配套與 OEM 原廠代工供應。
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
