Gia công cơ khí chính xác tại Trung Quốc
Chi tiết gia công CNC OEM theo bản vẽ tại Trung Quốc – Dịch vụ gia công CNC theo yêu cầu
Sản xuất chi tiết cơ khí phi tiêu chuẩn theo bản vẽ 2D và mô hình 3D: tiện CNC, phay CNC, gia công 5 trục, gia công kim loại và nhựa kỹ thuật, từ một chi tiết mẫu đến sản xuất hàng loạt.
Chúng tôi cung cấp dịch vụ gia công CNC tại Trung Quốc cho các bộ phận OEM cần đúng vật liệu, đúng kích thước lắp ghép và đúng yêu cầu sử dụng. Phương án chế tạo được xây dựng theo hình học chi tiết, dung sai, trạng thái vật liệu, xử lý bề mặt và số lượng thực tế.
Từ 1 chi tiết
Chế tạo mẫu, lô nhỏ và sản xuất lặp lại với số lượng lớn.
3–5 trục
Gia công mặt phẳng, nhiều mặt và biên dạng không gian.
Kim loại & nhựa
Nhôm, thép, inox, titan, đồng và vật liệu kỹ thuật.
Kiểm tra 2D/3D
Đo kích thước, hình học và các đặc tính trên bản vẽ.
Sản phẩm gia công theo yêu cầu
Chi tiết CNC OEM theo bản vẽ
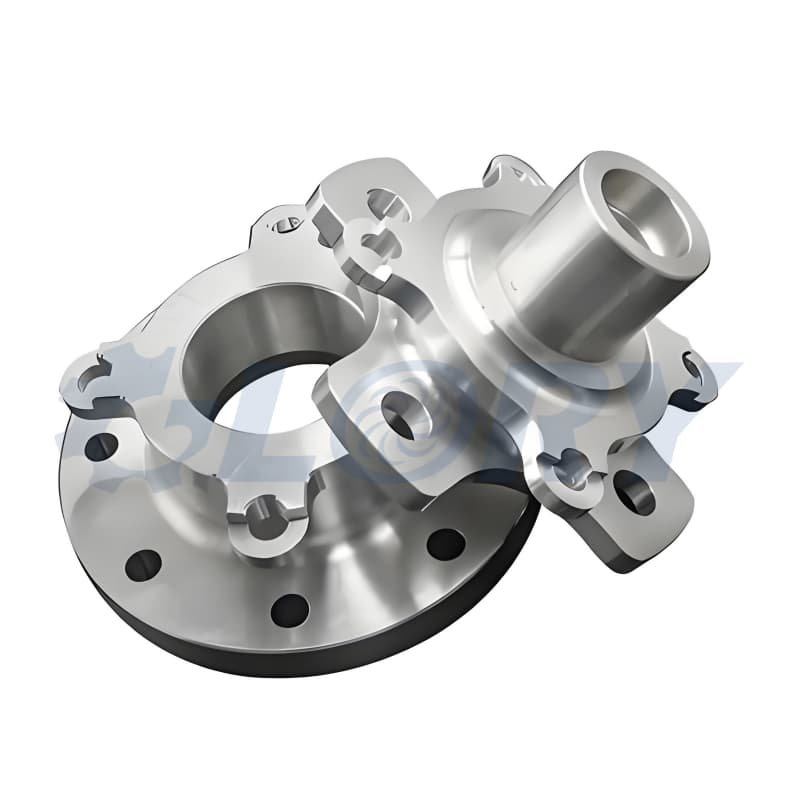
Chi tiết titan gia công CNC
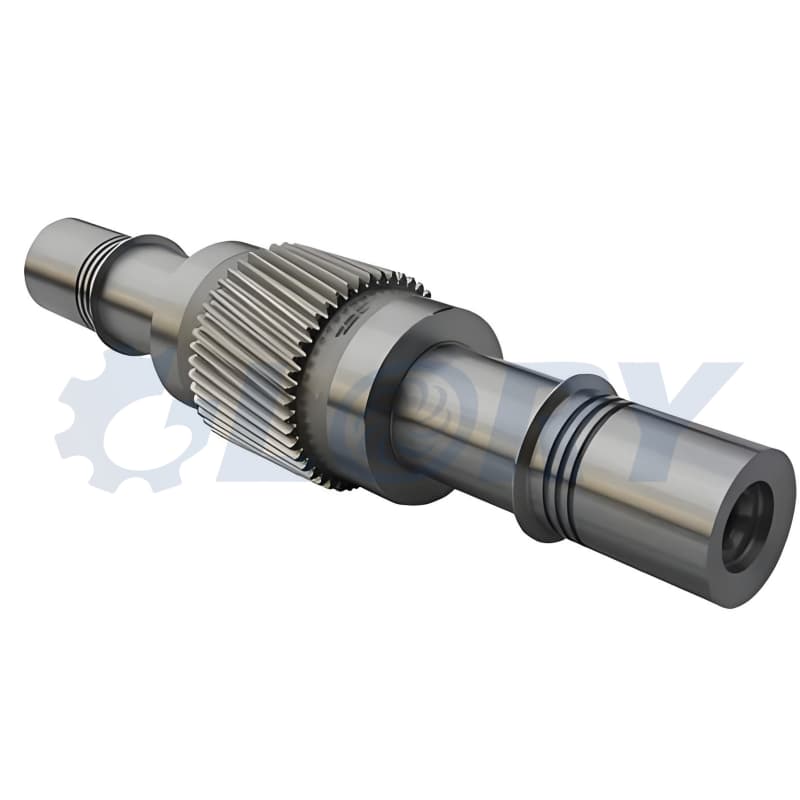
Trục bánh răng theo bản vẽ
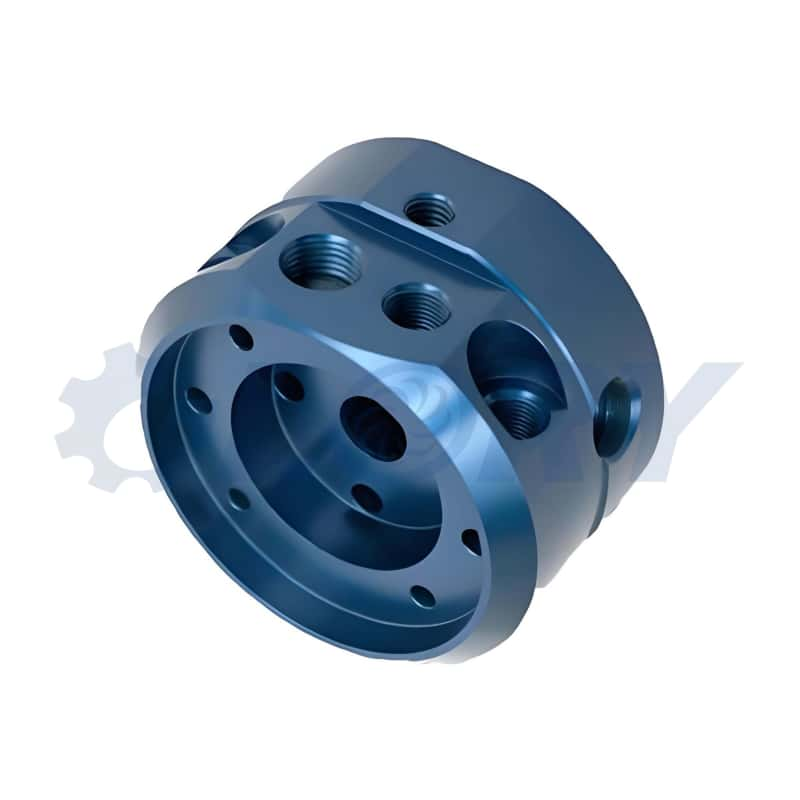
Chi tiết nhôm CNC xử lý màu
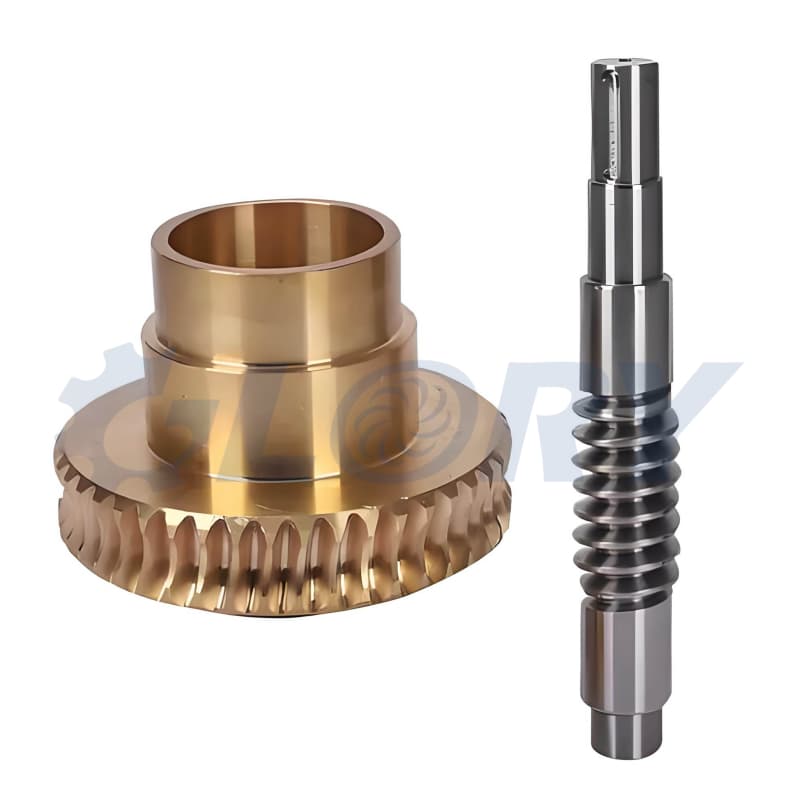
Trục vít thép và bánh vít đồng
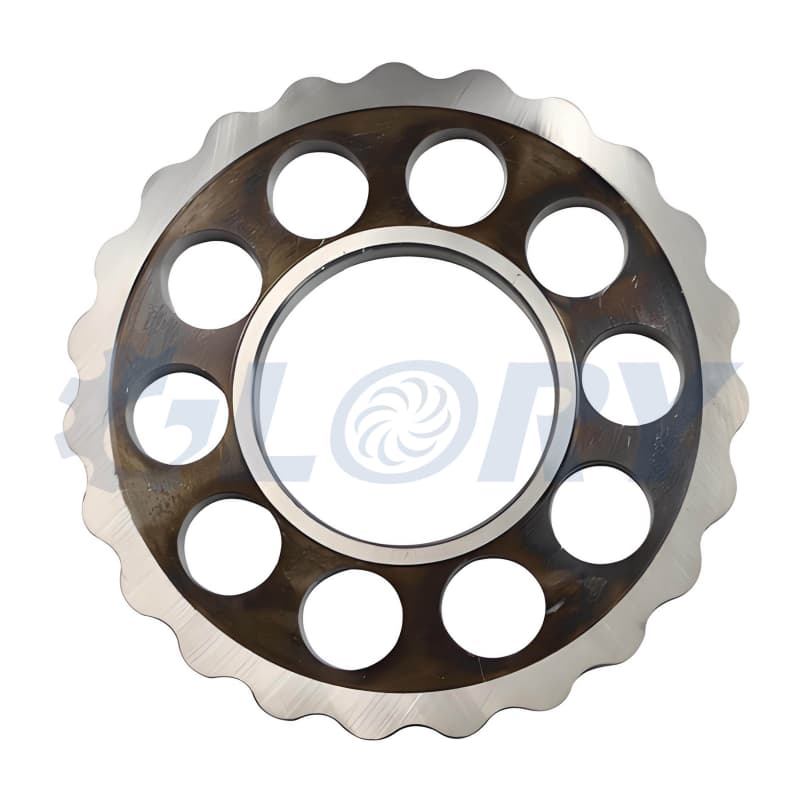
Đĩa cycloid cho hộp giảm tốc

Khối van thủy lực mạ niken
Từ bản vẽ đến chi tiết hoàn thiện
Dịch vụ gia công CNC theo yêu cầu tại Trung Quốc
Mỗi chi tiết OEM có một nhiệm vụ riêng trong cụm máy. Chúng tôi tổ chức gia công theo dữ liệu kỹ thuật của khách hàng, từ phôi ban đầu đến bề mặt hoàn thiện, đồng thời xem xét khả năng lắp ráp, kiểm tra và tái sản xuất.
Chi tiết phi tiêu chuẩn theo thiết kế của khách hàng
Gia công các bộ phận không có sẵn trong danh mục tiêu chuẩn: trục bậc có rãnh đặc biệt, vỏ máy với bố trí lỗ riêng, bạc có bích, khối van nhiều đường dầu, cánh công tác biên dạng phức tạp và chi tiết lắp ghép theo không gian giới hạn.
Bản vẽ quyết định kích thước, vật liệu, dung sai và yêu cầu bề mặt. Những điểm chưa thể hiện rõ, như chuẩn đo, chiều ren, độ sâu lỗ hữu ích hoặc trạng thái sau nhiệt luyện, được làm rõ trước khi triển khai.
Gia công OEM từ mẫu thử đến sản xuất hàng loạt
Dịch vụ phù hợp với một chi tiết phục vụ thử nghiệm, một bộ chi tiết cho máy mới, lô nhỏ để kiểm tra lắp ráp hoặc đơn hàng lặp lại. Phương án gá đặt và kiểm soát quá trình được điều chỉnh theo số lượng và độ ổn định cần đạt.
Đối với khách hàng tìm nhà sản xuất chi tiết gia công CNC tại Trung Quốc, chúng tôi cung cấp giải pháp dựa trên bản vẽ đã thống nhất, quản lý phiên bản và yêu cầu nghiệm thu cụ thể cho từng mã hàng.
Công nghệ chế tạo
Tiện, phay và gia công CNC nhiều công đoạn
Không phải mọi chi tiết đều cần cùng một loại máy. Lựa chọn công nghệ phù hợp giúp kiểm soát độ chính xác, thời gian cắt, chi phí đồ gá và chất lượng bề mặt trên cả chi tiết đơn chiếc lẫn lô sản xuất.
Tiện CNC chính xác
Tiện đường kính ngoài, lỗ trong, mặt đầu, bậc trục, rãnh và ren. Phù hợp với trục truyền động, bạc lót, ống lót, chốt, đầu nối, con lăn, puly và chi tiết tròn xoay.
Phay CNC 3 trục
Gia công mặt phẳng, hốc, rãnh, lỗ và biên dạng trên tấm hoặc khối. Ứng dụng cho giá đỡ nhôm, tấm gá, đế máy, nắp vỏ, khối van và chi tiết đồ gá.
Gia công CNC 4 trục
Gia công các mặt và lỗ phân bố quanh chi tiết nhờ trục quay bổ sung. Có thể giảm số lần định vị khi chế tạo trục có mặt phay, thân trụ hoặc bộ phận có lỗ hướng kính.
Gia công CNC 5 trục
Tiếp cận bề mặt nghiêng và hình học không gian phức tạp. Phù hợp với cánh công tác máy nén, cánh tuabin, vòng cánh hướng dòng và các chi tiết có bề mặt tự do.
Khoan, doa và tarô
Gia công lỗ thông, lỗ bậc, lỗ ren và lỗ lắp chốt. Xem xét chiều sâu, khả năng thoát phoi, đường kính trước tarô, yêu cầu ren và vị trí lỗ theo chuẩn trên bản vẽ.
Xung và cắt dây EDM
Gia công vật liệu dẫn điện, biên dạng khó tiếp cận và một số chi tiết đã tôi cứng. Cắt dây phù hợp với biên dạng xuyên; xung điện dùng điện cực tạo hình cho hốc phù hợp.
Mài và gia công tinh
Kết hợp mài, tiện tinh hoặc đánh bóng theo yêu cầu cổ trục, bề mặt trượt và mặt làm kín. Phương pháp được chọn theo độ cứng, lượng dư và chỉ tiêu nhám cần đạt.
Lập trình và kỹ thuật ngược
Đánh giá mô hình, lập trình đường chạy dao, mô phỏng và xây dựng phương án gá. Có thể hỗ trợ dựng lại dữ liệu từ mẫu; hình học chức năng cần được xác nhận trước khi chế tạo.
Thiết bị gia công và đo kiểm
Năng lực sản xuất và kiểm tra chi tiết cơ khí
Hệ thống sản xuất kết hợp trung tâm gia công nhiều trục, máy tiện CNC, thiết bị khoan tarô, xung điện và cắt dây. Việc kiểm tra được thực hiện theo đặc tính của chi tiết bằng máy đo tọa độ, thiết bị đo quang học và dụng cụ đo phù hợp.
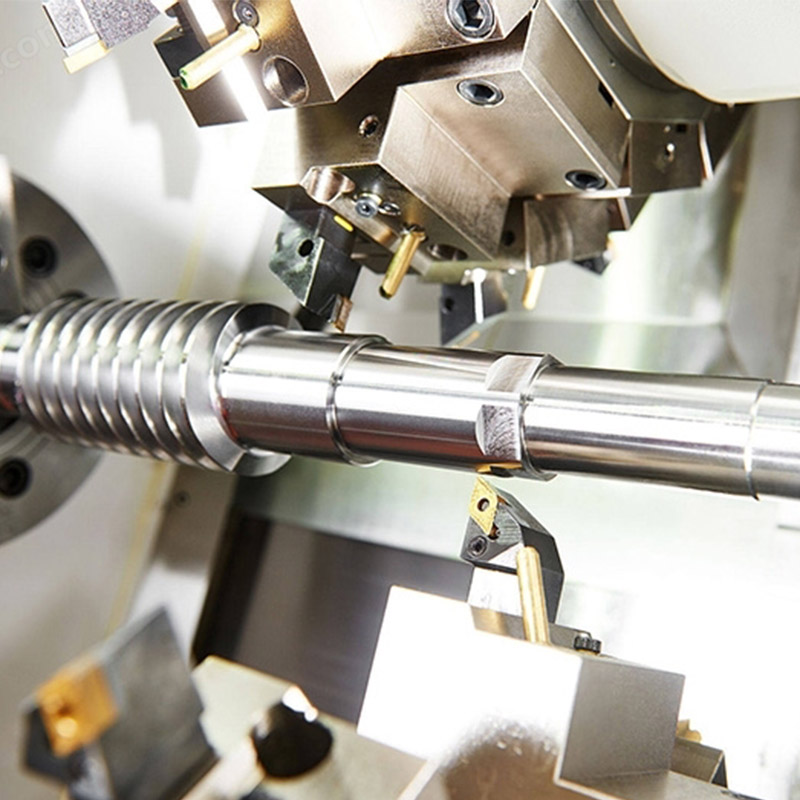
Tiện CNC cho chi tiết tròn xoay
Gia công đường kính, mặt đầu, bậc trục, lỗ và các đặc tính đồng trục.

Gia công CNC 5 trục
Gia công nhiều hướng và biên dạng không gian theo mô hình của chi tiết.
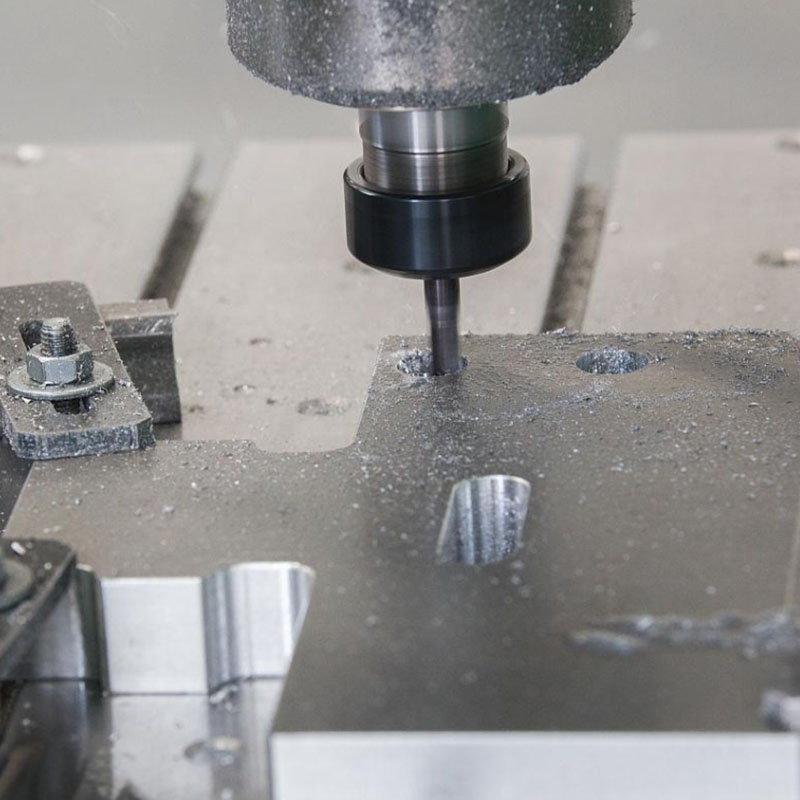
Khoan và tarô theo bản vẽ
Kiểm soát vị trí lỗ, chiều sâu gia công và các yêu cầu liên quan đến ren.
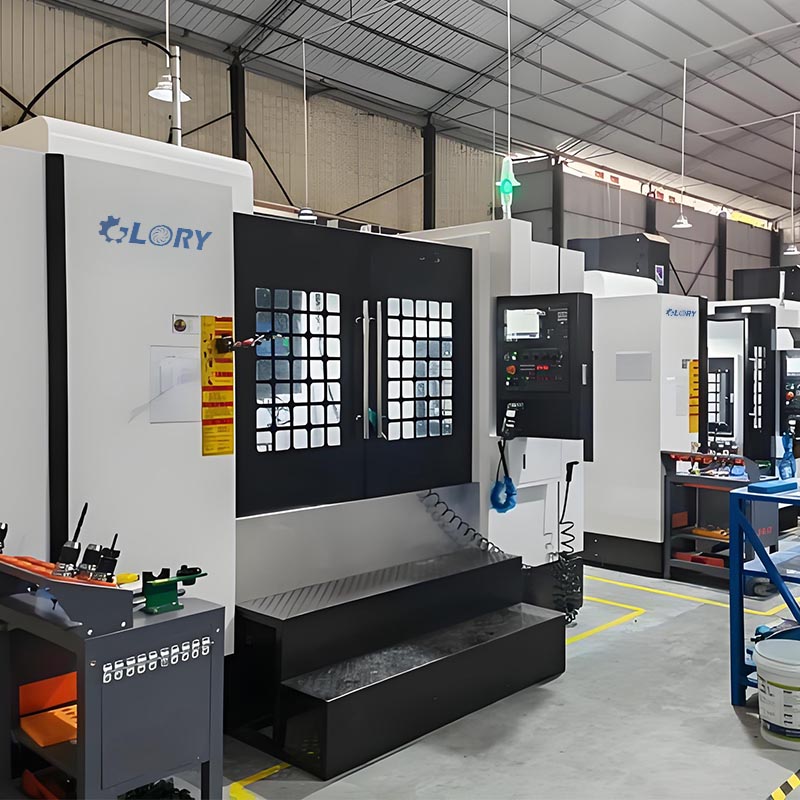
Khu vực sản xuất cơ khí
Tổ chức công đoạn, quản lý phôi, dụng cụ cắt và chi tiết trong quá trình chế tạo.

Đo tọa độ ba chiều CMM
Kiểm tra kích thước, vị trí và quan hệ hình học theo hệ chuẩn của bản vẽ.
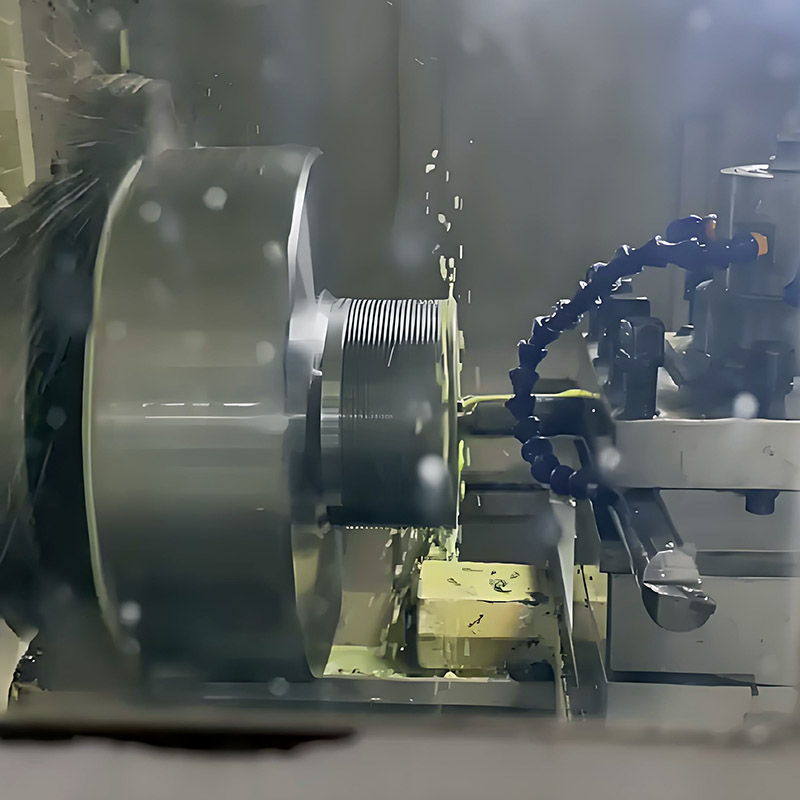
Gia công tiện kim loại
Điều chỉnh dao, chế độ cắt và phương án đỡ để kiểm soát bề mặt và biến dạng.
Kim loại và nhựa kỹ thuật
Vật liệu thường dùng cho chi tiết gia công CNC
Chọn vật liệu cần xét đồng thời tải trọng, môi trường làm việc, khối lượng, độ cứng, khả năng chống ăn mòn và phương án xử lý sau gia công. Mác vật liệu và trạng thái cung cấp phải được xác định rõ; các mác khác nhau không được tự động thay thế cho nhau.
| Nhóm vật liệu | Mác thường gặp | Chi tiết gia công điển hình | Điểm kỹ thuật cần chú ý |
|---|---|---|---|
| Hợp kim nhôm | 6061, 6063, 6082, 2024, 5052, 7075 | Vỏ thiết bị, giá đỡ, tấm gá, bộ tản nhiệt, cánh công tác, chi tiết robot. | Chỉ rõ trạng thái vật liệu; xem xét ứng suất dư, độ mỏng thành và yêu cầu bề mặt sau anốt hóa. |
| Thép cacbon | C45, 1045 và các mác theo bản vẽ | Trục máy, trục vuông, con lăn, chốt, bạc, mặt bích và chi tiết truyền động. | Đánh giá nhu cầu tôi ram, bảo vệ chống gỉ và lượng dư cho công đoạn tinh. |
| Thép hợp kim | 40Cr, 4140, 42CrMo4, 5140, 8620 | Trục bánh răng, trục then hoa, trục vít, trục chịu tải và chi tiết hộp giảm tốc. | Chọn mác theo cơ tính yêu cầu; thép thấm cacbon và thép tôi ram có phạm vi sử dụng khác nhau. |
| Thép dễ cắt | 1215 và các mác dễ gia công phù hợp | Đầu nối, chốt, ống lót, đai ốc và chi tiết tiện số lượng lớn. | Ưu tiên khi khả năng gia công phù hợp với yêu cầu cơ tính và điều kiện sử dụng thực tế. |
| Thép không gỉ austenit | 303, 304, 316, 316L | Đầu nối ren, thân van, chi tiết bơm, vỏ thiết bị và chi tiết máy chế biến. | Kiểm soát biến cứng bề mặt, thoát phoi và nhiễm bẩn sắt; chọn mác theo môi trường làm việc. |
| Inox có độ bền hoặc độ cứng cao | 17-4PH, 420; 2205 thuộc nhóm inox hai pha | Trục chính xác, lõi van, cánh công tác, chi tiết chịu tải và bộ phận chống ăn mòn. | Xác định đúng nhóm vật liệu và trạng thái xử lý; quy trình của 17-4PH, 420 và 2205 không giống nhau. |
| Titan và hợp kim titan | TA1, TA2, TC4 hoặc mác titan theo yêu cầu | Chi tiết kết cấu nhẹ, đầu nối, giá đỡ, vỏ và bộ phận chuyên dụng. | Chú ý nhiệt tại vùng cắt, độ cứng vững của hệ thống và khả năng kiểm soát ba via. |
| Đồng, đồng thau và đồng thiếc | Đồng đỏ, đồng thau, đồng thiếc và đồng nhôm theo mác cụ thể | Bánh vít, bạc trượt, bạc có bích, đầu nối, điện cực và chi tiết dẫn nhiệt. | Xác định thành phần hợp kim, yêu cầu ma sát, dẫn điện hoặc dẫn nhiệt theo chức năng chi tiết. |
| Hợp kim nền niken | Các mác Inconel và Hastelloy được chỉ định | Chi tiết chịu nhiệt, đầu phun, vòng, bộ phận bơm và thiết bị hóa chất. | Cần đánh giá riêng tình trạng phôi, dụng cụ cắt, độ cứng và hình học trước khi xác nhận phương án. |
| Nhựa POM và PA | POM/acetal, PA6, PA66 và các biến thể phù hợp | Bánh răng nhựa, con lăn, bạc, tấm dẫn hướng, chi tiết cách điện và bộ phận trượt. | Xem xét giãn nở nhiệt, độ hút ẩm của PA, ứng suất trong phôi và thời điểm kiểm tra kích thước. |
| Nhựa PP và PU | Polypropylen; polyuretan theo độ cứng yêu cầu | Chi tiết máy xử lý vật liệu, vít tải, tấm dẫn hướng, con lăn và chi tiết đàn hồi. | PP cần kiểm soát biến dạng; khả năng cắt gọt PU phụ thuộc đáng kể vào độ cứng và cấu trúc vật liệu. |
| Nhựa PMMA | PMMA/acrylic theo cấp vật liệu | Nắp quan sát, vỏ trong suốt, chi tiết mô hình và bộ phận thiết bị quang học đơn giản. | Đánh giá nguy cơ nứt, vết dao, ứng suất do gá và yêu cầu đánh bóng bề mặt nhìn xuyên. |
Danh mục chi tiết theo chức năng
Các loại chi tiết cơ khí có thể gia công theo bản vẽ
Phạm vi sản phẩm bao gồm chi tiết truyền động, chi tiết lắp ghép, bộ phận điều khiển dòng chảy và kết cấu cơ khí. Hình dạng, kích thước và đặc tính kiểm tra của từng sản phẩm được xác định theo thiết kế cụ thể.
Trục CNC bằng thép và inox
Trục bậc, trục rỗng, trục dài, trục vuông, trục lệch tâm, trục truyền động, trục chính và trục con lăn.
Gia công cổ trục, vai trục, rãnh then, ren và lỗ tâm theo yêu cầu lắp ghép. Với trục dài hoặc có tỷ lệ chiều dài trên đường kính lớn, phương án đỡ, thứ tự cắt và kiểm soát độ đảo được xem xét ngay từ công đoạn thô.
Trục then hoa và ống lót then hoa
Trục then hoa thân khai, trục then hoa chữ nhật, trục dẫn hướng, ống lót then hoa trong và khớp nối then hoa.
Các thông số như số răng, biên dạng, phương thức định tâm, chiều dài ăn khớp và độ hở phải được thể hiện rõ. Quy trình có thể kết hợp tiện, phay và công đoạn tạo răng phù hợp với hình học thực tế.
Trục bánh răng và bộ phận giảm tốc
Trục bánh răng thép, bánh răng theo bản vẽ, đĩa cycloid, bánh xích, trục vít và bánh vít đồng.
Gia công theo thông số ăn khớp, vật liệu và trạng thái nhiệt luyện đã xác định. Bộ trục vít một đầu mối hoặc nhiều đầu mối cần thống nhất số đầu mối, chiều xoắn, môđun, khoảng cách trục và yêu cầu tiếp xúc răng.
Bạc lót, ống lót và bạc có bích
Bạc đồng, bạc thép, bạc inox, bạc POM, ống lót trục, bạc dẫn hướng và bạc có bích.
Tập trung vào đường kính trong, đường kính ngoài, chiều dài, độ dày thành và vị trí rãnh bôi trơn. Lựa chọn vật liệu và độ nhám theo chuyển động trượt, tải trọng, nhiệt độ và cách bôi trơn của cụm máy.
Vỏ máy và vỏ thiết bị bằng nhôm
Vỏ nhôm CNC, thân hộp, nắp vỏ, khung thiết bị, hộp cảm biến và vỏ cơ cấu truyền động.
Phay hốc, bậc, lỗ ren, mặt lắp và rãnh gioăng theo không gian lắp ráp. Các vách mỏng, vùng bắt vít và bề mặt nhìn thấy được xem xét đồng thời để hạn chế biến dạng và khác biệt ngoại quan.
Khối van và chi tiết thủy lực
Khối chia dầu, thân van, lõi van, ống van, piston, cần piston và đầu nối thủy lực.
Chú ý lỗ giao nhau, bề mặt làm kín, cặn phoi, ren và các đường dẫn bên trong. Kiểm tra kích thước không thay thế thử chức năng; thử áp hoặc kiểm tra rò rỉ cần được xác định riêng theo thiết kế.
Chi tiết bơm và máy nén
Cánh công tác, thân bơm, nắp bơm, trục bơm, bộ khuếch tán, trục vít bơm và vòng làm việc.
Gia công từ phôi thanh, khối hoặc phôi đúc, rèn phù hợp. Các bề mặt làm kín, độ đồng tâm và hình học đường dòng được kiểm soát theo bản vẽ; yêu cầu cân bằng phải được quy định riêng nếu cần.
Cánh và vòng cánh gia công 5 trục
Cánh máy nén, cánh tuabin, vòng cánh hướng dòng, vòng vòi phun, đĩa cánh liền và chân vịt theo thiết kế.
Đánh giá khoảng cách giữa các cánh, chiều dày mép, khả năng tiếp cận của dao và độ cứng vững khi gá. Lựa chọn phương án gia công theo mô hình bề mặt và giới hạn kiểm tra đã thống nhất.
Mặt bích, vòng và đầu nối
Mặt bích thép, vòng định vị, vòng kẹp, đầu nối ren, đầu nối ống inox và chi tiết ren đặc biệt.
Kiểm soát đường kính định tâm, vòng chia lỗ, độ phẳng mặt tiếp xúc và loại ren. Ren hệ mét, ren ống hoặc ren NPT cần được chỉ định đầy đủ để lựa chọn đúng dao và phương pháp kiểm tra.
Giá đỡ, tấm gá và chi tiết robot
Giá đỡ nhôm, tay kẹp robot, đế gá, tấm lắp, khối định vị, chấu kẹp và khớp nối cơ cấu.
Thiết kế công nghệ hướng đến vị trí lỗ chính xác, độ cứng vững và khả năng lắp ráp thuận lợi. Có thể gia công nhiều chi tiết trong cùng một bộ theo quan hệ kích thước của cụm lắp.
Chi tiết tản nhiệt và dẫn nhiệt
Bộ tản nhiệt nhôm, đế tản nhiệt đồng, tấm làm mát, vỏ điện tử và khối có đường dẫn chất lỏng.
Xem xét độ phẳng mặt tiếp xúc, kích thước cánh, độ sâu rãnh và khả năng làm sạch đường dẫn. Các yêu cầu kín khít, độ sạch và xử lý bề mặt được xác định theo ứng dụng thực tế.
Chi tiết nhựa kỹ thuật gia công CNC
Bánh răng POM, bạc PA, con lăn nhựa, tấm dẫn hướng PP, chi tiết PU và nắp quan sát PMMA.
Phù hợp với mẫu thử, chi tiết thay thế và số lượng chưa phù hợp để làm khuôn. Phương án gia công xét đến độ đàn hồi, nhiệt cắt, độ hút ẩm và yêu cầu kích thước sau khi vật liệu ổn định.
Chi tiết phức tạp và bề mặt không gian
Gia công CNC 5 trục cho cánh công tác và chi tiết nhiều mặt
Gia công 5 trục giúp đưa dao đến nhiều hướng tiếp cận hơn, hỗ trợ chế tạo chi tiết có mặt nghiêng, hốc sâu phù hợp và bề mặt tự do. Việc giảm số lần gá có thể hạn chế sai lệch tích lũy, nhưng số lần gá thực tế vẫn phụ thuộc vào hình học và yêu cầu hoàn thiện.
Cánh công tác nhôm theo mô hình 3D
Cánh công tác máy nén bằng nhôm 6061 hoặc 7075 được đánh giá theo chiều dày cánh, bán kính chuyển tiếp, bề mặt moay-ơ và lỗ lắp trục. Đường chạy dao thô, bán tinh và tinh được bố trí để duy trì độ cứng của phôi khi bóc vật liệu.
Mô hình cần thể hiện đầy đủ hình học cánh; bản vẽ bổ sung các dung sai lỗ, mặt chuẩn, độ đảo và yêu cầu nhám. Yêu cầu cân bằng động là một hạng mục riêng trong phạm vi nghiệm thu.
Cánh, vòng cánh và đĩa cánh liền
Các chi tiết như vòng cánh hướng dòng, cánh tuabin và đĩa cánh liền cần phân tích khả năng tiếp cận dao, tránh va chạm và kiểm soát chiều dày vùng mỏng. Vật liệu có thể là nhôm, inox, titan hoặc hợp kim khác theo bản vẽ được đánh giá.
Những vùng chân cánh, rãnh hẹp và bề mặt khuất cần xác định trước khả năng gia công cũng như khả năng đo; không chỉ dựa vào hình ảnh tổng thể của mô hình.
Chi tiết thành mỏng và nhiều hốc
Vỏ nhôm mỏng, tấm có nhiều hốc và chi tiết nhẹ dễ bị ảnh hưởng bởi ứng suất trong phôi và lực kẹp. Có thể điều chỉnh lượng dư, trình tự gia công đối xứng, dụng cụ và bề mặt gá để giảm biến dạng.
Khi bề mặt cần đo không còn được giữ bằng đồ gá, việc kiểm tra nên phản ánh trạng thái tự do hoặc trạng thái lắp đặt đã quy định trên bản vẽ.
Mô phỏng và lựa chọn chuẩn gia công
Lập trình xem xét chiều dài nhô dao, khả năng quay của máy, giới hạn đồ gá và bề mặt cần bảo vệ. Chuẩn gia công được lựa chọn để liên kết các đặc tính chức năng như lỗ lắp, mặt tựa và biên dạng ngoài.
Mô phỏng hỗ trợ phát hiện rủi ro về đường chạy dao; kiểm tra chi tiết đầu tiên vẫn cần thiết để xác nhận kích thước, bề mặt và độ ổn định của quy trình.
Dung sai và chất lượng bề mặt
Độ chính xác gia công CNC và yêu cầu hình học
Độ chính xác phải gắn với một đặc tính cụ thể: đường kính lắp ổ, vị trí lỗ, mặt chuẩn, độ đảo hay độ nhám. Các mốc dưới đây là giá trị tham chiếu cho đặc tính và điều kiện gia công phù hợp; cần đánh giá từng bản vẽ trước khi xác nhận áp dụng.
| Đặc tính | Mốc tham chiếu | Ví dụ ứng dụng | Điều kiện cần làm rõ |
|---|---|---|---|
| Kích thước tiện chính xác | ±0,01 mm | Cổ trục, bậc trục, bạc và đường kính lắp ghép. | Kích thước danh nghĩa, chiều dài, vật liệu, trạng thái nhiệt luyện và độ cứng vững. |
| Độ chính xác vị trí | 0,03 mm | Cụm lỗ lắp, lỗ chốt, lỗ trên mặt bích và khối gá. | Hệ chuẩn và cách ghi vùng dung sai; không diễn giải tự động thành ±0,03 mm. |
| Độ song song | 0,005 mm | Mặt đỡ, tấm gá và bề mặt trượt. | Kích thước bề mặt, trạng thái gá đo và nhu cầu mài tinh. |
| Độ đồng trục | 0,005 mm | Các cổ trục, lỗ bậc và bạc lắp ghép. | Trục chuẩn, chiều dài đặc tính và phương pháp đánh giá ghi trên bản vẽ. |
| Độ vuông góc | 0,01 mm | Vai trục, mặt bích và mặt lắp định vị. | Chuẩn liên quan, chiều cao đánh giá và cách định vị khi kiểm tra. |
| Độ đảo toàn phần | 0,01 mm | Trục quay, bề mặt làm việc của con lăn và chi tiết quay. | Trục quay chuẩn, vị trí đỡ và phạm vi quét kiểm tra. |
| Độ đối xứng | 0,01 mm | Rãnh hoặc biên dạng cần đối xứng theo mặt chuẩn. | Định nghĩa chuẩn và phương pháp đánh giá của bản vẽ cụ thể. |
| Độ phẳng | 0,002 mm | Bề mặt chức năng phù hợp với gia công tinh chuyên biệt. | Chỉ xem xét trên bề mặt có kích thước, vật liệu và điều kiện ổn định phù hợp; không áp dụng chung cho tấm lớn. |
| Độ trụ | 0,01 mm | Cổ trục, lỗ làm việc và bạc chính xác. | Chiều dài kiểm tra, phân bố điểm đo và phương pháp đánh giá toàn bề mặt. |
| Độ nhám bề mặt | Đến Ra 0,2 µm | Mặt trượt, cổ trục hoặc bề mặt làm kín được chọn. | Có thể cần mài hoặc hoàn thiện bổ sung; Ra là thông số nhám, không phải dung sai kích thước. |
Dung sai của nhôm và kim loại
Vỏ nhôm thành mỏng, khối nhôm nhiều hốc và trục thép dài có cơ chế biến dạng khác nhau. Dung sai cần phân bổ theo chức năng lắp ráp; các đặc tính quan trọng được ưu tiên kiểm soát thay vì đặt cùng một dung sai chặt cho mọi bề mặt.
Dung sai của chi tiết nhựa
Kích thước nhựa chịu ảnh hưởng rõ hơn của nhiệt độ, lực kẹp và trạng thái vật liệu. Với POM, PA, PP hoặc PU, yêu cầu cần được đánh giá riêng; không mặc định sử dụng khả năng dung sai của chi tiết thép cho nhựa.
Kiểm tra chất lượng theo bản vẽ
Đo CMM, đo quang học và kiểm tra kích thước chính xác

Đo chiếu kỹ thuật số 2D: độ chính xác 2,5 µm
Thiết bị đo chiếu quang học kỹ thuật số 2D có độ chính xác đo công bố 2,5 µm, tương đương 0,0025 mm. Thiết bị hỗ trợ kiểm tra những đặc tính có thể quan sát và xác định biên rõ ràng, như đường kính, khoảng cách, góc và biên dạng chiếu.
Phương pháp quang học không tiếp xúc hữu ích với mép mỏng hoặc đặc tính nhỏ phù hợp. Cách chiếu sáng, hướng đặt chi tiết, chất lượng cạnh và quy tắc lấy điểm phải phù hợp với phép đo thực tế.
Thông số thiết bị không đồng nghĩa mọi chi tiết đều được gia công với dung sai ±2,5 µm. Phép đo còn phụ thuộc vào điều kiện môi trường, đặc tính bề mặt và phương pháp đánh giá.
Với dung sai rất nhỏ, đặc biệt gần hoặc nhỏ hơn thông số 2,5 µm này, cần chọn phương pháp có độ không đảm bảo đo phù hợp; không mặc định nghiệm thu bằng thiết bị 2D.
Kiểm tra đầu vào
Đối chiếu mác, trạng thái vật liệu, kích thước phôi và nhận dạng lô. Xác nhận đúng phiên bản bản vẽ trước khi chuẩn bị dao, chương trình và đồ gá.
Kiểm tra trong quá trình
Đo chi tiết đầu tiên và các kích thước trọng yếu giữa các công đoạn. Theo dõi ảnh hưởng của mòn dao, bù dao, nhiệt và sai lệch gá đặt.
Đo hình học ba chiều
Máy CMM hỗ trợ kiểm tra vị trí lỗ, mặt chuẩn và quan hệ hình học. Quét ánh sáng xanh có thể hỗ trợ so sánh bề mặt với mô hình khi phù hợp.
Kiểm tra trước giao hàng
Kiểm tra kích thước, ren, bề mặt, ba via và số lượng theo kế hoạch. Có thể bố trí kiểm tra 100% đặc tính đã thỏa thuận và hồ sơ kết quả theo yêu cầu.
Cơ tính và trạng thái vật liệu
Nhiệt luyện cho chi tiết cơ khí theo yêu cầu
Nhiệt luyện có thể thay đổi độ cứng, khả năng chịu tải và độ ổn định của chi tiết. Phương án phải đi cùng mác vật liệu, tiết diện, độ cứng mục tiêu và yêu cầu kích thước sau xử lý. Công đoạn nhiệt luyện được bố trí trong chuỗi chế tạo khi phù hợp với bản vẽ.
| Phương pháp | Mục đích chính | Chi tiết thường gặp | Yêu cầu cần xác định |
|---|---|---|---|
| Ủ | Tạo trạng thái vật liệu phù hợp cho gia công hoặc các công đoạn tiếp theo. | Phôi thép, trục, vòng và chi tiết cần gia công nhiều. | Trạng thái đầu vào, độ cứng và tổ chức vật liệu yêu cầu sau xử lý. |
| Khử ứng suất | Giảm ảnh hưởng của ứng suất dư khi phù hợp với mác và trạng thái vật liệu. | Khối nhiều hốc, chi tiết bóc lượng phoi lớn và kết cấu nhạy biến dạng. | Thời điểm xử lý, lượng dư còn lại và ảnh hưởng đến cơ tính. |
| Thường hóa | Điều chỉnh tổ chức và trạng thái của một số loại thép. | Phôi rèn, trục và chi tiết thép trước gia công tinh. | Mác thép, kích thước tiết diện và cơ tính cần đạt. |
| Tôi và ram | Đạt tổ hợp độ cứng và độ dai theo yêu cầu của chi tiết. | Trục thép hợp kim, trục bánh răng, chốt và chi tiết chịu tải. | Độ cứng cuối, chiều sâu ảnh hưởng, nguy cơ cong vênh và lượng dư mài. |
| Thấm cacbon, tôi và ram | Tạo lớp bề mặt cứng trên loại thép thấm cacbon phù hợp. | Bánh răng, trục bánh răng và chi tiết truyền động chịu mài mòn. | Chiều sâu lớp thấm hữu hiệu, độ cứng bề mặt, cơ tính lõi và vùng cần bảo vệ. |
| Thấm nitơ | Cải thiện đặc tính bề mặt trên vật liệu có thành phần phù hợp. | Trục, chi tiết trượt, một số bánh răng và bộ phận làm việc có ma sát. | Trạng thái nền, chiều sâu lớp xử lý, biến đổi kích thước và yêu cầu lớp bề mặt. |
| Tôi cảm ứng | Làm cứng có chọn lọc vùng bề mặt của loại thép phù hợp. | Cổ trục, bề mặt lăn, chốt và vùng làm việc cần chống mài mòn. | Vị trí tôi, chiều sâu lớp cứng, vùng chuyển tiếp và độ cứng lõi. |
| Hóa bền kết tủa | Đạt cơ tính theo trạng thái xử lý được quy định cho hợp kim thích hợp. | Chi tiết 17-4PH và các hợp kim nhôm có khả năng hóa bền tương ứng. | Chu trình riêng của từng hợp kim, trạng thái cuối và ảnh hưởng đến kích thước; không dùng chung một chế độ xử lý. |
Trục và bánh răng sau nhiệt luyện
Chi tiết truyền động cần xem xét đồng thời độ cứng bề mặt, độ dai lõi và độ chính xác lắp ghép. Công đoạn mài hoặc gia công tinh sau xử lý có thể cần thiết; lượng vật liệu bóc đi phải phù hợp với chiều sâu lớp cứng đã yêu cầu.
Nhôm và inox có trạng thái xử lý riêng
Trạng thái vật liệu là một phần của yêu cầu kỹ thuật. Ví dụ, 17-4PH trạng thái A và H1025 không được xem như cùng một trạng thái sử dụng; với nhôm, cần giữ đúng ký hiệu trạng thái được nêu trên bản vẽ hoặc được khách hàng xác nhận.
Bề mặt chức năng và ngoại quan
Xử lý bề mặt cho chi tiết CNC bằng kim loại và nhựa
Bề mặt hoàn thiện cần đáp ứng môi trường làm việc, ma sát, ngoại quan và kích thước lắp ghép. Vật liệu nền, độ nhám trước xử lý, chiều dày lớp phủ và vị trí cần che bảo vệ được xem xét cùng nhau.
| Phương pháp | Vật liệu thường áp dụng | Mục tiêu sử dụng | Điểm cần ghi trên bản vẽ |
|---|---|---|---|
| Anốt hóa trong hoặc nhuộm màu | Hợp kim nhôm phù hợp | Bảo vệ bề mặt và tạo ngoại quan cho vỏ, nắp và giá đỡ. | Màu, chiều dày lớp xử lý, vùng tiếp điện, vùng che và kích thước sau xử lý. |
| Anốt hóa cứng | Hợp kim nhôm phù hợp | Tạo lớp bề mặt chịu mài mòn cho chi tiết trượt và bề mặt chức năng. | Chiều dày, yêu cầu làm kín lớp xử lý, nhám và ảnh hưởng đến lỗ lắp ghép. |
| Phun hạt hoặc phun cát | Nhôm, inox và kim loại thích hợp | Tạo bề mặt mờ, đồng đều hoặc chuẩn bị trước xử lý tiếp theo. | Loại hạt, mức độ ngoại quan, vùng bảo vệ và yêu cầu làm sạch. |
| Chải xước hoặc đánh bóng | Nhôm, inox, đồng; nhựa phù hợp với quy trình riêng | Điều chỉnh vết gia công và ngoại quan của bề mặt được chọn. | Hướng vân, vùng nhìn thấy, mẫu ngoại quan và giới hạn ảnh hưởng đến cạnh. |
| Thụ động hóa | Inox phù hợp | Làm sạch bề mặt và hỗ trợ đặc tính chống ăn mòn của vật liệu. | Mác inox, trạng thái bề mặt và quy trình đã thống nhất; đây không phải lớp mạ tạo màu. |
| Mạ niken | Kim loại nền được chuẩn bị phù hợp | Bảo vệ hoặc tạo bề mặt chức năng cho khối van và chi tiết máy. | Loại quy trình mạ, chiều dày, vùng che và kích thước cuối. |
| Mạ kẽm | Thép và chi tiết nền sắt phù hợp | Bảo vệ chống gỉ cho các bộ phận cơ khí theo môi trường sử dụng. | Chiều dày, lớp hoàn thiện, yêu cầu riêng đối với chi tiết có độ bền cao. |
| Nhuộm đen hoặc ôxy hóa đen | Một số loại thép phù hợp | Tạo bề mặt sẫm màu, thường kết hợp bảo vệ bổ sung theo yêu cầu. | Ngoại quan, dầu bảo vệ và điều kiện sử dụng; không mặc định phù hợp môi trường ăn mòn mạnh. |
| Sơn hoặc sơn bột | Kim loại đã xử lý nền phù hợp | Tạo lớp hoàn thiện màu cho vỏ, giá đỡ và kết cấu máy. | Màu, chiều dày, bề mặt cần che, độ bóng và vùng tiếp xúc lắp ráp. |
| Phủ PVD theo yêu cầu | Vật liệu và trạng thái nền phù hợp | Tạo bề mặt có màu hoặc đặc tính chức năng trên chi tiết được đánh giá. | Hệ lớp phủ, nhiệt độ xử lý, độ nhẵn nền, màu và yêu cầu sử dụng thực tế. |
| Khắc laser | Kim loại và một số loại nhựa tương thích | Đánh dấu mã chi tiết, số lô hoặc ký hiệu theo bản vẽ. | Nội dung, vị trí, độ tương phản, chiều sâu và bề mặt không được phép tác động. |
| Giữ bề mặt gia công và loại bỏ ba via | Kim loại và nhựa kỹ thuật | Giữ bề mặt phù hợp với chức năng mà không thêm lớp xử lý. | Giới hạn vết dao, mép sắc, bán kính mép, độ sạch và vùng không được làm tròn. |
Ứng dụng theo ngành
Chi tiết CNC theo yêu cầu cho máy móc và thiết bị công nghiệp
Các nhóm ứng dụng dưới đây giúp xác định loại chi tiết có thể gia công theo thiết kế. Điều kiện vận hành, mức tải và yêu cầu thẩm định của sản phẩm hoàn chỉnh cần được phản ánh trong hồ sơ kỹ thuật của từng dự án.
Tự động hóa và robot
Tay kẹp, tấm gá, trục, giá đỡ cảm biến, khớp nối và vỏ cơ cấu. Chú trọng khối lượng, vị trí lỗ và khả năng lắp ráp lặp lại.
Ô tô và thiết bị thử
Trục, vỏ, đầu nối, bộ phận đồ gá và chi tiết mẫu phục vụ phát triển. Tập trung vào vật liệu, độ bền và các kích thước chức năng.
Bơm, máy nén và năng lượng
Cánh công tác, trục bơm, bộ khuếch tán, vỏ và mặt bích. Xem xét hình học đường dòng, độ đảo và các bề mặt làm kín.
Thủy lực và khí nén
Khối van, piston, ống van, lõi van và đầu nối ren. Kiểm soát lỗ chính xác, đường dẫn giao nhau, ba via và độ sạch.
Hàng hải và thiết bị biển
Trục, bạc, mặt bích, chi tiết đồng và inox theo thiết kế. Lựa chọn vật liệu theo môi trường, mài mòn và yêu cầu chịu tải.
Điện tử và truyền thông
Vỏ nhôm, bộ tản nhiệt, giá đỡ, tấm lắp và bộ phận dẫn nhiệt. Chú ý ngoại quan, mặt tiếp xúc và vị trí lắp linh kiện.
Thiết bị y tế và phòng thí nghiệm
Vỏ, gá giữ, trục và bộ phận cơ khí theo bản vẽ. Mác vật liệu, làm sạch và đặc tính sử dụng phải được xác định riêng cho ứng dụng.
Nghiên cứu và máy chuyên dụng
Chi tiết thử nghiệm, khối làm mát, gá đo và bộ phận mẫu đơn chiếc. Có thể hỗ trợ nhiều phiên bản thiết kế trong quá trình phát triển.
Quản lý quá trình chế tạo
Quy trình gia công chi tiết OEM theo bản vẽ
Chuỗi công đoạn được thiết kế cho từng mã chi tiết. Một chi tiết tiện đơn giản và một cánh công tác 5 trục có yêu cầu chuẩn bị khác nhau, nhưng đều cần dữ liệu rõ ràng, kiểm tra đúng thời điểm và quản lý thay đổi.
Rà soát bản vẽ
Kiểm tra phiên bản, đơn vị, vật liệu, dung sai, trạng thái bề mặt và quan hệ với mô hình 3D. Làm rõ các yêu cầu còn thiếu hoặc mâu thuẫn.
Lập phương án công nghệ
Chọn dạng phôi, chuẩn định vị, máy, dao và thứ tự công đoạn. Đánh giá chi tiết thành mỏng, hốc sâu, lỗ nhỏ và bề mặt khó tiếp cận.
Chuẩn bị phôi và đồ gá
Kiểm tra vật liệu, cắt phôi, chuẩn bị dụng cụ và vùng kẹp. Đồ gá chuyên dụng được xem xét khi cần ổn định hoặc tăng hiệu quả sản xuất.
Gia công thô
Bóc vật liệu theo kế hoạch và để lại lượng dư thích hợp. Kiểm soát biến dạng, nhiệt cắt và trạng thái chuẩn trước công đoạn tiếp theo.
Gia công tinh
Hoàn thiện đường kính, mặt lắp, lỗ, ren và biên dạng. Kết hợp tiện, phay, 5 trục, mài hoặc công nghệ khác theo yêu cầu chi tiết.
Xử lý theo bản vẽ
Bố trí nhiệt luyện, mạ hoặc hoàn thiện bề mặt vào vị trí phù hợp của chuỗi chế tạo. Kiểm tra lại kích thước có thể bị ảnh hưởng.
Đo kiểm và làm sạch
Đo các đặc tính đã quy định, kiểm tra ngoại quan, xử lý ba via và làm sạch. Ghi kết quả hoặc hồ sơ theo phạm vi đã thống nhất.
Nhận dạng và đóng gói
Phân loại mã hàng, bảo vệ ren và bề mặt quan trọng, ngăn va chạm giữa các chi tiết. Chuẩn bị số lượng và nhận dạng lô giao hàng.
Từ một chi tiết đến số lượng lớn
Gia công mẫu, lô nhỏ và sản xuất CNC hàng loạt
Quy mô đơn hàng không chỉ quyết định số lượng phôi. Nó còn ảnh hưởng đến cách lập trình, lựa chọn đồ gá, phương án kiểm tra và cách quản lý thay đổi. Cùng một bản vẽ có thể cần chiến lược khác nhau khi chuyển từ mẫu thử sang sản xuất ổn định.
Đơn chiếc và mẫu thử
Chế tạo từ một chi tiết để kiểm tra hình dáng, vị trí lắp hoặc nguyên lý hoạt động. Ưu tiên làm rõ đặc tính cần xác nhận và tránh đầu tư đồ gá không cần thiết.
Lô nhỏ phục vụ lắp ráp
Gia công bộ chi tiết hoặc lô thử cho máy và thiết bị mới. Kiểm tra sự tương thích giữa các mã hàng, phản hồi lắp ráp và điều chỉnh phiên bản khi cần.
Sản xuất hàng loạt
Ổn định chương trình, chuẩn bị dụng cụ dự phòng và theo dõi mòn dao. Đồ gá nhiều vị trí hoặc tự động hóa được xem xét theo hình dạng và số lượng.
Đơn hàng lặp lại
Lưu các yêu cầu kỹ thuật đã xác nhận, phiên bản và điểm kiểm soát. Mỗi thay đổi về vật liệu, hình học hoặc xử lý đều cần được đối chiếu trước khi sản xuất.
Các yếu tố quyết định thời gian sản xuất
Thời gian phụ thuộc vào tình trạng vật liệu, độ phức tạp lập trình, đồ gá, số công đoạn, thời gian nhiệt luyện hoặc xử lý bề mặt và phạm vi kiểm tra. Chi tiết có mác vật liệu đặc biệt hoặc yêu cầu hoàn thiện chặt cần được đánh giá riêng.
Giữ tính nhất quán giữa các lô
Tính nhất quán được xây dựng từ chuẩn định vị, dao, quy tắc bù, kế hoạch đo và hồ sơ thay đổi. Khi có yêu cầu lắp thay thế, các bề mặt chức năng cần được kiểm soát theo cùng cách đánh giá qua các lần sản xuất.
Vật liệu · Chức năng · Hình dạng
Chi tiết CNC theo vật liệu và yêu cầu sử dụng
Các ví dụ dưới đây thể hiện cách kết hợp vật liệu, chức năng và loại chi tiết trong một yêu cầu gia công cụ thể. Đây là sản phẩm chế tạo theo thiết kế, với kích thước và đặc tính được xác nhận cho từng đơn hàng.
Chi tiết nhôm CNC nhẹ và nhiều hốc
- Vỏ nhôm 6061 gia công CNC theo bản vẽ cho thiết bị điện tử.
- Giá đỡ nhôm 7075 phay CNC cho cơ cấu chịu tải.
- Cánh công tác nhôm gia công 5 trục cho máy nén.
- Tấm gá nhôm CNC có lỗ định vị chính xác.
- Chi tiết nhôm anốt hóa cứng cho cơ cấu trượt.
- Bộ tản nhiệt nhôm CNC có cánh và rãnh theo thiết kế.
Chi tiết thép CNC chịu tải và truyền động
- Trục thép 4140 tiện CNC và tôi ram theo yêu cầu.
- Trục bánh răng thép gia công theo bản vẽ cho hộp giảm tốc.
- Trục then hoa thân khai cho cơ cấu truyền mômen.
- Trục vít một đầu mối hoặc nhiều đầu mối bằng thép.
- Trục rỗng và trục vuông CNC cho máy công nghiệp.
- Đĩa cycloid và chốt chính xác theo thiết kế cụm truyền động.
Chi tiết inox, titan và đồng theo chức năng
- Đầu nối ống inox 316 tiện ren theo bản vẽ.
- Trục inox 2205 gia công CNC cho môi trường làm việc được chỉ định.
- Cánh công tác 17-4PH gia công theo trạng thái vật liệu yêu cầu.
- Giá đỡ titan CNC nhẹ theo thiết kế OEM.
- Bánh vít đồng gia công theo bộ trục vít tương ứng.
- Bạc đồng có bích với rãnh bôi trơn theo bản vẽ.
Chi tiết nhựa CNC cho dẫn hướng và cách điện
- Bánh răng POM gia công CNC theo số răng và biên dạng yêu cầu.
- Bạc PA và con lăn nylon gia công theo kích thước lắp.
- Tấm dẫn hướng PP cho thiết bị vận chuyển sản phẩm.
- Vít tải PP chế tạo theo bản vẽ máy.
- Chi tiết PU gia công theo độ cứng được chỉ định.
- Nắp PMMA trong suốt gia công theo biên dạng thiết kế.
Thiết kế phù hợp với sản xuất
Các yếu tố ảnh hưởng đến giá gia công CNC theo bản vẽ
Giá một chi tiết không chỉ dựa trên khối lượng vật liệu. Số lần gá, khả năng tiếp cận của dao, lượng phoi cần bóc, thời gian kiểm tra và các công đoạn sau gia công đều ảnh hưởng đến tổng chi phí.
Vật liệu, hình dạng phôi và lượng dư
Phôi có kích thước phù hợp giúp giảm thời gian bóc vật liệu. Với một số thiết kế, có thể so sánh phôi thanh, tấm, rèn hoặc đúc; việc thay đổi dạng phôi phải đáp ứng yêu cầu cơ tính và chất lượng của sản phẩm.
Vật liệu khó gia công, trạng thái cứng hoặc yêu cầu nguồn cung đặc biệt có thể làm thay đổi chi phí dao, tiến độ và cách tổ chức công đoạn.
Hốc sâu, góc trong và thành mỏng
Hốc sâu và góc trong nhỏ thường giới hạn đường kính dao, ảnh hưởng tốc độ cắt và độ cứng vững. Bán kính góc trong hợp lý, nếu chức năng cho phép, có thể giúp gia công ổn định hơn.
Thành mỏng cần kiểm soát lực kẹp, trình tự cắt và biến dạng. Thay đổi hình học chỉ được thực hiện sau khi yêu cầu thiết kế đã được thống nhất.
Dung sai và yêu cầu kiểm tra
Các kích thước có chức năng lắp ghép nên được xác định rõ cùng chuẩn liên quan. Dung sai chặt trên bề mặt không có chức năng có thể làm tăng số công đoạn và thời gian kiểm tra.
Yêu cầu báo cáo đo, kiểm tra 100%, đo biên dạng hoặc kiểm tra bổ sung cần được đưa vào phạm vi ngay từ đầu để phương án sản xuất phản ánh đúng nhu cầu.
Số lượng và xử lý hoàn thiện
Lập trình và đồ gá được phân bổ khác nhau giữa một chi tiết mẫu và một lô lớn. Khi số lượng tăng, có thể xem xét phương án gá nhiều vị trí, chuẩn hóa dụng cụ và ổn định chu kỳ.
Nhiệt luyện, anốt hóa, mạ hoặc hoàn thiện đặc biệt có thời gian chuẩn bị và yêu cầu kiểm tra riêng. Chi phí cần xét trên sản phẩm hoàn thiện sau toàn bộ công đoạn.
Thông tin phục vụ đánh giá kỹ thuật
Dữ liệu cần có để sản xuất chi tiết CNC OEM
Hồ sơ rõ ràng giúp xác định đúng phạm vi gia công và tránh khác biệt khi nghiệm thu. Mô hình 3D mô tả hình dạng, còn bản vẽ 2D thể hiện các yêu cầu mà mô hình hình học thường không chứa đầy đủ.
| Hạng mục | Nội dung cần thể hiện | Tác dụng trong sản xuất |
|---|---|---|
| Bản vẽ và mô hình | Bản vẽ PDF, dữ liệu DWG/DXF hoặc mô hình STEP/IGES phù hợp, kèm mã chi tiết và phiên bản. | Xác định hình học, khả năng gia công và cơ sở kiểm tra. |
| Đơn vị và quy tắc dữ liệu | Đơn vị kích thước; nguồn dữ liệu ưu tiên khi bản vẽ và mô hình có khác biệt. | Tránh sai cách diễn giải kích thước và hình dạng. |
| Vật liệu và trạng thái | Mác cụ thể, trạng thái phôi, độ cứng và yêu cầu nhiệt luyện nếu có. | Chọn đúng phôi, dao và trình tự công đoạn. |
| Dung sai và chuẩn | Dung sai kích thước, chuẩn đo, độ nhám và các đặc tính hình học chức năng. | Xây dựng phương án gá và kế hoạch đo tương ứng. |
| Xử lý bề mặt | Phương pháp, màu, chiều dày, vùng che và trạng thái kích thước trước hoặc sau xử lý. | Kiểm soát ngoại quan và kích thước hoàn thiện. |
| Số lượng và kế hoạch | Số lượng mẫu, số lượng mỗi lô và nhu cầu lặp lại dự kiến. | Lựa chọn đồ gá và chiến lược sản xuất phù hợp. |
| Kiểm tra và nghiệm thu | Đặc tính trọng yếu, phạm vi báo cáo, tỷ lệ kiểm tra và thử nghiệm bổ sung đã xác định. | Làm rõ căn cứ chấp nhận chi tiết cuối cùng. |
| Nhận dạng và bảo vệ | Mã khắc, đánh dấu lô, vùng bảo vệ, chống gỉ và yêu cầu bao gói. | Hạn chế nhầm mã, hư hại ren hoặc trầy xước bề mặt chức năng. |
Câu hỏi thường gặp
Tìm hiểu dịch vụ gia công CNC tại Trung Quốc
Có nhận gia công một chi tiết theo bản vẽ không?
Có thể triển khai từ một chi tiết để phục vụ thử nghiệm, thay thế hoặc lắp máy. Chi phí đơn chiếc gồm cả chuẩn bị công nghệ, lập trình và gá đặt; đơn giá sẽ khác với lô có số lượng lớn.
Có thể sản xuất hàng loạt theo thiết kế OEM không?
Có thể tổ chức sản xuất theo bản vẽ và phiên bản đã thống nhất, từ lô thử đến lô lặp lại. Với số lượng lớn, phương án cần xem xét thời gian chu kỳ, tuổi bền dao, đồ gá và tần suất kiểm tra trong quá trình.
Chỉ có mô hình 3D có đủ để gia công không?
Mô hình 3D có thể dùng để đánh giá hình học và lập trình, nhưng vẫn cần xác định vật liệu, dung sai, ren, độ nhám và xử lý bề mặt. Những đặc tính quan trọng nên thể hiện trên bản vẽ hoặc hồ sơ kỹ thuật bổ sung.
Có thể gia công lại một chi tiết từ mẫu không?
Có thể xem xét kỹ thuật ngược từ mẫu và dữ liệu đo. Cần đánh giá mức mòn của mẫu, vật liệu, bề mặt lắp ghép và các đặc tính không thể suy ra chỉ từ hình dạng ngoài. Dữ liệu tái dựng phải được xác nhận trước khi sản xuất.
Những vật liệu nào phù hợp với gia công CNC?
Các nhóm thường gặp gồm nhôm, thép cacbon, thép hợp kim, inox, titan, đồng và nhựa kỹ thuật. Mác cụ thể, trạng thái vật liệu và hình học quyết định phương án; vật liệu đặc biệt cần được đánh giá riêng.
Khi nào nên dùng phay CNC 5 trục?
Phay 5 trục phù hợp khi chi tiết có nhiều hướng gia công, bề mặt không gian hoặc cần tiếp cận dao ở góc khác nhau. Cánh công tác và vòng cánh là ví dụ điển hình; chi tiết đơn giản có thể được gia công hiệu quả bằng công nghệ ít trục hơn.
Có thể đạt mọi dung sai trong bảng trên cùng một chi tiết không?
Cần đánh giá riêng. Những mốc tham chiếu phụ thuộc kích thước, vật liệu, hình dạng, phương pháp gia công và đo kiểm. Một tổ hợp dung sai rất chặt có thể cần công đoạn bổ sung hoặc điều chỉnh thiết kế được chấp thuận.
Độ chính xác đo 2D 2,5 µm có phải dung sai sản phẩm không?
Đây là thông số của thiết bị đo 2D. Dung sai sản phẩm là giới hạn cho phép của đặc tính trên bản vẽ. Việc chọn phương pháp nghiệm thu phải xét khả năng đo phù hợp với dung sai và điều kiện kiểm tra thực tế.
Có thể kết hợp nhiệt luyện và xử lý bề mặt không?
Có thể phối hợp khi vật liệu, thiết kế và chuỗi công đoạn cho phép. Thứ tự xử lý cần đảm bảo trạng thái cuối, chiều dày lớp bề mặt và kích thước chức năng; không áp dụng một phương án cho tất cả các mác vật liệu.
Có thể kiểm tra 100% chi tiết trước khi giao không?
Có thể bố trí theo yêu cầu đã thống nhất. Cần xác định rõ các kích thước hoặc đặc tính kiểm tra, cách đo và yêu cầu ghi kết quả, vì mỗi nhóm chi tiết có phạm vi kiểm tra phù hợp khác nhau.
Gia công CNC có phù hợp với chi tiết nhựa số lượng ít không?
Gia công nhựa CNC có thể phù hợp cho mẫu và lô nhỏ khi chưa cần đầu tư khuôn. Vật liệu POM, PA, PP, PU hoặc PMMA phải được chọn theo chức năng; độ ổn định kích thước và nhiệt độ sử dụng cần được xem xét.
Cần xem xét gì khi chọn nhà máy gia công CNC Trung Quốc?
Cần đối chiếu khả năng xử lý bản vẽ, kinh nghiệm với vật liệu và loại chi tiết, phương án gá, thiết bị đo và phạm vi hoàn thiện. Với yêu cầu OEM, việc quản lý phiên bản và thống nhất tiêu chí nghiệm thu giúp đơn hàng phản ánh đúng thiết kế.
Sản xuất dựa trên yêu cầu kỹ thuật
Chi tiết CNC OEM tại Trung Quốc, được chế tạo cho thiết kế của bạn
Từ trục thép chính xác, bạc đồng và khối van inox đến vỏ nhôm, cánh công tác 5 trục và chi tiết nhựa kỹ thuật, dịch vụ gia công theo yêu cầu tập trung vào chức năng thực tế của từng bộ phận. Bản vẽ, vật liệu, dung sai, số lượng và yêu cầu kiểm tra là cơ sở để xây dựng phương án chế tạo.
Chúng tôi cung cấp giải pháp gia công cơ khí chính xác tại Trung Quốc cho mẫu đơn chiếc, lô nhỏ và sản xuất hàng loạt, kết hợp các công đoạn cần thiết để tạo ra chi tiết hoàn thiện theo phạm vi kỹ thuật đã thống nhất.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
