TEKNİK RESME GÖRE İMALAT · METAL VE PLASTİK · TEK PARÇADAN SERİ ÜRETİME
Çin’de teknik resme göre OEM CNC işlenmiş parçalar – Özel CNC işleme hizmeti
Çin’de özel CNC işleme hizmetimiz; teknik resim, üç boyutlu model ve tanımlanmış kullanım koşullarına göre standart dışı metal ve plastik parçaların üretilmesini kapsar. CNC tornalama, CNC frezeleme, 3, 4 ve 5 eksenli işleme ile prototiplerden büyük hacimli seri üretime kadar OEM parça ihtiyaçlarını karşılıyoruz.
Çin merkezli üretim ve tedarik organizasyonumuz; malzeme seçimi, işlenebilirlik değerlendirmesi, hassas işleme, ısıl işlem, yüzey işlemleri ve boyutsal kontrolü aynı üretim planında birleştirir. Özel mil, burç, dişli, gövde, hidrolik blok veya karmaşık bir çark için esas alınan bilgiler; çizimin güncel revizyonu, kritik toleranslar, montaj ilişkileri ve sipariş miktarıdır.
Teknik resme göre CNC işlenmiş ürünler
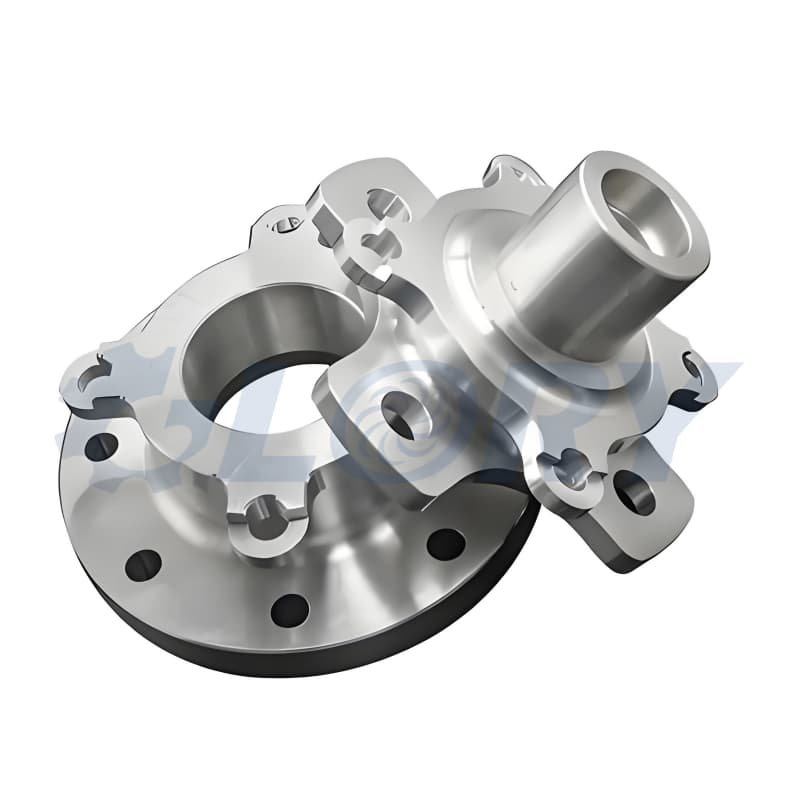
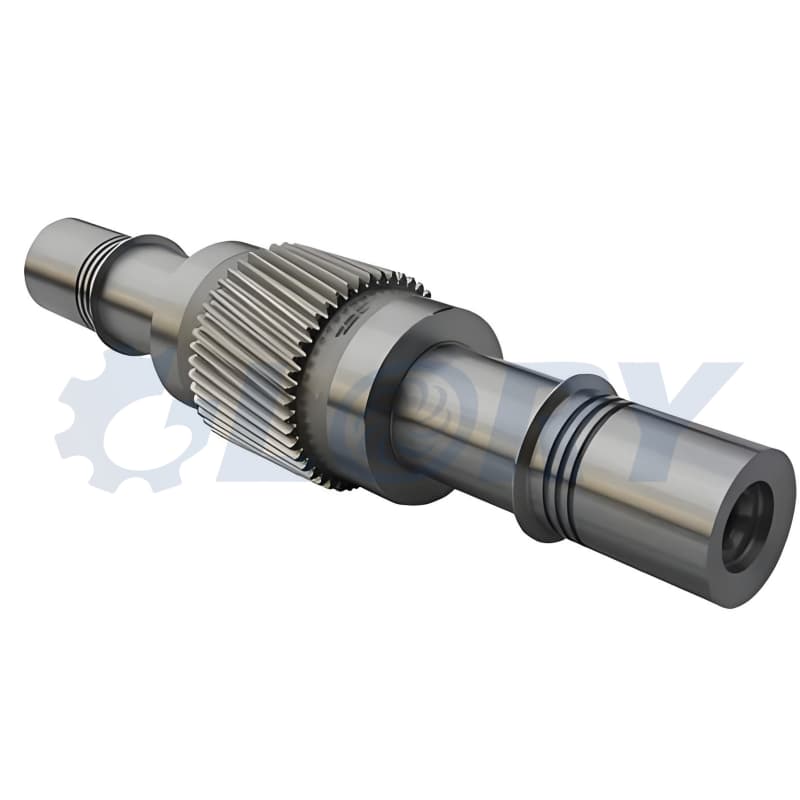
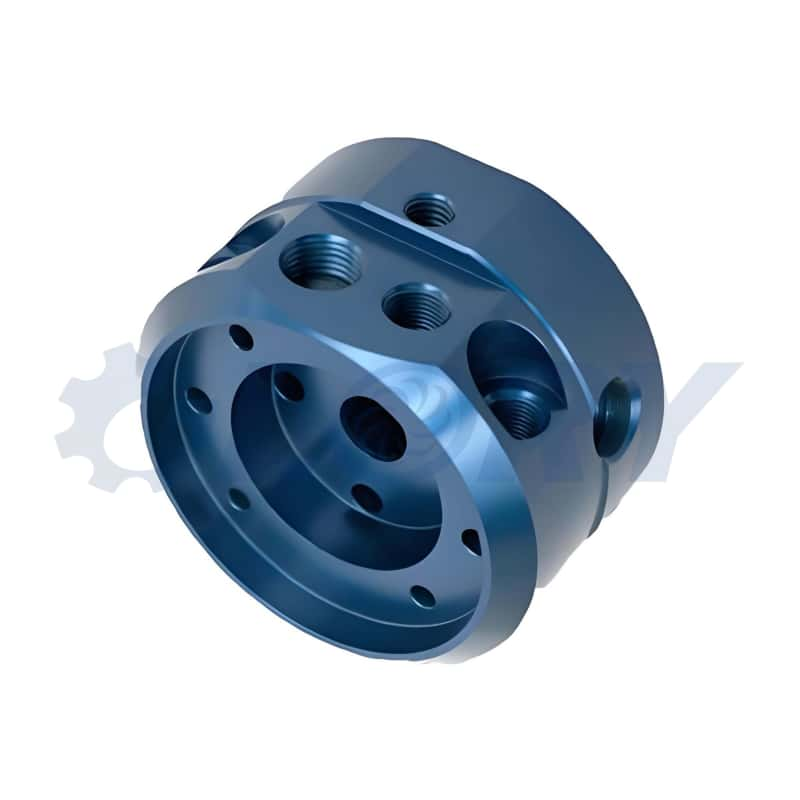
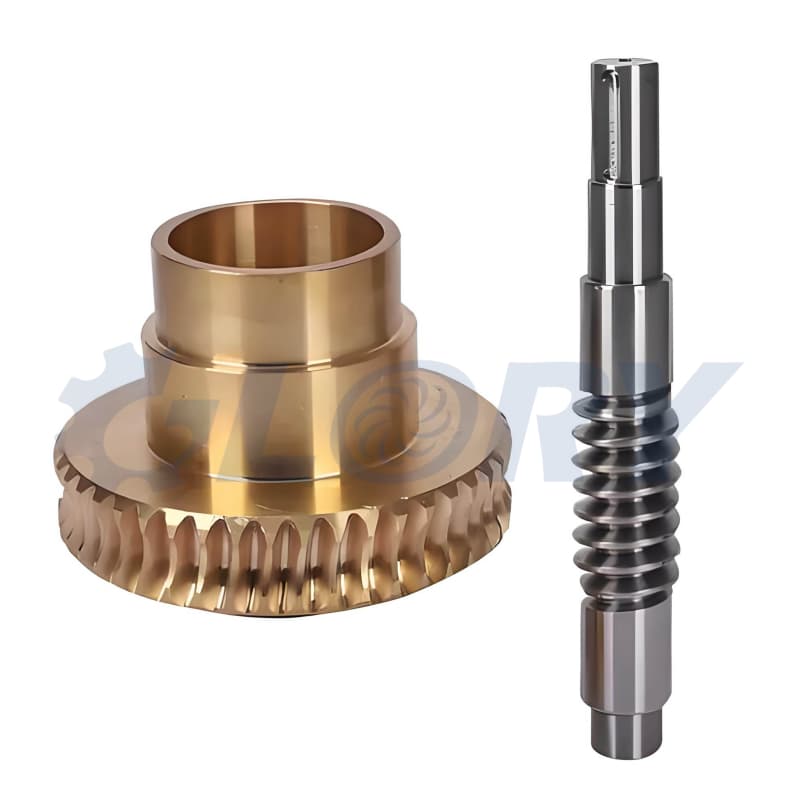
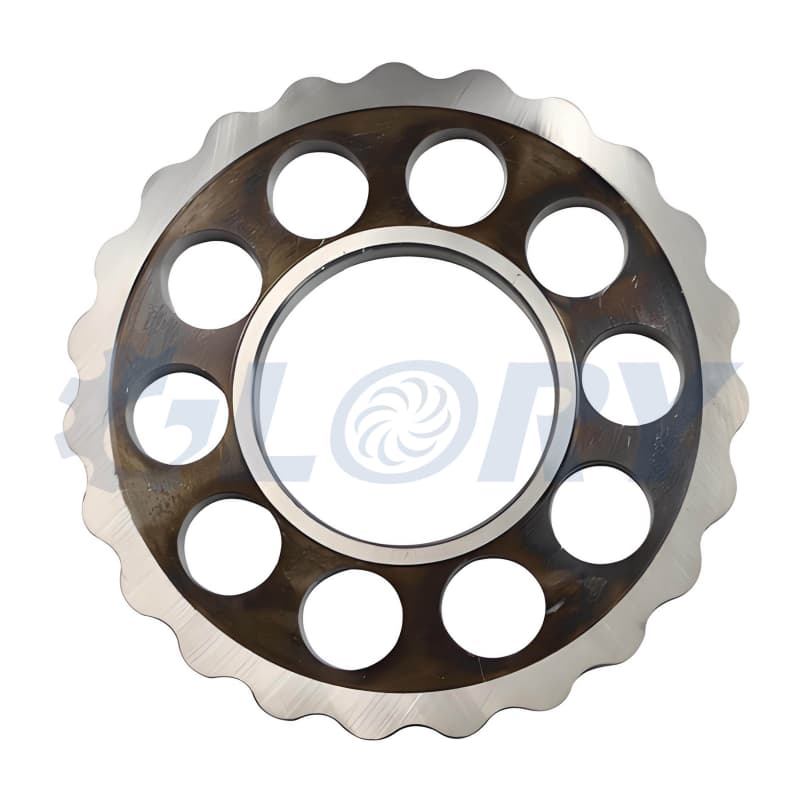

Standart dışı parçalar için özel CNC işleme
Özel imalat; yalnızca parçanın dış şeklini oluşturmak değildir. Bir milin rulmana oturması, bir valf gövdesinin karşı parçayla eşleşmesi veya bir çarkın referans eksenine göre işlenmesi, üretim yönteminin çizimdeki işlevsel gereksinimlere göre kurulmasını gerektirir.
Teknik resme ve 3B modele göre üretim
Çin’de teknik resme göre parça imalatı; nominal ölçüler, toleranslar, referans yüzeyleri, diş özellikleri ve yüzey pürüzlülüğü tanımları üzerinden planlanır. Üç boyutlu model geometrinin, iki boyutlu teknik resim ise kabul koşullarının anlaşılmasını destekler.
Model ile çizim arasında fark bulunduğunda üretime esas revizyon netleştirilir. Ölçülendirilmemiş bir yüzeyin, kritik montaj yüzeyiyle aynı hassasiyette işlenmesi gerektiği varsayılmaz.
OEM parçalar ve fason CNC işleme
OEM CNC işleme hizmeti; müşterinin tasarımına göre makine parçaları, ekipman bileşenleri ve alt montaj elemanlarının üretilmesini kapsar. Çin’den OEM CNC parça tedarikinde aynı parça numarası ve aynı teknik revizyon üzerinden tekrar sipariş verilebilir.
Fason CNC talaşlı imalat kapsamında çubuk, levha, blok, dövme veya uygun döküm ön şekiller işlenebilir. Ham parça seçimi, talaş miktarı ile nihai maliyet ve teslim süresi birlikte değerlendirilerek yapılır.
Numuneden modelleme ve tersine mühendislik
Mevcut bir numune üzerinden geometrik ölçüm, üç boyutlu modelleme ve üretim çizimi hazırlığı desteklenebilir. Numunedeki aşınma, hasar ve kullanım kaynaklı şekil değişiklikleri, özgün tasarım ölçüsü olarak doğrudan kabul edilmez.
Geçmeler, malzeme sınıfı, sertlik ve çalışma boşluğu gibi yalnızca şekilden belirlenemeyen özellikler ayrıca tanımlanır. Böylece yedek parça üretimi yalnızca görsel benzerliğe dayanmaz.
Tek parçadan düzenli seri üretime
Bir adet özel CNC parça, mühendislik prototipi, deneme serisi ve büyük miktarlı üretim aynı çizim yönetimi yaklaşımıyla ele alınır. İlk parçada elde edilen ölçüm verileri, uygun işleme ve kontrol planının oluşturulmasında kullanılır.
Tekrarlı üretimde bağlama yöntemi, takım ömrü, ara kontrol sıklığı ve paketleme düzeni planlanır. Hedef; sipariş adedi arttığında da montaj açısından önemli özelliklerin tutarlı kalmasıdır.
CNC tornalama, frezeleme ve çok eksenli işleme hizmetleri
Her parçanın en karmaşık tezgâhta üretilmesi gerekmez. Uygun yöntem; şekil, malzeme, erişilebilirlik, tolerans, yüzey kalitesi ve sipariş miktarına göre seçilir. Bir parçada birden fazla işleme yöntemi birleştirilebilir.
CNC tornalama ve hassas torna parçaları
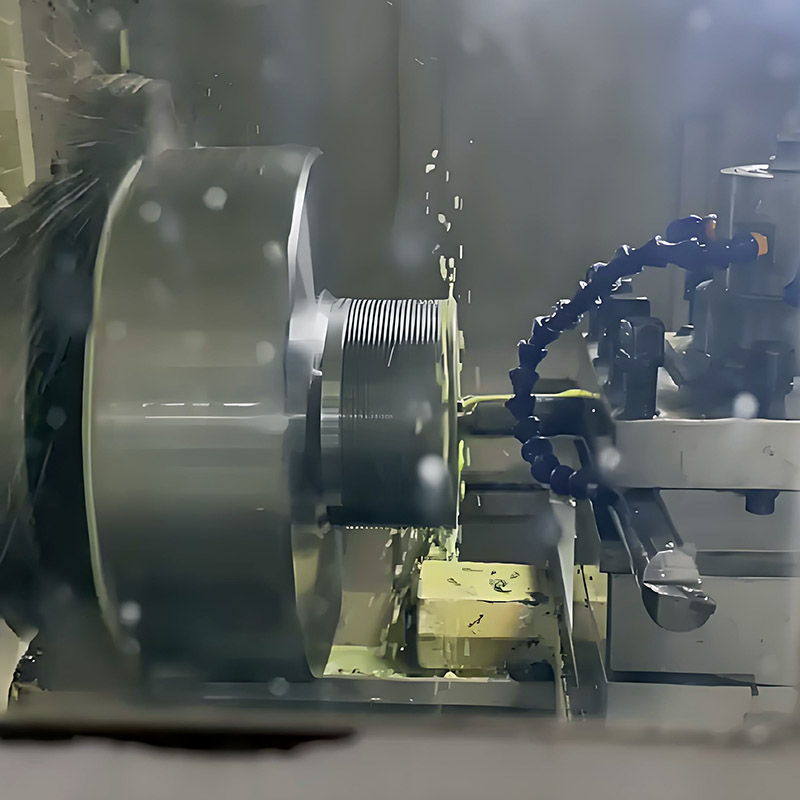
Dış çap, iç çap, alın yüzeyi, kademe, kanal ve vida dişi gibi dönel özellikler CNC tornalama ile üretilir. Özel CNC torna mili, hassas burç, flanşlı kovan, pim, piston, makara, kasnak ve dişli boru bağlantıları bu gruba girer.
Uzun ve ince millerde bağlama mesafesi, punta desteği, sabit veya gezer yatak kullanımı ve kesme kuvvetleri değerlendirilir. Sızdırmazlık ve rulman yüzeylerinde çap toleransı kadar yüzey pürüzlülüğü ve salgı da önemlidir.
3 eksenli CNC frezeleme
Plakalar, bağlantı braketleri, montaj blokları, cepli gövdeler ve düzlemsel yüzeylere sahip parçalar için üç eksenli frezeleme uygulanır. Delik konumları, cep derinlikleri, kanal genişlikleri ve referans yüzeyler tek bir işleme planında ilişkilendirilir.
Özel alüminyum freze parçaları, paslanmaz çelik bağlantı plakaları, çelik fikstür blokları ve plastik taşıyıcılar için takım erişimi ve iç köşe yarıçapları üretim öncesinde gözden geçirilir.
4 eksenli işleme ve çevresel özellikler
Mil veya silindirik bir gövde üzerindeki farklı açılı delikler, düz yüzeyler ve çevresel kanallar için döner eksenli işleme kullanılabilir. Parçanın kontrollü açılarla konumlandırılması, ayrı bağlamalar arasındaki referans aktarımını azaltabilir.
Çapraz delikli miller, çok yüzeyli adaptörler ve çevresel konumlandırma gerektiren bileşenlerde indekslemeli veya geometriye uygun eş zamanlı hareket seçilir.
5 eksenli CNC işleme
Beş eksenli işleme; kompresör çarkı, türbin kanadı, difüzör, nozul halkası, kılavuz kanat ve karmaşık üç boyutlu yüzeylerde takımın parçaya erişimini destekler. Uygun geometride bağlama sayısı azaltılarak ilişkili yüzeylerin ortak referansa göre işlenmesi sağlanabilir.
Takım yolu, çarpışma kontrolü, kalan talaş miktarı ve ince kanatların desteklenmesi birlikte değerlendirilir. Eksen sayısı tek başına tolerans garantisi oluşturmaz; sonuç tüm prosesin kararlılığına bağlıdır.
Dalma erozyon ve tel erozyon
İletken malzemelerde uygun oyuklar, dar kanallar ve karmaşık kesitler için elektroerozyon yöntemleri değerlendirilebilir. Tel erozyon, açık kesim erişimi veya başlangıç deliği bulunan profillerde; dalma erozyon ise uygun elektrotla şekillendirilen boşluklarda kullanılır.
Sertleştirilmiş çelik parçalar ve kesici takımla erişimi sınırlı bazı detaylarda, erozyon sonrası yüzey durumu ve gerekli son işlem ayrıca belirlenir.
Delme, raybalama ve diş açma
Cıvata delikleri, pim yuvaları, hassas delikler ve akış kanalları; delme, raybalama veya hassas delik işleme yöntemleriyle hazırlanır. İç ve dış dişlerde profil, adım, yön, etkin diş boyu ve kontrol yöntemi teknik resme göre belirlenir.
Metrik, inç, NPT ve özel dişli bağlantılarda eşleşen karşı parça bilgisi önemlidir. Kör delik tabanı, diş çıkışı ve çapraz kanal birleşimlerinde çapakların uzaklaştırılması planlanır.
Taşlama ve hassas son işlem
Isıl işlem sonrasında dar ölçü aralığı veya belirli yüzey kalitesi istenen parçalarda uygun taşlama işlemleri üretim rotasına eklenebilir. Rulman çapları, kılavuz miller ve düz referans yüzeyleri bu değerlendirmeye örnektir.
Taşlama payı, sertlik, yüzey yanığı riski ve ölçüm yöntemi birlikte ele alınır. Her parçaya aynı son işlem uygulanmaz; ihtiyaç duyulan özelliklere göre karar verilir.
Döküm ve dövme sonrası CNC işleme
Geometri ve miktar uygun olduğunda döküm veya dövme ön şeklin kritik yüzeyleri CNC ile tamamlanabilir. Pompa gövdeleri, çarklar, flanşlı miller ve yüksek talaş hacmine sahip bileşenlerde bu rota değerlendirilebilir.
Ham parçanın referansları, işleme payı, yüzey durumu ve iç yapı gereksinimleri belirlenir. Nihai montaj ölçüleri, ham parçanın nominal şekline bırakılmadan talaşlı imalatla tamamlanır.
Özel CNC parçalar için yaygın malzemeler
CNC işleme malzemesi; mukavemet, ağırlık, korozyon ortamı, aşınma, sıcaklık, elektriksel özellikler ve maliyet açısından değerlendirilir. Malzemenin yalnızca adı değil, teslim durumu, sertliği ve sonraki yüzey işlemleri de üretim planını etkiler.
| Malzeme grubu | Yaygın örnekler | Değerlendirilen özellikler | Özel parça örnekleri |
|---|---|---|---|
| Alüminyum alaşımları | 6061, 6063, 2024, 5052, 7075 | Düşük ağırlık, işlenebilirlik, uygun kalitelerde yüksek mukavemet ve eloksal seçenekleri; alaşıma göre farklı yüzey görünümü. | Hafif gövde, bağlantı braketi, ısı emici, elektronik muhafaza, kompresör çarkı ve montaj plakası. |
| Östenitik paslanmaz çelik | 303, 304, 316, 316L | Ortam koşullarına göre korozyon direnci; iş sertleşmesi, talaş kontrolü ve yüzey temizliği. 303, 304 ve 316 birbirinin otomatik alternatifi değildir. | Pompa mili, vana gövdesi, dişli bağlantı, flanş, cihaz bileşeni ve proses ekipmanı parçası. |
| Diğer paslanmaz çelikler | 2205 dubleks, 17-4PH, 420 | Dubleks yapı, çökelme sertleşmesi veya sertleştirilebilirlik gibi kaliteye özgü özellikler; hedef mekanik özelliklere uygun teslim durumu. | Yük taşıyan mil, hassas valf bileşeni, dayanımlı bağlantı parçası ve özel kompresör bileşeni. |
| Karbon ve otomat çelikleri | C45, 1045, 1215 | Mekanik dayanım, işlenebilirlik ve işlem sonrası korozyon koruması. Otomat çeliği seçimi, kaynak ve yüksek yük gereksinimleriyle birlikte değerlendirilir. | Kare mil, pim, ara burç, somun, dişli saplama, kaplin göbeği ve makine bağlantısı. |
| Alaşımlı çelikler | 4140, 42CrMo4, 40Cr, 5140, 8620, 16MnCr5 | Tokluk, yorulma dayanımı ve uygun kalitelerde yüzey sertleştirme. Farklı adlandırmalar birebir eşdeğer kabul edilmeden değerlendirilir. | Dişli mil, kamalı mil, sonsuz vida, redüktör mili, aşınmaya dayanıklı burç ve tahrik elemanı. |
| Titanyum ve titanyum alaşımları | TA1, TA2, TC4; teknik resimde belirtilen diğer titanyum kaliteleri | Yoğunluk, dayanım ve ortam uyumu; kesme ısısı, takım aşınması ve bağlama rijitliğinin kontrolü. | Hafif bağlantı, özel flanş, cihaz gövdesi, karmaşık braket ve araştırma ekipmanı parçası. |
| Bakır, pirinç ve bronz | Saf bakır, işlenebilir pirinç, kalay bronzu, alüminyum bronzu | Bakırda iletkenlik; pirinçte işlenebilirlik; uygun bronzlarda yataklama ve aşınma davranışı. Seçim alaşım bileşimine bağlıdır. | Elektrik kontağı, ısı aktarım parçası, bağlantı rakoru, bronz burç ve sonsuz vida dişlisi. |
| Nikel esaslı alaşımlar | Inconel ve Hastelloy ailelerinden, çizimde tanımlanan kaliteler | Belirli yüksek sıcaklık veya korozyon ortamları; düşük talaş kaldırma verimi, takım yükü ve malzeme maliyeti. | Enerji ekipmanı bileşeni, özel nozul, kimyasal proses parçası ve sıcak ortam bağlantısı. |
| POM ve poliamid | POM / asetal, PA6, PA66 | Sürtünme, aşınma, rijitlik ve boyutsal kararlılık; poliamidde nem alma etkisi ayrıca değerlendirilir. | Plastik dişli, kılavuz burç, makara, kayar parça, valf elemanı ve yalıtkan ara parça. |
| Diğer mühendislik plastikleri | PP, PU, PMMA | Kimyasal ortam, esneklik veya saydamlık ihtiyacı; sıcaklık, malzeme sertliği ve bağlama kuvvetine bağlı şekil değişimi. | PP vida taşıyıcı, PU destek parçası, plastik flanş, akrilik gövde ve özel ekipman bileşeni. |
Malzeme kodu ve teslim durumu birlikte okunur
7075-T6 alüminyum ile farklı bir temper durumundaki 7075 aynı şekilde değerlendirilmez. Benzer biçimde 17-4PH paslanmaz çelikte işleme öncesi durum ve yaşlandırma koşulu, 4140 çelikte ise tavlı veya ıslah edilmiş teslim durumu önemlidir.
Malzeme değişikliği; mukavemet, korozyon, işleme ve yüzey işlemi sonuçlarını değiştirebilir. Alternatif kalite ancak ilgili teknik gereksinimler karşılaştırıldıktan sonra üretim planına alınır.
Plastik CNC işlemede ölçü kararlılığı
Plastik parçaların toleransları metal parçalarla aynı varsayımlar üzerinden belirlenmez. İşleme ısısı, sıkma kuvveti, depolama koşulları ve kullanım ortamı ölçüleri etkileyebilir; özellikle nem alan poliamidlerde koşullandırma ihtiyacı değerlendirilir.
POM burç, PA dişli veya PP akış parçasında boşluk, yüzey kalitesi ve montaj sıcaklığı birlikte ele alınır. İnce cidarlı plastik gövdelerde kontrollü talaş kaldırma ve uygun destekleme önem taşır.
Hangi özel makine parçaları üretilebilir?
Çin’de CNC işlenmiş parça tedariki; yalnızca tek bir ürün grubuyla sınırlı değildir. Aşağıdaki parça aileleri, kullanım işleviyle birlikte değerlendirilir ve teknik resme göre farklı malzeme, ölçü ve yüzey seçenekleriyle üretilebilir.
Miller ve güç aktarım parçaları
Kademeli mil, içi boş mil, uzun ince mil, kare mil, eksantrik mil, tahrik mili, dişli mil ve kılavuz mil. Rulman çapları, omuz yüzeyleri, kama kanalları ve toplam salgı gibi özellikler montaj referanslarıyla ilişkilendirilir.
Özel CNC işlenmiş alaşımlı çelik tahrik mili, redüktör için hassas dişli mil ve paslanmaz çelik pompa mili bu gruptaki uygulamalardır.
Burçlar, kovanlar ve yatak elemanları
Düz burç, flanşlı burç, ara burç, mil kovanı, yatak bileziği ve içi hassas işlenmiş kılavuz kovan. İç ve dış çap ilişkisi, et kalınlığı, eksen kaçıklığı ve montaj boşluğu birlikte kontrol edilir.
Bronz yatak burcu, aşınmaya uygun çelik kovan ve düşük sürtünmeli POM kılavuz burç için malzeme ile çalışma koşulları eşleştirilir.
Dişliler, kamalar ve sonsuz vida takımları
Düz dişli, özel dişli göbeği, tek ağızlı veya çok ağızlı sonsuz vida, bronz karşı dişli, iç ve dış kamalı mil, evolvent kamalı kovan ve sikloidal disk. Profil üretimi için geometriye uygun yöntem ve takım planlanır.
Modül, diş sayısı, basınç açısı, helis yönü, merkez mesafesi ve eşleşme boşluğu gibi veriler eksiksiz tanımlanır; yalnızca dış çaptan çalışan bir dişli çifti belirlenmez.
Hidrolik ve pnömatik parçalar
Hidrolik valf bloğu, dağıtım manifoldu, sürgülü valf elemanı, valf kovanı, piston, piston kolu, bağlantı rakoru ve silindir kapağı. Kanal kesişimleri, sızdırmazlık yüzeyleri ve geçme delikleri işlevsel olarak değerlendirilir.
Hidrolik devreler için CNC işlenmiş alüminyum manifold ve hassas çelik valf elemanlarında çapak temizliği ile ölçü kontrolü birlikte planlanır.
Pompa, kompresör ve türbin bileşenleri
Pompa çarkı, kompresör çarkı, difüzör, nozul halkası, stator kanadı, türbin diski, pompa gövdesi ve özel pervane. Kanat profili, göbek deliği ve referans yüzeyler, model ile teknik resim üzerinden birlikte ele alınır.
Beş eksenli CNC işlenmiş 7075 alüminyum kompresör çarkı ve paslanmaz çelik pompa bileşenleri için takım erişimi ve ince kesit kararlılığı değerlendirilir.
Gövde, muhafaza ve yapısal parçalar
Elektronik muhafaza, sensör gövdesi, motor adaptörü, kapak, flanş, yatak gövdesi, montaj plakası ve bağlantı braketi. Hafiflik hedefiyle oluşturulan cepler, montaj rijitliği ve işleme sırasındaki şekil değişimiyle birlikte değerlendirilir.
CNC işlenmiş ince cidarlı alüminyum gövde ve paslanmaz çelik montaj braketi için yüzey görünümü ile işlevsel toleranslar ayrı tanımlanır.
Otomasyon ve hareket mekanizmaları
Robot bağlantıları, tutucu parmaklar, kamlar, makaralar, kasnaklar, taşıyıcı bloklar, konumlandırma pimleri ve özel fikstür elemanları. Hareket açıklığı, tekrar konumlama yüzeyleri ve bağlantı delikleri kullanım amacına göre işlenir.
Otomasyon hattı için CNC işlenmiş alüminyum tutucu parmak ve hassas çelik konumlandırma pimi, küçük serili özel ekipman üretimini destekler.
Plastik işlevsel bileşenler
POM dişli, plastik burç, PA makara, PP vida taşıyıcı, yalıtkan pul, plastik flanş, vana iç parçası ve koruyucu gövde. Kimyasal uyum, sürtünme ve sıcaklık etkileri ölçü gereksinimleriyle birlikte ele alınır.
Özel CNC işlenmiş POM kayar parça ve poliamid kılavuz elemanında keskin kenarların giderilmesi, montaj boşluğu ve yüzey kalitesi tanımlanır.
CNC işleme toleransları ve yüzey kalitesi
Hassas CNC parça üretiminde tolerans; ölçü boyutu, malzeme, geometri, bağlama, ısıl işlem ve ölçüm yöntemiyle birlikte değerlendirilir. Aşağıdaki değerler uygun parçalarda hedeflenebilen işleme kabiliyetlerini gösterir; tüm ölçülere aynı anda uygulanan genel bir kabul aralığı değildir.
| Kontrol edilen özellik | Referans kabiliyet | Uygulama ve değerlendirme |
|---|---|---|
| Hassas tornalama ölçüsü | ±0,01 mm | Uygun çap ve uzunluktaki rijit parçalarda; malzeme, bağlama ve sıcaklık koşullarına bağlı olarak. |
| Konum toleransı | 0,03 mm | Delik veya diğer özelliklerin teknik resimde tanımlanmış referanslara göre konumu. |
| Paralellik | 0,005 mm | Uygun boyutlu karşılıklı yüzeylerde; yüzey uzunluğu ve ölçüm düzeni dikkate alınır. |
| Eş eksenlilik | 0,005 mm | İlişkili silindirik özelliklerde; çizimdeki referans ve değerlendirme tanımı esas alınır. |
| Diklik | 0,01 mm | Omuz, flanş veya delik ekseninin ilgili referans yüzeye göre değerlendirilmesi. |
| Toplam salgı | 0,01 mm | Döner parçaların yüzeyleri, teknik resimde belirtilen referans eksene göre kontrol edilir. |
| Simetri | 0,01 mm | Çizimde bu gereksinimin tanımlandığı özelliklerde, belirtilen referans sistemi üzerinden. |
| Düzlemsellik | 0,002 mm | Seçilmiş uygun yüzeylerde; özel son işlem, destekleme ve yeterli ölçüm belirsizliği gerektirir. |
| Silindiriklik | 0,01 mm | Silindirik yüzeyin formu için; çap toleransından ayrı değerlendirilir. |
| Yüzey pürüzlülüğü | Seçilmiş yüzeylerde Ra 0,2 µm seviyesine kadar | Malzeme, erişilebilirlik ve son işleme bağlıdır; her yüzey için ayrı gereksinim tanımlanır. |
Geçmeler ve montaj işlevi
H7, h6 veya başka bir geçme işareti sabit bir mikrometre değeri değildir; nominal boyuta göre değerlendirilir. Delik ile eşleşen milin toleransları, montaj boşluğu veya sıkılık ihtiyacı birlikte okunur.
Rulman yuvası, pim deliği ve valf kovanında çap ölçüsü tek başına yeterli olmayabilir. Dairesellik, silindiriklik, eksen ilişkisi ve yüzey pürüzlülüğü, parçanın kullanım işlevine göre ayrıca belirlenir.
Kritik yüzeylere odaklanan üretim
Bir parçanın bütün yüzeylerine en dar toleransı vermek üretim ve kontrol maliyetini artırabilir. İşlevsel yüzeyler, görsel yüzeyler ve serbest ölçüler ayrıştırılarak uygun işleme planı oluşturulur.
Örneğin bir alüminyum gövdede rulman deliği ile montaj yüzeyi kritik olabilirken dış kabuğun ölçüsü daha geniş bir aralıkta kabul edilebilir. Bu yaklaşım, gerekli hassasiyetin doğru özelliklerde sağlanmasını destekler.
2D optik projeksiyon ölçümü ve üç boyutlu kontrol

2,5 µm
2D ölçüm sisteminin belirtilen doğruluğu
2D optik projeksiyonla dijital ölçüm sistemimiz için belirtilen ölçüm doğruluğu 2,5 mikrometredir; bu değer 0,0025 mm’ye karşılık gelir. Optik olarak erişilebilen kenarlar, iki boyutlu konturlar, mesafeler, açılar ve uygun delik geometrileri bu yöntemle değerlendirilebilir.
Ölçüm sonucu; cihazın çalışma koşulları, ölçüm uzunluğu, odaklama, kenar algılama, parça yerleşimi ve ortam sıcaklığından etkilenir. 2,5 µm cihaz bilgisi, bütün parçaların ±2,5 µm toleransla işleneceği anlamına gelmez.
Üç boyutlu konum ilişkileri ve uygun geometrik özellikler CMM ile; serbest biçimli yüzeyler ise uygun durumlarda mavi ışık tarama ve model karşılaştırmasıyla incelenebilir. Kullanılan yöntem, kontrol edilecek özelliğin niteliğine göre seçilir.
0,002 mm düzlemsellik gibi daha sıkı bir gereksinim için bu 2D cihaz değeri tek başına yeterlilik kanıtı sayılmaz. İlgili yüzeye uygun ölçüm yöntemi, belirsizlik ve kabul kuralı ayrıca değerlendirilir.
İlk parça ve proses içi kontrol
İlk parçada referansların, takım ofsetlerinin ve işleme sırasının sonucu kontrol edilir. Seri üretimde kritik ölçüler, takım aşınması ve bağlama tekrarları izlenerek ara kontrol sıklığı belirlenir.
İnce cidarlı gövde veya uzun mil gibi parçalarda, sıkılı durum ile serbest durum arasındaki ölçü farkı gerektiğinde değerlendirilir. Böylece yalnızca tezgâh üzerinde doğru görünen bir ölçüye dayanılmaz.
Son kontrol ve ölçüm kayıtları
Boyutlar, delik konumları, dişler, görünüm ve yüzey gereksinimleri kararlaştırılmış kontrol planına göre değerlendirilir. Talep edilen kritik ölçüler için ölçüm kayıtları ve boyutsal kontrol raporu hazırlanabilir.
Yüzde 100 kontrol isteniyorsa hangi özelliklerin her parçada ölçüleceği açıkça tanımlanır. Parça numarası, revizyon ve parti bilgileri kayıtlarla ilişkilendirilerek tekrar siparişlerin takibi desteklenir.
CNC işleme tezgâhları ve kontrol ekipmanları
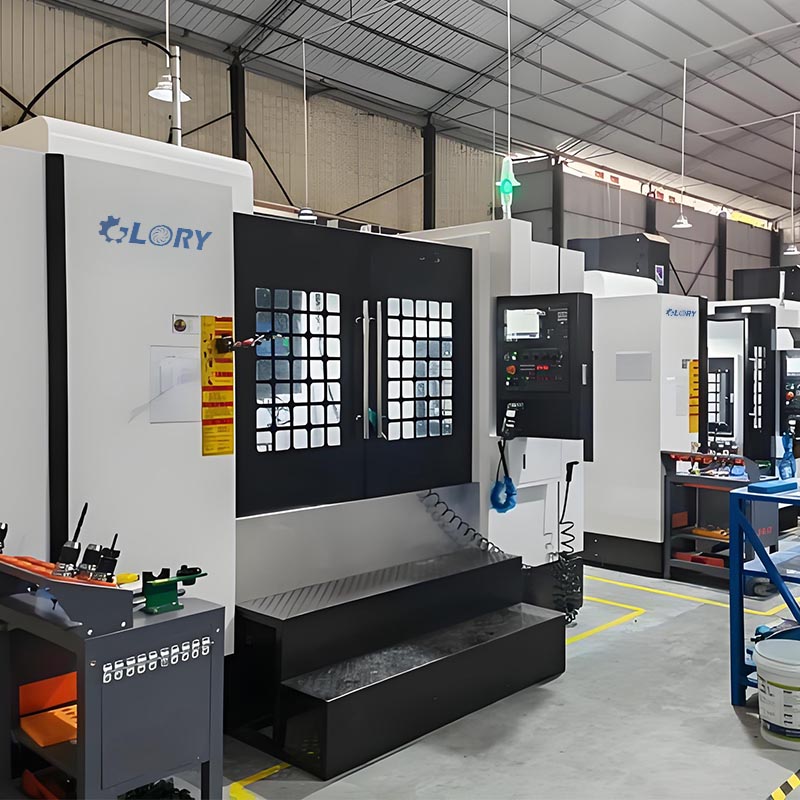
Üretim planlarımızda CNC torna tezgâhları, çok eksenli işleme merkezleri, delme ve kılavuz çekme işlemleri ile tamamlayıcı ölçüm yöntemleri birlikte değerlendirilir. Parçanın hangi tezgâhta üretileceği kadar, doğru bağlanması ve işlevsel özelliklerinin nasıl ölçüleceği de önemlidir.
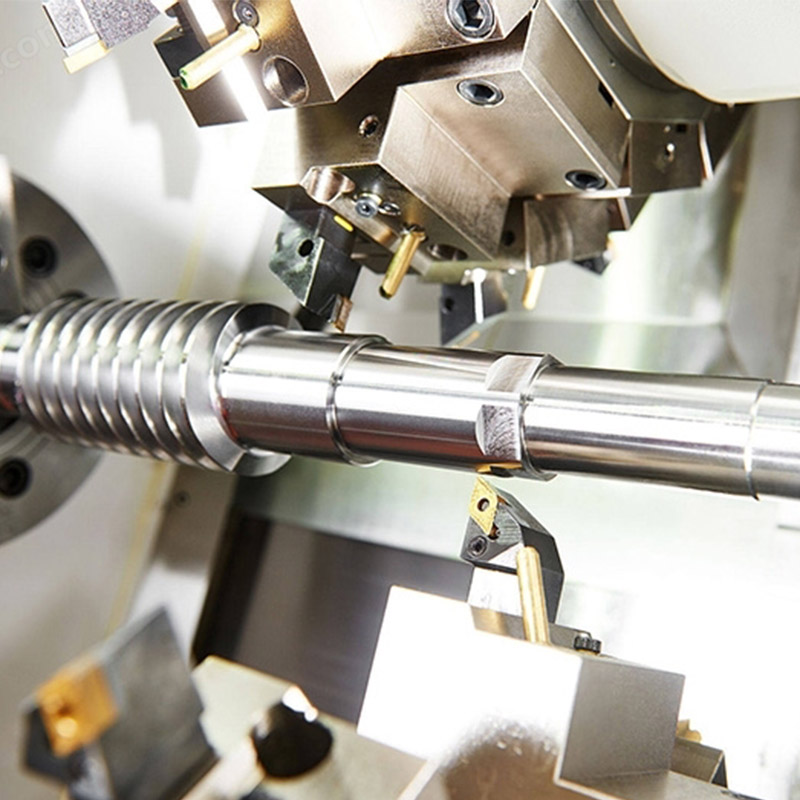

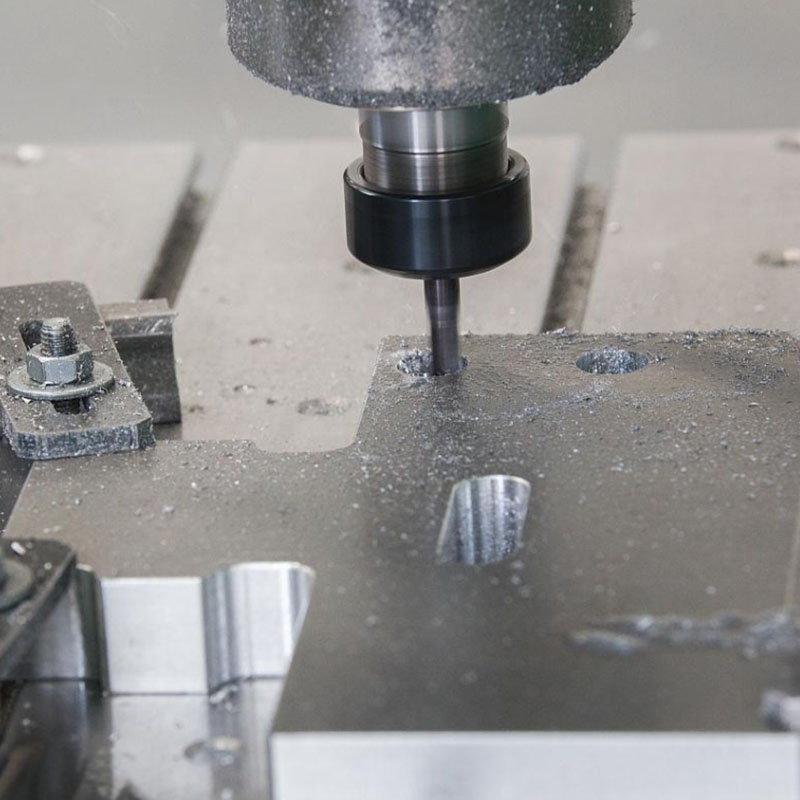

İşleme planı, fikstür ve takım yönetimi
Eğik yataklı CNC tornalar, otomatik torna çözümleri ve 3, 4 veya 5 eksenli işleme merkezleri, parçanın geometrisine göre seçilir. EDM, tel erozyon ve uygun taşlama işlemleri gerektiğinde üretim zincirini tamamlar.
Özel fikstür, yumuşak çene, parça desteği ve takım erişimi üretim planının parçasıdır. Özellikle ince kanatlar, derin cepler ve uzun millerde yalnızca tezgâh kapasitesine dayanılmaz.
Ölçüme uygun kontrol yöntemi
Üç boyutlu koordinat ölçümü, optik projeksiyon, mavi ışık tarama ve uygun boyutsal ölçüm araçları farklı kontrol ihtiyaçlarını karşılar. Diş, pürüzlülük ve sertlik gereksinimleri için ilgili kontrol yöntemi ayrıca seçilir.
İç kanalların veya erişilemeyen yüzeylerin bütün özellikleri tek bir cihazla ölçülemez. Ölçülebilirlik değerlendirmesi üretimden önce yapılarak kontrol planı teknik resimle uyumlu kurulur.
Mukavemet, aşınma ve boyut kararlılığı için ısıl işlem
Isıl işlem; malzeme sınıfına ve istenen özelliğe göre planlanır. Sertlik, sertleşmiş tabaka derinliği ve son işleme payı açıkça tanımlandığında CNC işleme ile ısıl işlem sırası uyumlu kurulabilir. Aşağıdaki seçeneklerin uygulanabilirliği parça bazında değerlendirilir.
| İşlem | Amaç ve malzeme değerlendirmesi | Örnek uygulama ve işleme notu |
|---|---|---|
| Tavlama | Uygun metallerde daha kolay işlenebilir bir durum elde etmek veya önceki işlem etkilerini düzenlemek. | Tavlı çelik mil ve işleme öncesi hazırlanan blok; nihai mekanik özellikler ayrıca belirlenir. |
| Gerilim giderme | Uygun malzeme ve koşullarda iç gerilimleri azaltarak sonraki işleme kararlılığını desteklemek. | Yoğun talaş kaldırılmış gövde, ince cidarlı blok veya hassas plaka; işlem sonrası ölçüler yeniden kontrol edilir. |
| Normalizasyon | Uygun çeliklerde yapının ve sonraki işlemlere başlangıç koşullarının düzenlenmesi. | Dövme veya ön şekillendirilmiş çelik bileşen; nihai sertleştirme gereksiniminden ayrı değerlendirilir. |
| Su verme ve menevişleme / ıslah | Sertleştirilebilir çeliklerde hedef dayanım ve tokluk dengesine ulaşmak. | 4140 veya uygun alaşımlı çelik tahrik mili; deformasyon ve son taşlama payı planlanır. |
| Sementasyon ve ardından sertleştirme | Uygun düşük karbonlu çeliklerde sert yüzey tabakası ve daha tok çekirdek kombinasyonu oluşturmak. | 8620 veya uygun sementasyon çeliği dişli ve mil; tabaka derinliği ile işlem sonrası bitirme gereksinimi tanımlanır. |
| Nitrasyon | Uygun çeliklerde yüzeye azot difüzyonuyla aşınma davranışını ve yüzey sertliğini geliştirmek. | Mil, kovan ve seçilmiş valf parçaları; tabaka özellikleri, maskeleme ve ölçü değişimi değerlendirilir. |
| İndüksiyonla yüzey sertleştirme | Uygun sertleştirilebilir çeliklerin belirli bölgelerinde yerel sertleştirme sağlamak. | Mil yatak yüzeyi veya belirli aşınma bölgeleri; geçiş alanı ve sertlik derinliği tarif edilir. |
| Çözeltiye alma ve yaşlandırma | Uygun alüminyum, çökelme sertleşmeli paslanmaz veya diğer alaşımlarda hedef malzeme durumuna ulaşmak. | 17-4PH parça veya uygun alüminyum bileşen; çevrim malzemeye özgüdür, bütün alaşımlara ortak uygulanmaz. |
CNC işlenmiş parçalar için yüzey ve kaplama seçenekleri
Yüzey işlemi seçimi; görünüm, korozyon ortamı, sürtünme, aşınma, elektriksel temas ve montaj gereksinimleriyle ilişkilidir. Kaplama kalınlığı, maskelenecek bölgeler ve son ölçüm durumu teknik resimde belirtilmelidir.
Doğal ve renkli eloksal
Uygun alüminyum alaşımlarında doğal, siyah veya diğer renklerde eloksal seçenekleri değerlendirilebilir. CNC işlenmiş alüminyum muhafaza, bağlantı parçası ve görsel yüzeyli bileşenlerde kullanılır.
Alaşım, yüzey hazırlığı ve parti koşulları görünümü etkiler. Geçme delikleri, dişler ve elektriksel temas yüzeyleri için maskeleme veya işlem payı belirlenir.
Sert eloksal
Uygun alüminyum parçalarda daha yüksek yüzey aşınma dayanımı hedeflenen uygulamalar için değerlendirilir. Kılavuz yüzeyler, hareketli mekanizma parçaları ve bazı gövdeler örnek olarak verilebilir.
Tabaka kalınlığı ile ölçü değişimi birlikte ele alınır. Sert eloksal sonrası dar toleranslı bir çapın elde edilmesi, üretim planında baştan tanımlanır.
Nikel kaplama
Uygun altlık malzemelerinde nikel kaplama; yüzey performansı ve görünüm gereksinimleri için planlanabilir. Hidrolik blok, makine bağlantısı ve özel metal parçalarda kaplama yöntemi uygulamaya göre seçilir.
Kaplamanın deliklere ve kanallara etkisi, kalınlık dağılımı ve gerekiyorsa kaplama sonrası ölçüm dikkate alınır. Kimyasal nikel ile elektrolitik nikel aynı proses varsayımıyla değerlendirilmez.
Çinko kaplama ve karartma
Çelik bağlantı parçaları, pimler ve belirli makine bileşenleri için çinko kaplama veya karartma seçenekleri değerlendirilebilir. İşlem, çalışma ortamına ve istenen yüzey görünümüne göre seçilir.
Yüksek dayanımlı çeliklerde kaplama prosesinin etkileri ayrıca değerlendirilir. Karartmanın koruma düzeyi, son yağlama ve kullanım ortamıyla ilişkilidir.
Pasivasyon ve elektropolisaj
Uygun paslanmaz çeliklerde yüzey temizliği, serbest demir kalıntılarının giderilmesi veya seçilmiş yüzey özelliklerinin iyileştirilmesi amacıyla değerlendirilir. Proses ekipmanı ve vana bileşenleri örnek uygulamalardır.
Uygun yöntem, malzeme kalitesi ve nihai yüzey gereksinimine göre belirlenir. İşlem sonrasındaki ölçü ve kenar değişimleri hassas detaylarda dikkate alınır.
Kumlama, fırçalama ve polisaj
Homojen mat görünüm, yönlü yüzey dokusu veya daha düzgün yüzey elde etmek için mekanik işlemler planlanabilir. Alüminyum gövde ve paslanmaz çelik dekoratif ya da işlevsel parçalar bu gruba girer.
Görsel parlaklık, ölçülmüş yüzey pürüzlülüğüyle aynı özellik değildir. Temas yüzeyi için Ra gereksinimi varsa ayrıca belirtilir.
Toz boya ve yaş boya
Koruyucu veya dekoratif kaplama gereken metal gövde, kapak, braket ve ekipman parçalarında kullanılabilir. Renk, yüzey dokusu ve kaplama kalınlığı uygulama şartlarıyla birlikte değerlendirilir.
Montaj yüzeyleri, topraklama noktaları, dişler ve pim delikleri gerektiğinde maskelenir. Kaplama ile montaj geometrisi arasındaki ilişki üretim öncesinde açıklığa kavuşturulur.
Lazer markalama ve kenar işlemleri
Parça numarası, parti tanımı, montaj yönü veya tanımlama işaretleri için uygun lazer markalama değerlendirilebilir. Markanın yeri, boyutu ve okunabilirliği çizimde tanımlanır.
Çapak alma, pah kırma ve kenar yuvarlatma, parçanın taşınmasını ve montajını kolaylaştırır. Sızdırmazlık kenarı veya işlevsel keskin kenar gibi korunması gereken özellikler ayrıca belirtilir.
Özel CNC makine parçalarının kullanıldığı sektörler
Aynı parça adı farklı sektörlerde farklı gereksinimleri karşılayabilir. Kullanım ortamı, yük, sıcaklık, akışkan, bakım sıklığı ve montaj ilişkileri teknik resme ek olarak değerlendirildiğinde üretim kapsamı daha açık hale gelir.
Endüstriyel otomasyon ve robotik
Tutucu parmaklar, robot bağlantı plakaları, hareket blokları, sensör braketleri ve özel fikstür parçaları. Düşük ağırlık, montaj tekrar edilebilirliği ve mekanik boşluklar birlikte değerlendirilir.
Otomotiv ve güç aktarımı
Dişli miller, kaplinler, burçlar, muhafazalar, prototip bağlantılar ve test düzeneği parçaları. Tork aktarımı, yorulma, aşınma ve ısıl işlem sonrası ölçüler üretim planını etkiler.
Havacılık ve insansız hava araçları
Hafif yapısal braketler, alüminyum gövdeler, titanyum bağlantılar ve çark bileşenleri. Malzeme durumu, ince kesitlerin kararlılığı, yüzey gereksinimleri ve çizime özgü kontroller belirlenir.
Pompa, vana ve hidrolik sistemler
Valf blokları, pompa milleri, pistonlar, çarklar, sürgüler ve hassas kovanlar. Akış kanalları, sızdırmazlık yüzeyleri ve temizlenebilirlik, boyutsal gereksinimlerle birlikte ele alınır.
Enerji ve turbomakine ekipmanları
Kompresör çarkları, difüzörler, kılavuz kanatlar, nozul halkaları ve özel flanşlar. Karmaşık yüzeyler, referans eksenleri, sıcaklık koşulları ve malzemenin işlenebilirliği değerlendirilir.
Denizcilik ve gemi ekipmanları
Paslanmaz miller, bronz burçlar, özel pervaneler ve bağlantı elemanları. Akışkan ortamı, korozyon, galvanik etkileşim ve mekanik yükler uygun malzeme seçimine yön verir.
Tıbbi cihaz ve laboratuvar ekipmanları
Cihaz gövdeleri, taşıyıcı bloklar, hassas tutucular ve numune hazırlama mekanizmaları. Temizlenebilir yüzeyler, kenar kalitesi ve cihazın montaj gereksinimleri teknik kapsamda tanımlanır.
Elektronik ve haberleşme
Alüminyum muhafazalar, ısı emiciler, bakır temas parçaları ve bağlantı adaptörleri. Isı aktarımı, elektriksel temas, montaj delikleri ve yüzey işlemi arasındaki ilişki değerlendirilir.
Gıda, paketleme ve proses makineleri
Paslanmaz bağlantılar, plastik kılavuzlar, makaralar, dozaj bileşenleri ve vida taşıyıcılar. Temas ortamı, temizlik kimyasalları, yüzey durumu ve malzeme uygunluğu uygulamaya göre tanımlanır.
Araştırma, test ve özel makine yapımı
Tek adet deney parçaları, sensör yuvaları, prototip mekanizmalar ve özel test fikstürleri. Tasarım revizyonları, küçük miktarlar ve farklı malzemelerin bir arada kullanımı esnek bir üretim planıyla yönetilir.
Bir adet prototipten büyük hacimli seri üretime
Tek parça
Özel yedek parça, araştırma bileşeni ve tek seferlik makine ihtiyacı için bir adet üretim. Programlama, bağlama ve ölçüm hazırlığı parçanın gereksinimine göre oluşturulur.
Prototip
Montajın, formun ve işlevsel özelliklerin değerlendirilmesine yönelik numune üretimi. Tasarım değişiklikleri ile üretim revizyonlarının birbirine karışmaması sağlanır.
Küçük seri
Deneme üretimi, sınırlı sayıda ekipman veya düşük hacimli OEM ihtiyaçları. İlk parça verileri kullanılarak takım ve kontrol planı düzenlenir.
Büyük seri
Tekrarlı siparişler ve yüksek adetli üretim. İşleme süresi, takım değişimi, parti takibi ve kontrol sıklığı, ölçü tutarlılığını destekleyecek şekilde planlanır.
Teslim süresini etkileyen unsurlar
Malzemenin temin durumu, parça boyutu, talaş hacmi, bağlama sayısı, takım ihtiyacı, ısıl işlem, yüzey kaplaması ve kontrol kapsamı üretim süresini belirler. Basit bir torna burcu ile beş eksenli bir çark aynı süre varsayımıyla planlanmaz.
Teslim programı, teknik kapsam ve sipariş miktarı üzerinden oluşturulur. Tekrar siparişlerde hazır program ve uygun fikstürlerin kullanılması hazırlık süresini azaltabilir.
Birim maliyetin değerlendirilmesi
Çin’de CNC işleme fiyatı yalnızca parçanın ağırlığına bağlı değildir. Malzeme kaybı, çevrim süresi, hassas ölçü sayısı, takım erişimi ve yüzey gereksinimleri toplam maliyeti etkiler.
Seri üretimde programlama ve kurulum maliyeti daha fazla parçaya dağılır. Bununla birlikte yüksek miktar, malzeme ve özel işlem giderlerini ortadan kaldırmaz; maliyet değerlendirmesi tanımlı kapsam üzerinden yapılır.
Teknik resimden kontrol edilmiş parçaya
Üretim rotası parçaya göre değişebilir. Aşağıdaki sıra; teknik hazırlık, talaşlı imalat ve son kontrolün birbirine nasıl bağlandığını gösterir.
Çizim incelemesi
Parça numarası, revizyon, nominal ölçüler, kritik toleranslar, malzeme ve miktar birlikte değerlendirilir.
Proses planı
Ham parça biçimi, işleme sırası, referanslar, bağlama ve ölçüm yaklaşımı belirlenir.
Malzeme hazırlığı
Uygun stok veya ön şekil hazırlanır; kesim payı ve malzemenin teslim durumu kontrol edilir.
Programlama
Takım yolları, kesme yaklaşımı ve gerekli durumlarda çarpışma kontrolü değerlendirilir.
Kaba ve ara işleme
Malzeme kontrollü biçimde kaldırılır; kritik yüzeyler için gerekli son işleme payı korunur.
Isıl ve son işlemler
Gerekli ısıl işlem, finiş işleme ve yüzey işlemleri parçaya özel sırayla uygulanır.
Son kontrol
Ölçü, form, görünüm ve talep edilen diğer özellikler kararlaştırılan plana göre değerlendirilir.
Koruma ve paketleme
Hassas yüzeyler ayrıştırılır; parça kimliği, miktar ve uygun taşıma koruması hazırlanır.
Dört farklı parçada işleme yaklaşımı
Aşağıdaki örnekler olası üretim yaklaşımlarını açıklar. Kesin operasyon sırası, teknik resim ve malzeme durumuna göre belirlenir.
7075 alüminyum kompresör çarkı
Ham parçanın hazırlanması ve uygun dönel referansların işlenmesinden sonra, kanat geometrisi beş eksenli takım yollarıyla oluşturulabilir. İnce kanatlarda kalan et kalınlığı, takım yükü ve destekleme yöntemi önemlidir.
Göbek deliği ve montaj yüzeyleri, nihai referans ilişkisini koruyacak sırada tamamlanır. Boyutsal kontrol ile dinamik balans farklı işlemlerdir; balans gereksinimi varsa ayrıca tanımlanır.
4140 çelik kademeli tahrik mili
Malzemenin teslim durumuna göre kesim, kaba tornalama, ısıl işlem ve son tornalama veya taşlama rotası oluşturulabilir. Kama kanalları ve bağlantı detayları referans çaplarla ilişkilendirilir.
Rulman çapı, omuz dikliği ve toplam salgı birlikte kontrol edilir. Uzun parçalarda doğrultu, destekleme ve ısıl işlem kaynaklı şekil değişimi değerlendirilir.
Alüminyum hidrolik valf bloğu
Referans yüzeyleri, montaj delikleri, iç kanallar ve vida dişleri uygun işleme sırasıyla oluşturulur. Kanal kesişimlerinde talaş ve çapak kalmaması için erişim ve temizlik planı hazırlanır.
Nikel kaplama veya başka bir yüzey işlemi varsa delik ölçülerine etkisi dikkate alınır. Basınç ya da sızdırmazlık deneyi, ölçü kontrolünden ayrı bir kabul kalemi olarak tanımlanır.
POM kılavuz burç
İç ve dış çaplar, sıkma kuvvetinden kaynaklanabilecek şekil değişimi dikkate alınarak işlenir. Malzemenin sıcaklığı ve dinlenme koşulları ölçü değerlendirmesine dahil edilir.
Montaj boşluğu, çalışma sıcaklığı ve eşleşen milin yüzeyi birlikte belirlenir. Metal bir burca ait tolerans aralığı, plastik parçaya doğrudan aktarılmaz.
Özel CNC parçalarda üretimi kolaylaştıran tasarım ayrıntıları
Referans yüzeylerini açık tanımlamak
Montajda kullanılan yüzeyler ile ölçüm referansları mümkün olduğunca uyumlu seçilir. Delik konumu veya salgı gereksiniminin hangi yüzeye ya da eksene bağlı olduğu, üretim ve kontrol sırasında farklı yorumlanmayacak şekilde gösterilir.
İç köşe ve takım erişimini değerlendirmek
Freze ile işlenen iç köşelerde takım yarıçapı dikkate alınır. Çok derin ve dar cepler, uzun takımlar ve titreşim riski nedeniyle üretimi zorlaştırabilir. Keskin iç köşe gerekiyorsa alternatif proses ihtiyacı değerlendirilir.
İnce cidarları ve uzun parçaları desteklemek
İnce gövde duvarları, kanatlar ve uzun miller kesme ya da sıkma kuvvetleri altında şekil değiştirebilir. Talaş kaldırma sırası, geçici destekler, fikstür ve kontrol yöntemi bu davranışa göre planlanır.
Diş ve delik ayrıntılarını tamamlamak
Diş adımı, tolerans sınıfı, etkin diş derinliği ve kör delik tabanı belirtilir. Çapraz kanallarda kesişim yeri ve çapak alma erişimi değerlendirilir. Sadece delik çapının verilmesi bütün işlevsel ayrıntıları tanımlamayabilir.
Kaplama sonrası ölçüyü belirlemek
Eloksal, nikel kaplama veya boya uygulanacak parçada hangi ölçünün işlemden önce, hangisinin sonra geçerli olduğu açıklanır. Geçme ve sızdırmazlık bölgelerinde maskeleme veya ölçü telafisi önceden planlanır.
Görsel ve işlevsel gereksinimleri ayırmak
Görünür yüzeylerde çizik, işleme izi ve renk beklentisi; işlevsel yüzeylerde ise ölçü, pürüzlülük ve form ihtiyacı belirtilir. Böylece gereksiz işlemler azaltılırken parçanın kullanım amacı korunur.
Üretim değerlendirmesi için gerekli parça bilgileri
Açık bir teknik kapsam, fiyat ve teslim süresinin aynı gereksinimler üzerinden değerlendirilmesini sağlar. Çizime eklenen açıklamalar, özellikle özel geçmeler ve işlem sonrası ölçüler için önem taşır.
Çizim ve geometri
- Parça numarası, adı ve güncel revizyon.
- PDF teknik resim ve varsa STEP veya IGES biçiminde üç boyutlu model.
- Ölçü birimi, kritik toleranslar ve referans yüzeyler.
- Dişler, geçmeler, kanal ayrıntıları ve kesit görünüşleri.
Malzeme ve son durum
- Malzemenin tam kalite tanımı ve teslim durumu.
- Hedef sertlik ve gerekiyorsa sertleşmiş tabaka derinliği.
- Yüzey işlemi, renk, kaplama kalınlığı ve maskeleme bölgeleri.
- Isıl işlem veya kaplama sonrasında geçerli nihai ölçüler.
Miktar ve üretim planı
- Prototip miktarı ve seri üretim adedi.
- Tek seferlik veya tekrarlı sipariş ihtiyacı.
- Partiler halinde üretim ve teslim gereksinimi.
- Parçaların bir takım olarak eşleştirilmesi gerekiyorsa ilgili bilgiler.
Kontrol ve paketleme
- Ölçüm raporunda bulunması gereken kritik özellikler.
- Her parçada kontrol edilmesi istenen ölçüler.
- Görsel kabul koşulları, markalama yeri ve parça tanımı.
- Hassas yüzeylerin korunması ve ayrı paketleme gereksinimleri.
Özel CNC işlenmiş parça seçenekleri
Parça ihtiyacı; malzeme, kullanım yeri, işlev ve geometri birlikte tanımlanarak netleştirilebilir. Aşağıdaki örnekler, teknik resme göre değerlendirilebilen ürün adlarını gösterir.
Alüminyum CNC parçalar
- Elektronik ekipman için CNC işlenmiş alüminyum muhafaza
- Otomasyon için hafif 6061 alüminyum bağlantı braketi
- Kompresör için 5 eksenli işlenmiş 7075 alüminyum çark
- Soğutma sistemi için CNC frezelenmiş alüminyum ısı emici
- Hidrolik devre için özel alüminyum valf bloğu
- Sert eloksallı hassas alüminyum kılavuz parçası
- Motor montajı için özel alüminyum adaptör flanşı
- İnce cidarlı CNC işlenmiş alüminyum gövde
Paslanmaz çelik CNC parçalar
- Pompa için CNC işlenmiş 316 paslanmaz çelik mil
- Proses ekipmanı için özel paslanmaz vana gövdesi
- Teknik resme göre 304 paslanmaz bağlantı flanşı
- Hassas tornalanmış 303 paslanmaz çelik burç
- Yük taşıyan mekanizma için 17-4PH bağlantı parçası
- Akışkan sistemi için 2205 dubleks paslanmaz mil
- Özel dişli paslanmaz çelik boru rakoru
- Cihaz montajı için CNC frezelenmiş paslanmaz braket
Çelik ve güç aktarım parçaları
- Redüktör için CNC işlenmiş alaşımlı çelik dişli mil
- Islah edilmiş 4140 çelik tahrik mili
- Sementasyon uygulanmış özel çelik dişli
- Yüksek tork aktarımı için evolvent kamalı mil
- İç kamalı hassas çelik bağlantı kovanı
- Tek ağızlı ve çok ağızlı çelik sonsuz vida
- Özel profilli CNC işlenmiş sikloidal disk
- Kare kesitli karbon çeliği makine mili
Bakır, pirinç ve bronz parçalar
- Yataklama için özel CNC işlenmiş bronz burç
- Redüktör için bronz sonsuz vida karşı dişlisi
- Akışkan bağlantısı için hassas pirinç rakor
- Elektrik bağlantısı için CNC işlenmiş bakır kontak
- Isı aktarımı için özel bakır soğutma parçası
- Teknik resme göre flanşlı bronz yatak
- Deniz ekipmanı için alüminyum bronzu bileşen
- Özel ölçülü CNC tornalanmış pirinç adaptör
Titanyum ve nikel alaşımlı parçalar
- Hafif mekanizma için CNC işlenmiş titanyum braket
- Özel cihaz için TC4 titanyum bağlantı parçası
- Teknik resme göre hassas titanyum flanş
- Karmaşık geometrili 5 eksenli titanyum parça
- Yüksek sıcaklık ekipmanı için nikel alaşımlı bileşen
- Kimyasal proses için özel alaşımlı bağlantı gövdesi
- Enerji sistemi için CNC işlenmiş özel nozul
- Araştırma düzeneği için titanyum montaj adaptörü
Mühendislik plastiği parçaları
- Düşük sürtünmeli CNC işlenmiş POM kılavuz burç
- Taşıma sistemi için özel PA makara
- Makine mekanizması için CNC işlenmiş POM dişli
- Kimyasal akış hattı için PP flanş
- Elektrik yalıtımı için özel plastik ara parça
- Darbe sönümleme için işlenmiş PU destek parçası
- Gözlem düzeneği için saydam PMMA gövde
- Teknik resme göre plastik valf iç parçası
Çin’de CNC işleme fabrikası ve OEM parça üreticisi seçimi
Çin’de CNC işleme fabrikası, OEM CNC parça üreticisi veya hassas talaşlı imalat tedarikçisi değerlendirilirken aynı teknik kapsam üzerinden karşılaştırma yapılmalıdır. İşleme yöntemi, nihai malzeme durumu ve kontrol gereksinimleri belirsiz olduğunda farklı fiyatların doğrudan karşılaştırılması yanıltıcı olabilir.
Çin’de özel CNC işleme hizmeti
Standart katalog ürünü yerine çizime özgü geometri gereken projelere uygundur. Özel CNC parça imalatı kapsamında malzeme, tolerans, yüzey ve miktar bilgileri birlikte değerlendirilir.
Örneğin tek adet paslanmaz çelik mil ile tekrarlı siparişe konu alüminyum gövde, aynı tedarik sürecinde farklı üretim rotalarına sahip olabilir.
Çin’de OEM CNC işlenmiş parça üretimi
Makine üreticilerinin kendi tasarımlarına ait bileşenleri, tanımlı revizyon ve teknik kapsamla tedarik etmesini sağlar. OEM CNC parçalarında marka kullanımından önce esas olan, çizime ve montaj işlevine uygunluktur.
Parça numarası, revizyon ve kabul özelliklerinin korunması, sonraki siparişlerde tutarlı teknik iletişimi destekler.
Çin’de CNC torna ve freze parça tedariki
Tornalanmış mil ve burçlarla frezelenmiş gövde ve plakaların aynı proje içinde tedarik edilmesi, eşleşen ölçülerin birlikte değerlendirilmesini kolaylaştırır.
Takım halinde çalışan parçalarda boşluk, eksen ilişkisi ve yüzey işlemi etkileri ortak montaj gereksinimi üzerinden ele alınır.
Çin’den prototip ve seri üretim parçaları
Prototip CNC işleme; form, montaj ve işlev değerlendirmesini destekler. Seri üretime geçişte numune aşamasında belirlenen revizyonlar ve kabul ölçütleri üretim planına aktarılır.
Çin’den özel makine parçası tedarikinde paketleme, hassas yüzey koruması ve parti tanımı da parça kalitesinin teslimata kadar korunmasına yardımcı olur.
Özel CNC işleme hakkında sık sorulan sorular
Bir adet özel CNC parça üretilebilir mi?
Evet. Tek parça, araştırma numunesi ve prototip ihtiyaçları değerlendirilebilir. Bir adet üretimde de programlama, bağlama ve kontrol hazırlığı gerektiği için maliyet yalnızca kullanılan malzemeye bağlı değildir.
Yalnızca standart parçalar mı üretilir?
Hayır. Hizmetin odağı teknik resme göre standart dışı parçaların imalatıdır. Ölçü, malzeme, delik düzeni, kanal, yüzey işlemi ve diğer özellikler tasarıma göre tanımlanır.
Hangi çizim ve model bilgileri kullanılır?
PDF teknik resimler ile STEP veya IGES gibi üç boyutlu model dosyaları değerlendirilebilir. Modelde görülmeyen tolerans, yüzey pürüzlülüğü, diş sınıfı ve ısıl işlem bilgileri teknik resimde açıkça belirtilmelidir.
3 eksen yerine 5 eksen ne zaman gerekir?
Karmaşık eğrisel yüzeyler, farklı yönlerden takım erişimi ve bağlama sayısının azaltılması gereken geometrilerde beş eksenli işleme değerlendirilebilir. Basit düzlemsel parçalarda üç eksenli frezeleme daha uygun olabilir.
En dar tolerans bütün parçalara uygulanabilir mi?
Hayır. Ulaşılabilir tolerans; boyut, malzeme, şekil, yüzey işlemi ve kontrol yöntemine bağlıdır. İnce plastik bir gövde ile kısa ve rijit bir çelik mil aynı hassasiyet varsayımıyla değerlendirilmez.
2,5 µm ölçüm doğruluğu ne ifade eder?
2D ölçüm sistemi için belirtilen bir doğruluk bilgisidir. İşlenmiş her özelliğin ±2,5 µm toleransa sahip olduğunu göstermez. Ölçüm belirsizliği, parça geometrisi ve kabul kuralı ayrıca değerlendirilir.
Isıl işlem ve yüzey işlemi birlikte planlanabilir mi?
Evet. Malzeme ve tasarım uygun olduğunda CNC işleme, ısıl işlem ve yüzey işlemleri bir üretim rotasında planlanabilir. Dar toleranslı yüzeylerin hangi işlemden sonra tamamlanacağı önceden belirlenir.
Parçaların tamamı kontrol edilebilir mi?
Talebe göre belirlenmiş özelliklerde yüzde 100 kontrol planlanabilir. Hangi ölçülerin her parçada inceleneceği, hangi kontrolün örnekleme ile yapılacağı ve rapor içeriği teknik kapsamda tanımlanır.
Metal ve plastik parçalar aynı projede tedarik edilebilir mi?
Evet. Örneğin çelik mil, alüminyum gövde ve POM burç bir montaj kapsamında değerlendirilebilir. Malzemelerin farklı genleşme ve şekil değiştirme davranışları montaj boşluklarında dikkate alınır.
Dişli ve sonsuz vida çiftinde hangi bilgiler gerekir?
Diş sayısı, modül tanımı, basınç açısı, helis veya vida yönü, ağız sayısı, merkez mesafesi ve boşluk gereksinimi gibi veriler gereklidir. Eşleşen parçaların yalnızca dış çapları üretim tanımı için yeterli değildir.
Prototip onaylandıktan sonra aynı parça yeniden üretilebilir mi?
Tekrar üretim, onaylanan teknik revizyon ve tanımlı kabul koşulları üzerinden planlanır. Malzeme veya yüzey işlemi değişecekse yeni durumun ölçü ve işlev üzerindeki etkisi değerlendirilir.
CNC işleme fiyatını en çok hangi ayrıntılar etkiler?
Malzeme, ham parça biçimi, işleme süresi, bağlama sayısı, dar toleranslar, takım erişimi, miktar ve son işlemler belirleyicidir. Gereksinimleri açık bir teknik resim, kapsamı eşit teklifler oluşturmayı kolaylaştırır.
Çin’de özel CNC parçalar: tasarımınıza uygun üretim kapsamı
Özel bir mil, hassas burç, karmaşık alüminyum gövde, paslanmaz valf bileşeni, beş eksenli çark veya mühendislik plastiği parçası için üretim; teknik resim, malzeme, miktar ve işlevsel gereksinimler üzerinden planlanır. Tornalama, frezeleme ve tamamlayıcı işlemler, parçanın ihtiyaç duyduğu hassasiyetle birleştirilir.
Çin’de OEM CNC işleme ve teknik resme göre özel parça tedarik hizmetimiz, bir adet prototipten büyük hacimli üretime kadar farklı sipariş ölçeklerini kapsar. Üretim boyunca geometri, yüzey durumu ve kontrol verileri aynı teknik kapsamda ele alınarak montaja uygun parçaların hazırlanması hedeflenir.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
