Fabricación según plano · Piezas no estándar · Producción en China

Piezas OEM mecanizadas CNC según plano en China - Servicio de mecanizado CNC personalizado

Fabricamos piezas mecánicas a medida a partir de planos técnicos y modelos 3D, desde una sola unidad hasta grandes series. Nuestro servicio de mecanizado CNC en China combina torneado, fresado de 3, 4 y 5 ejes, electroerosión, acabados y control dimensional para componentes metálicos y plásticos.

Desarrollamos proyectos de fabricación OEM para fabricantes de maquinaria, integradores industriales, equipos de investigación y distribuidores de componentes. Cada pieza se estudia según su material, función, geometría, tolerancias y cantidad, con una ruta de fabricación adaptada a las necesidades reales del conjunto.

Desde 1 pieza

Prototipos, recambios especiales, lotes pequeños y producción en serie.

3, 4 y 5 ejes

Fresado CNC de caras múltiples, cavidades y superficies complejas.

±0,01 mm

Referencia de torneado de precisión en dimensiones acordadas.

2,5 µm

Precisión indicada del equipo de medición óptica digital 2D.

01 / Productos personalizados

Piezas mecanizadas CNC según plano

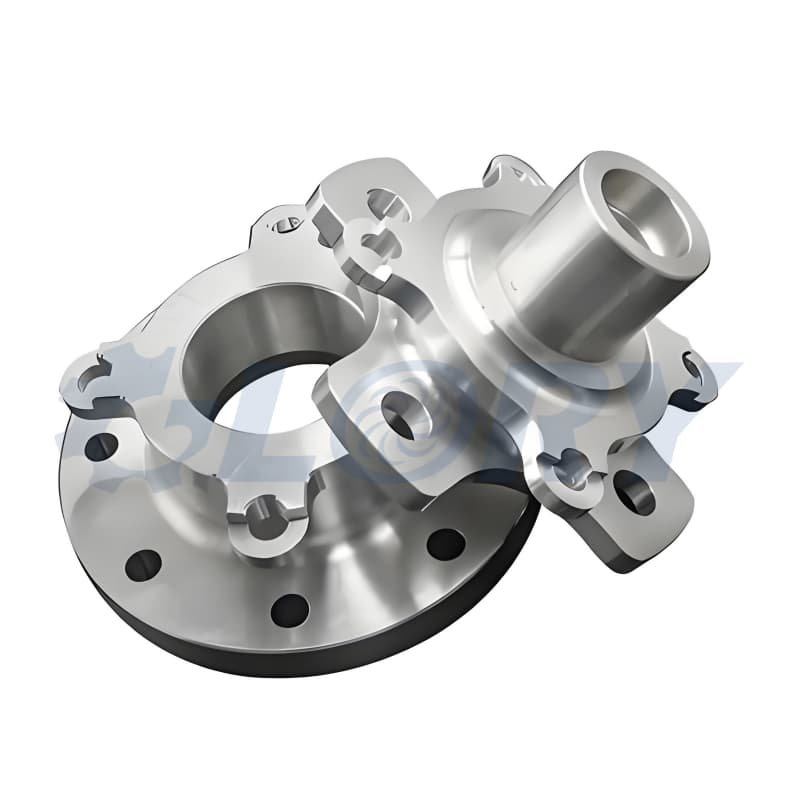
Pieza de titanio mecanizada CNC según plano

Pieza de titanio a medida

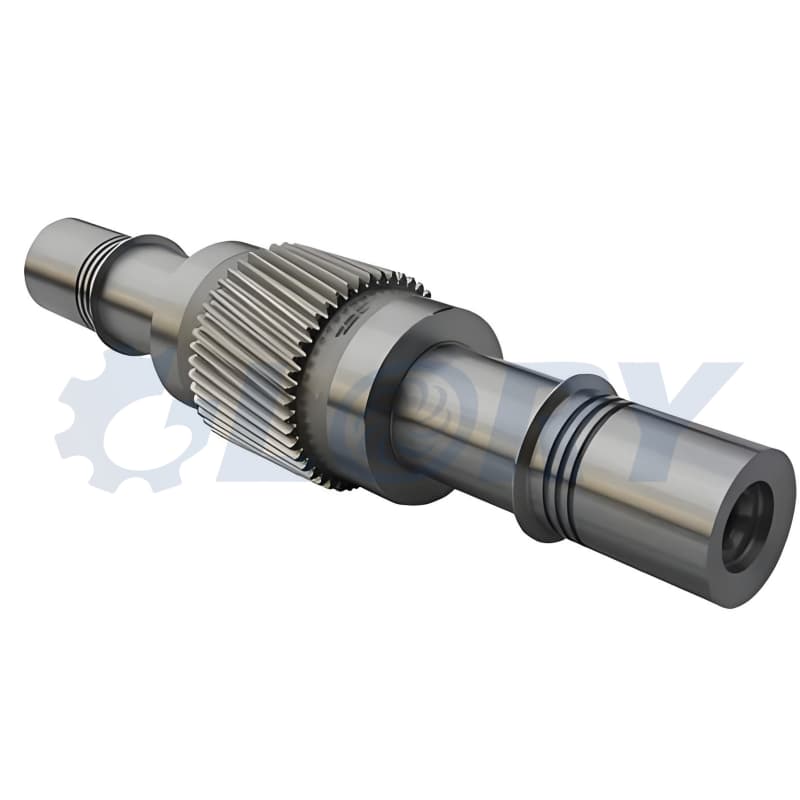
Eje de engranaje fabricado según plano

Eje de engranaje de precisión

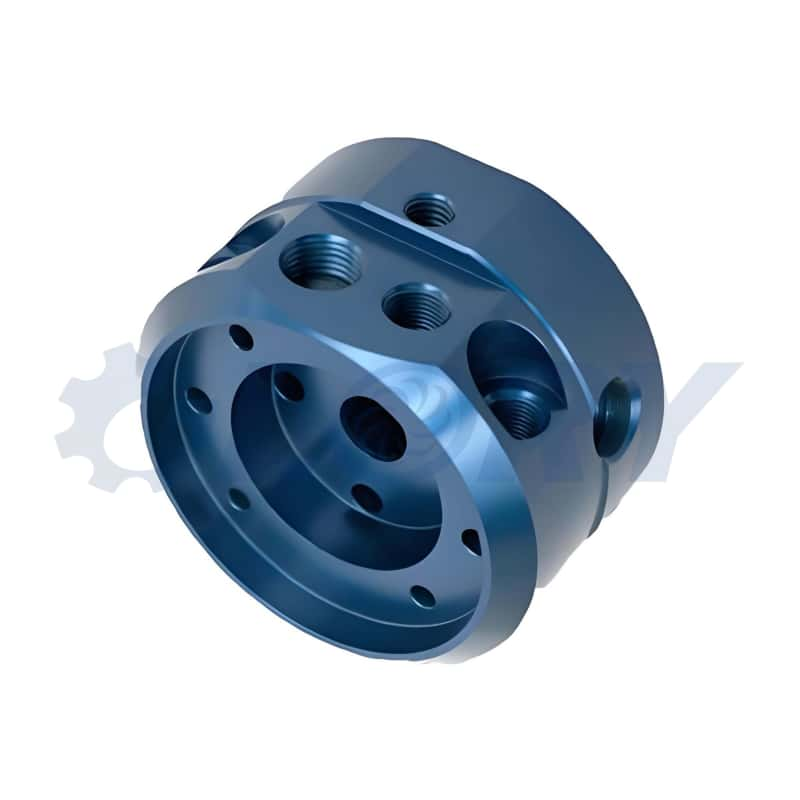
Componentes mecanizados de aluminio con acabado de color

Piezas de aluminio con acabado de color

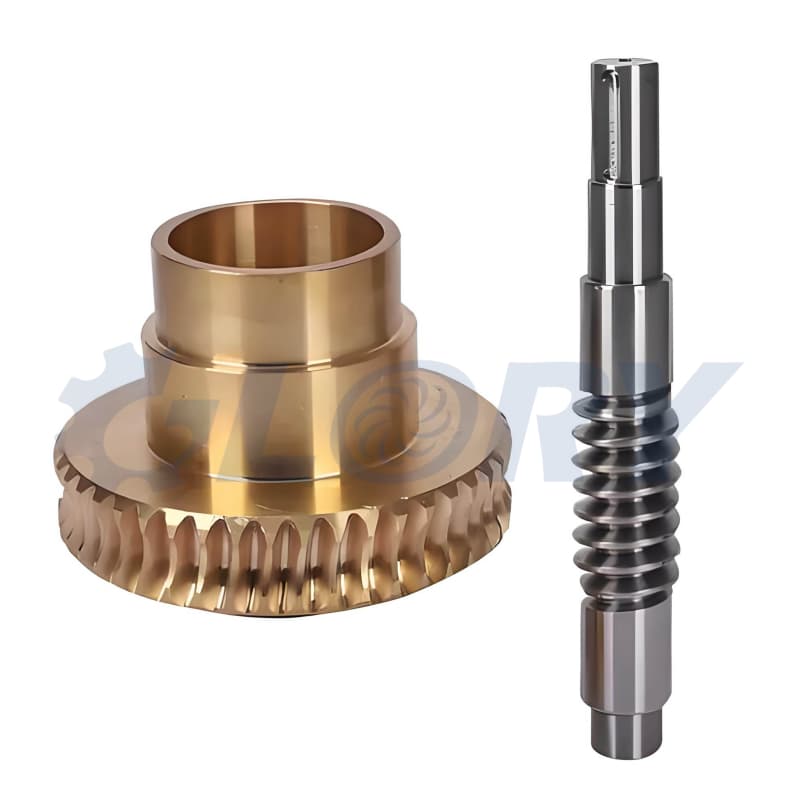
Corona de bronce y tornillo sin fin de acero aleado

Conjunto de tornillo sin fin y corona

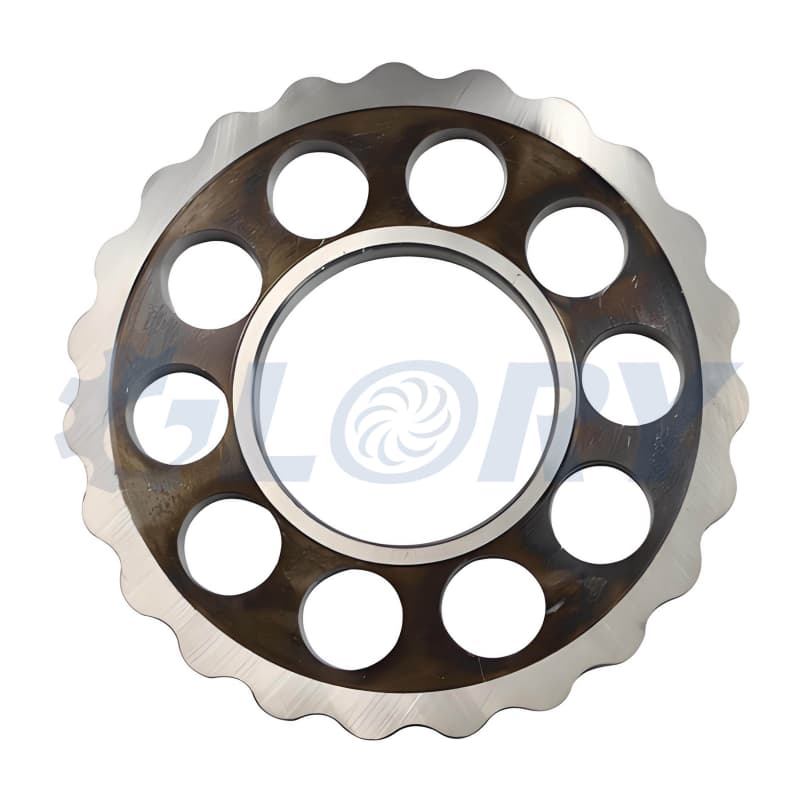
Disco cicloidal mecanizado para un mecanismo reductor

Disco cicloidal para reductor

Bloque de válvulas hidráulicas mecanizado y niquelado

Bloque hidráulico niquelado

02 / Fabricación industrial a medida

Mecanizado CNC personalizado en China para piezas OEM y componentes no estándar

Una pieza personalizada debe cumplir su función dentro del equipo: transmitir movimiento, guiar, sujetar, sellar, disipar calor o conducir un fluido. Por eso, nuestro trabajo empieza con la interpretación del plano y continúa con la selección del proceso, los controles intermedios y la verificación de las características funcionales.

Fabricación de piezas según plano

Producimos componentes con dimensiones, formas, roscas, alojamientos y acabados definidos por el cliente. Los planos 2D determinan las tolerancias, las referencias geométricas y los requisitos de inspección; los modelos 3D ayudan a programar superficies, cavidades y trayectorias complejas.

El mecanizado bajo plano permite fabricar piezas que no se encuentran en catálogos: ejes especiales, casquillos con brida, carcasas compactas, bloques de válvulas y componentes de montaje con interfaces específicas.

Suministro de componentes OEM

El servicio de mecanizado OEM en China se orienta a piezas que forman parte del producto o equipo del cliente. Se controlan la revisión del dibujo, el material, la cantidad, los acabados y las dimensiones de ensamblaje para mantener coherencia entre pedidos.

Podemos organizar la fabricación de una referencia individual o de familias de piezas relacionadas, con identificación por código, separación de lotes y protección de las superficies mecanizadas.

Producción con recursos de mecanizado en China

Para proyectos que requieren una fábrica de mecanizado CNC en China, coordinamos los recursos de producción y medición necesarios según la complejidad del componente. La elección entre torno, fresadora, centro de cinco ejes o electroerosión depende de la geometría y de los resultados exigidos.

Como proveedor de piezas mecanizadas CNC en China, integramos la preparación del material, el mecanizado y los procesos posteriores dentro de una secuencia técnica definida.

Prototipos, repuestos y continuidad de suministro

Los prototipos ayudan a comprobar el montaje y la funcionalidad antes de aumentar el volumen. También fabricamos recambios no estándar, utillajes y piezas de mantenimiento para equipos existentes.

Cuando el proyecto parte de una muestra, la reconstrucción geométrica necesita confirmar las dimensiones funcionales, el material y el desgaste de la pieza original antes de establecer el plano de fabricación.

03 / Procesos de mecanizado

Torneado CNC, fresado CNC y mecanizado de cinco ejes

Combinamos operaciones para obtener piezas mecanizadas de precisión con menos cambios de referencia y una secuencia de trabajo coherente. Una misma pieza puede necesitar torneado de desbaste, fresado de geometrías laterales, tratamiento térmico y acabado final de sus zonas de ajuste.

Torneado CNC de piezas cilíndricas

Mecanizado de diámetros exteriores e interiores, refrentados, ranuras, conos, taladros axiales y roscas. Adecuado para ejes escalonados, bujes, manguitos, espaciadores, rodillos, racores y cuerpos de válvula. La relación longitud-diámetro y la rigidez de amarre condicionan el acabado y la estabilidad dimensional.

Fresado CNC de 3 y 4 ejes

Fabricación de placas, soportes, alojamientos, tapas, bloques y piezas prismáticas con cajeras, taladros, superficies inclinadas y contornos. El posicionamiento de cuatro ejes facilita el trabajo en varias caras de una pieza y la fabricación de características distribuidas alrededor de un eje.

Mecanizado CNC simultáneo de 5 ejes

Producción de impulsores, álabes, difusores, anillos de toberas y superficies tridimensionales. El acceso multieje puede reducir reposicionamientos, mejorar la orientación de la herramienta y limitar errores acumulados. La simulación ayuda a revisar interferencias, longitudes de herramienta y accesibilidad.

Operaciones combinadas de torno y fresadora

Secuencias coordinadas para ejes con planos, piezas torneadas con taladros transversales, bridas con patrones de agujeros y cuerpos con roscas y cavidades. Se definen referencias comunes para conservar la relación entre diámetros, caras de apoyo y elementos fresados.

Electroerosión por hilo y por penetración

Procesos aplicables a materiales eléctricamente conductores para perfiles, ranuras, cavidades y detalles de difícil acceso mediante corte convencional. Resultan útiles en componentes endurecidos y geometrías internas; se revisan la capa afectada y las operaciones de acabado cuando la función lo requiere.

Taladrado, mandrinado y roscado

Realización de agujeros pasantes y ciegos, escariados, avellanados, alojamientos de ajuste y roscas métricas o en pulgadas. En roscas NPT y otras conexiones especiales se controlan el tipo de perfil, la conicidad, la longitud útil y el método de comprobación indicado.

Rectificado y acabado de precisión

Operaciones posteriores para superficies que exigen una mejor condición de ajuste, forma o rugosidad. El rectificado puede incorporarse a ejes tratados térmicamente, caras de apoyo y diámetros funcionales, siempre con una sobremedida prevista desde las etapas anteriores.

Programación y preparación del proceso

Análisis del modelo, estrategia de desbaste y acabado, selección de herramientas, diseño de amarres y simulación de trayectorias. Para piezas repetitivas se conservan los parámetros y referencias de fabricación necesarios para mantener la continuidad del proceso.

04 / Materiales metálicos y plásticos

Materiales habituales para piezas mecanizadas CNC a medida

La elección del material depende de la carga, el desgaste, la corrosión, el peso, la temperatura y la estabilidad dimensional. El grado exacto y su estado de suministro se definen antes de fabricar; una designación comercial parecida no supone equivalencia automática entre materiales.

Familias de materiales, grados habituales y ejemplos de componentes personalizados.
MaterialGrados o variantesCaracterísticas que se valoranPiezas habituales
Aluminio6061, 6063, 6082, 2024, 5052 y 7075.Bajo peso, mecanizabilidad y comportamiento térmico; resistencia y respuesta al anodizado según la aleación.Carcasas, soportes, disipadores, placas, bridas e impulsores de compresor.
Acero al carbonoC45, 1045, 1018 y 1215, según plano.Rigidez, coste del material y respuesta al mecanizado; la aptitud al tratamiento depende del grado.Ejes, pasadores, rodillos, acoplamientos y piezas estructurales de maquinaria.
Acero aleado4140, 42CrMo4, 40Cr, 5140 y 8620.Resistencia mecánica, tenacidad y posibilidades de endurecimiento seleccionadas para cada aplicación.Ejes de engranaje, ejes estriados, tornillos sin fin, husillos y componentes de transmisión.
Acero inoxidable austenítico303, 304 y 316.Resistencia a la corrosión y comportamiento frente al medio; la maquinabilidad varía entre grados.Racores, cuerpos de válvula, piezas de bombas, casquillos y componentes de equipos de proceso.
Inoxidable dúplex y endurecible2205, 17-4PH y 420.Combinaciones de resistencia, dureza y corrosión. Cada familia requiere una ruta térmica distinta.Ejes de bomba, impulsores, elementos de válvula y piezas sometidas a cargas elevadas.
TitanioTA1, TA2 y TC4; otros grados según especificación.Relación resistencia-peso y resistencia a determinados medios corrosivos, con control del calor de corte.Soportes ligeros, conectores, carcasas compactas y componentes especiales para equipos.
CobreCobre electrolítico y aleaciones de cobre definidas en plano.Conductividad térmica y eléctrica; atención a rebabas, deformación y acabado de las superficies.Contactos, electrodos, placas térmicas, conectores y elementos de refrigeración.
Latón y bronceLatones mecanizables, bronces al estaño y bronces al aluminio.Fricción, desgaste, corrosión y compatibilidad con el componente con el que trabajan.Casquillos, cojinetes, coronas de tornillo sin fin, racores y piezas para aplicaciones marinas.
Aleaciones de níquelGrados de Inconel y Hastelloy especificados por el cliente.Comportamiento a temperatura elevada o en medios exigentes; control de endurecimiento y desgaste de herramienta.Componentes de turbomaquinaria, anillos, piezas de válvula y elementos de equipos de proceso.
Plásticos técnicosPOM o acetal, PA o nailon, PP, PU y PMMA.Peso, fricción, absorción de humedad, rigidez y sensibilidad a la temperatura, según el polímero.Engranajes, guías, rodillos, bujes, bridas, aisladores y piezas de manipulación.

Mecanizado CNC de aluminio en China

Las piezas de aluminio mecanizadas CNC se emplean en conjuntos ligeros, automatización y gestión térmica. Para una carcasa de aluminio 6061 se revisan espesores, zonas roscadas y acabado; para un impulsor de aluminio 7075, la estrategia también considera las superficies aerodinámicas y la rigidez durante el corte.

Mecanizado CNC de plásticos técnicos

En piezas de POM, nailon, PP y PU, las tensiones internas y la temperatura pueden influir en la dimensión final. Se adaptan las fuerzas de sujeción y el acabado. La selección de un polímero debe responder a su entorno de trabajo y al comportamiento requerido, no solo a su facilidad de mecanizado.

05 / Componentes por función

Componentes mecánicos personalizados para transmisión, guiado, fijación y control de fluidos

Fabricamos piezas torneadas y fresadas bajo plano, incluyendo componentes de geometría sencilla y elementos con múltiples características funcionales. Estas familias permiten definir el proyecto con nombres de producto concretos, materiales y requisitos de trabajo.

Ejes de transmisión de acero

Ejes macizos, huecos, escalonados, cuadrados y excéntricos, con asientos de rodamiento, chaveteros, roscas y caras de montaje.

Ejes y manguitos estriados

Estriados rectangulares, de evolvente y de guiado, con ajuste definido según la transmisión de par o el desplazamiento axial.

Ejes de engranaje para reductores

Piezas que integran dentado y zonas de apoyo, con control de referencias, dureza y relación entre el engranaje y los asientos.

Tornillos sin fin y coronas

Conjuntos de una o varias entradas, con módulo, sentido de hélice, relación y distancia entre centros definidos por el diseño.

Discos cicloidales y levas

Perfiles de movimiento para reductores y mecanismos, con atención al contorno, los agujeros funcionales y la excentricidad.

Casquillos y bujes de bronce

Casquillos lisos, bujes con brida y manguitos de guiado, con canales de lubricación y ajustes interior-exterior especificados.

Carcasas de aluminio

Cuerpos, cajas y tapas fresadas CNC para proteger mecanismos, alojar rodamientos e integrar superficies de montaje.

Bloques hidráulicos

Bloques de válvulas y colectores con conductos cruzados, alojamientos, puertos roscados y zonas de estanqueidad.

Componentes de válvulas

Correderas, vástagos, camisas, asientos y obturadores, con superficies de guiado y sellado adaptadas al conjunto.

Impulsores de bombas y compresores

Impulsores de aluminio, acero inoxidable u otras aleaciones, con mecanizado de álabes, cubo y diámetro de montaje.

Álabes y anillos de toberas

Superficies complejas para conducir el flujo, con atención al perfil, el espesor y la posición de las zonas de sujeción.

Bridas y racores roscados

Bridas especiales, adaptadores, uniones y conectores metálicos con diámetros, taladros y roscas según plano.

Vástagos y pistones

Componentes para cilindros y mecanismos lineales, con ranuras, diámetros de guiado y superficies de trabajo definidas.

Soportes y utillajes de precisión

Placas base, mordazas, abrazaderas y soportes de montaje para posicionar piezas y equipos con referencias repetibles.

Disipadores y piezas de cobre

Bases térmicas, placas de refrigeración y contactos mecanizados, con superficies de apoyo y geometrías de intercambio.

Engranajes y guías de plástico

Piezas de POM, nailon y otros polímeros para guiado, separación, transporte y mecanismos con necesidades de fricción específicas.

06 / Precisión dimensional y geométrica

Tolerancias de mecanizado CNC y requisitos de acabado superficial

La precisión se define por característica: un diámetro de ajuste, una cara de sellado y una superficie exterior pueden necesitar tolerancias diferentes. Las siguientes cifras son referencias de capacidad para elementos seleccionados y condiciones adecuadas; su viabilidad se confirma al revisar el plano, el tamaño, el material, el amarre y la inspección.

Referencias técnicas sujetas a evaluación; las tolerancias geométricas se expresan como zonas de tolerancia, sin signo ±.
CaracterísticaReferenciaEjemplos de aplicaciónCondición principal
Dimensiones torneadas de precisión±0,01 mmDiámetros, escalones y longitudes funcionales.Según tamaño, material y estabilidad de la pieza.
Posición0,03 mmPatrones de taladros y elementos de montaje.Con referencias y definición de la zona indicadas en el plano.
Paralelismo0,005 mmCaras de apoyo y superficies de guiado.Con longitud controlada y preparación de superficies apropiada.
Coaxialidad0,005 mmDiámetros relacionados y alojamientos de ejes.Según referencias, longitud y método de evaluación.
Perpendicularidad0,01 mmCaras de brida respecto a un eje de referencia.Se evalúa respecto a la referencia funcional especificada.
Oscilación total0,01 mmSuperficies de piezas giratorias y asientos.Con eje de referencia y montaje de medición adecuados.
Simetría0,01 mmElementos definidos respecto a un plano medio.Cuando el dibujo requiere expresamente este control.
Planitud de superficies seleccionadasHasta 0,002 mmCaras funcionales con acabado de precisión.Solo tras confirmar área, rigidez, temperatura y método de medición.
Cilindricidad0,01 mmSuperficies cilíndricas de apoyo y guiado.Según diámetro, longitud y estrategia de acabado.
Rugosidad superficialRa desde 0,2 µmZonas seleccionadas de deslizamiento, apoyo o sellado.Puede requerir rectificado u otro acabado específico.

Precisión según el tipo de componente

En ejes y casquillos se priorizan los diámetros de ajuste y su relación geométrica. En bloques hidráulicos, la posición de conductos, las roscas y las zonas de sellado. En carcasas, la relación entre alojamientos y caras de montaje. En impulsores, los perfiles, los espesores y la interfaz de montaje.

Para engranajes, estriados y pares sin fin-corona, las tolerancias dimensionales generales no sustituyen los requisitos propios del dentado, el juego funcional y la calidad geométrica definida en el proyecto.

Dimensiones finales después de los tratamientos

El anodizado, el niquelado, el temple y otros procesos pueden modificar dimensiones o deformar la pieza. Se especifica qué características se comprueban antes del tratamiento y cuáles deben cumplir el plano después del acabado final.

Las cotas sin tolerancia individual se gestionan según la tolerancia general acordada. No se aplica automáticamente una tolerancia estrecha a todas las superficies, y los ajustes como H7 o h6 dependen de la dimensión nominal.

07 / Equipos de producción y medición

Recursos para el mecanizado de piezas de precisión en China

Los equipos se seleccionan según la pieza y el volumen. Los tornos CNC, los centros de mecanizado, los procesos de taladrado y los medios de medición trabajan dentro de un plan que relaciona las operaciones con las características que deben controlarse.

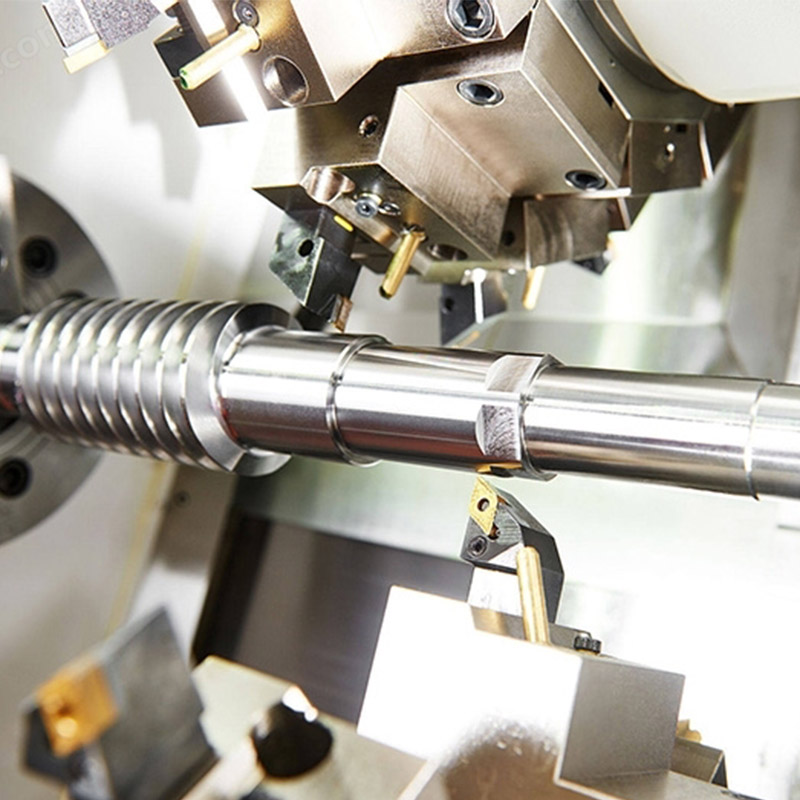
Proceso de torneado CNC para componentes metálicos

Torneado CNC

Mecanizado de diámetros, caras, ranuras y roscas en piezas de revolución.

Mecanizado de un prototipo mediante un centro CNC de cinco ejes

Centros de cinco ejes

Acceso multieje para perfiles complejos, álabes e impulsores personalizados.

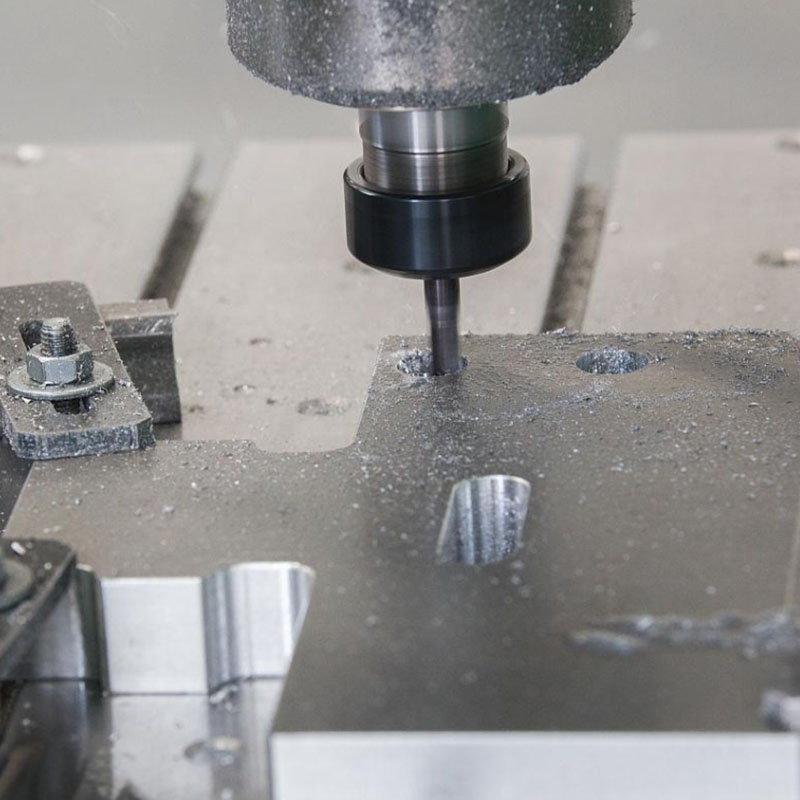
Operaciones de taladrado y roscado en una pieza a medida

Taladrado y roscado

Agujeros, patrones de fijación y conexiones roscadas según plano.

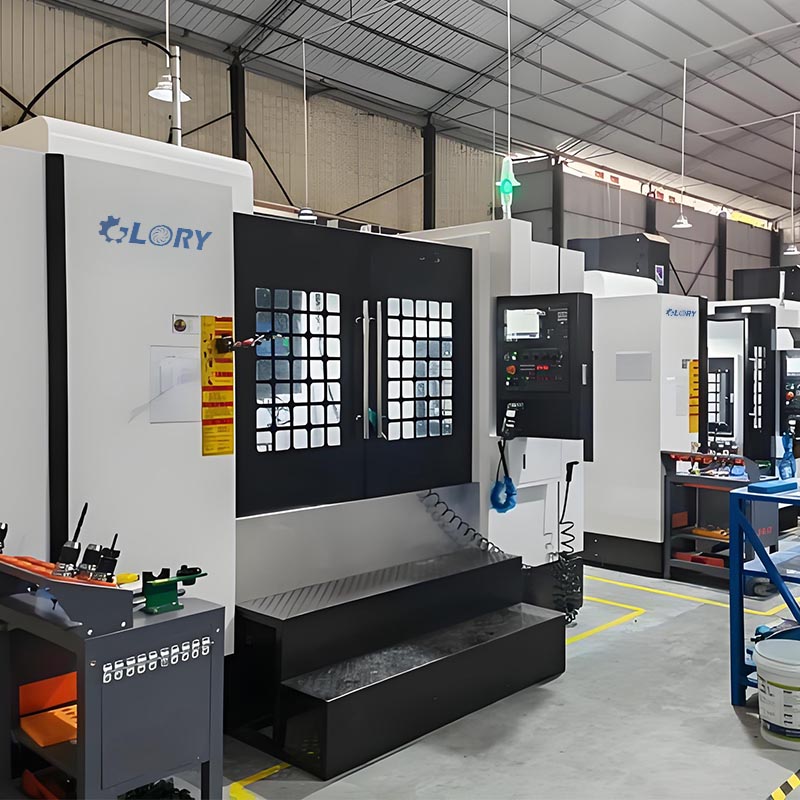
Taller con equipos de fabricación de piezas mecanizadas

Área de producción

Organización de operaciones, preparación de piezas y continuidad entre procesos.

Inspección de un impulsor mediante máquina de medición por coordenadas

Medición por coordenadas

Comprobación de dimensiones y relaciones geométricas en componentes complejos.

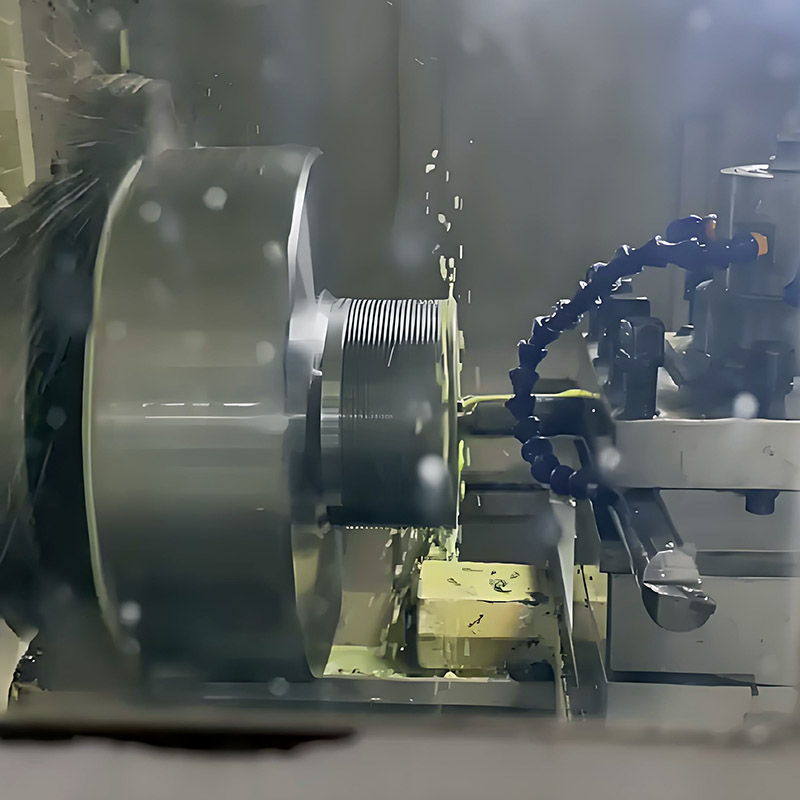
Corte de metal durante una operación de torneado CNC

Mecanizado de metales

Control de herramienta, evacuación de viruta y estabilidad del proceso de corte.

08 / Verificación de precisión

Medición óptica digital 2D con precisión indicada de 2,5 micrómetros

Medición óptica digital 2D del contorno de un impulsor mecanizado
Proyección y medición digital de características visibles en el plano de medición.

Control de contornos, distancias y ángulos

La medición óptica 2D permite verificar características accesibles visualmente sin ejercer fuerzas de palpado sobre la zona observada. Se utiliza para analizar contornos, radios, distancias entre elementos, ángulos y otros detalles que pueden evaluarse correctamente mediante su imagen.

El equipo dispone de una precisión de medición indicada de 2,5 µm, equivalente a 0,0025 mm. Este dato describe el equipo bajo sus condiciones de uso y no significa que todas las piezas se fabriquen con una tolerancia de ±0,0025 mm.

La iluminación, la definición del borde, la orientación, el tamaño medido, la temperatura y el estado de verificación del instrumento influyen en el resultado. Para aceptar una dimensión se considera la capacidad del método respecto a la tolerancia exigida.

Una tolerancia de planitud de 0,002 mm requiere una evaluación tridimensional o un método específico con incertidumbre adecuada; no puede justificarse únicamente con la cifra de precisión del equipo óptico 2D.

Medición tridimensional y comparación de geometrías

La máquina de medición por coordenadas permite comprobar características respecto a referencias definidas. El escaneo óptico de luz azul puede apoyar la comparación entre la superficie fabricada y el modelo 3D, según la resolución, accesibilidad y capacidad metrológica necesarias.

Inspección de características funcionales

Diámetros, roscas, superficies y ajustes se revisan con medios adecuados al requisito. La inspección puede incluir primera pieza, controles durante el proceso e inspección final; el control del 100 % de las características acordadas se puede establecer para proyectos que lo requieran.

09 / Propiedades mecánicas

Tratamientos térmicos para piezas mecanizadas de acero y otras aleaciones

El tratamiento se define junto con el material, la dureza requerida, la profundidad de capa cuando corresponda y las dimensiones finales. La secuencia puede incluir desbaste, tratamiento y acabado posterior para controlar cambios de forma y conservar las zonas funcionales.

Recocido

Se utiliza cuando el grado y el estado del material requieren reducir dureza o mejorar su condición para operaciones posteriores. Es una opción de proceso para determinados aceros y aleaciones, con un ciclo seleccionado según la composición y el resultado necesario.

Normalizado

Puede aplicarse a aceros adecuados para ajustar la estructura y preparar el material antes de etapas posteriores. La necesidad de normalizado se evalúa según el origen del semiproducto, el espesor y las propiedades exigidas a la pieza terminada.

Temple y revenido

Permiten obtener una combinación de dureza y tenacidad en aceros aptos para este tratamiento. En ejes de acero 4140 o 40Cr se consideran la sección, la dureza especificada, las zonas de ajuste y la conveniencia de acabar los diámetros después del tratamiento.

Cementación, temple y revenido

Ruta posible para aceros de cementación, como determinados proyectos en 8620, cuando se busca una capa superficial resistente al desgaste y un núcleo con tenacidad. La profundidad de capa y el acabado del dentado o de los apoyos se definen por separado.

Nitruración

Tratamiento superficial para materiales compatibles que necesitan resistencia al desgaste o determinadas condiciones de fatiga. Se valoran la composición del acero, el estado previo, la profundidad efectiva y las superficies que deben protegerse o conservarse sin tratar.

Endurecimiento por inducción

Se puede aplicar de forma localizada en aceros apropiados para endurecer zonas de trabajo, como asientos o superficies de contacto. La distribución de dureza y la profundidad del tratamiento deben ser coherentes con la geometría y las cargas del componente.

Endurecimiento por precipitación

En acero inoxidable 17-4PH se selecciona el estado de tratamiento indicado en el plano, por ejemplo H900 o H1025 cuando corresponda. En aleaciones de aluminio tratables térmicamente, como 6061 o 7075, también debe definirse el estado metalúrgico de suministro o final.

Alivio de tensiones y estabilización

Puede incorporarse para reducir el riesgo de movimiento dimensional durante el mecanizado de piezas sensibles. El ciclo debe ser compatible con el material y con tratamientos previos, especialmente en placas, carcasas de pared delgada y piezas con gran eliminación de material.

Los tratamientos no son intercambiables entre familias. Los inoxidables austeníticos 304 y 316 no se endurecen mediante temple convencional; el aluminio 5052 no responde al endurecimiento por precipitación como las aleaciones 6061 o 7075. La ruta térmica siempre se adapta al grado especificado.

10 / Protección y aspecto superficial

Acabados y tratamientos superficiales de piezas CNC

El acabado puede mejorar la resistencia al desgaste o a la corrosión, ajustar el aspecto de la pieza o preparar una superficie para su uso. La compatibilidad con el material, el espesor, la rugosidad y las zonas enmascaradas forman parte de la especificación.

Anodizado de aluminio

Acabados naturales o de color para carcasas, soportes, tapas y componentes visibles. Se valoran la aleación, la preparación superficial, la uniformidad visual y las zonas funcionales que deben protegerse. El tono puede variar según material, geometría y proceso.

Anodizado duro

Opción para determinadas piezas de aluminio que requieren una superficie más resistente al desgaste. En componentes de aluminio 6061 con anodizado duro se consideran el crecimiento de capa, los diámetros de ajuste, las roscas y las superficies deslizantes.

Niquelado

Recubrimiento para aplicaciones seleccionadas de protección, desgaste o aspecto. En bloques hidráulicos y piezas con geometrías internas se define el tipo de proceso, el espesor y las superficies que necesitan recubrimiento o protección frente a depósitos no deseados.

Zincado y pavonado

Tratamientos posibles para componentes de acero, con prestaciones distintas según el ambiente. El zincado requiere controlar el espesor en ajustes; en aceros de alta resistencia también se evalúa el riesgo de fragilización por hidrógeno asociado al proceso.

Pasivado de acero inoxidable

Tratamiento químico orientado a eliminar contaminación superficial y favorecer la condición pasiva del material. Se selecciona según el grado y el uso previsto; no sustituye el control de rugosidad ni corrige defectos geométricos de la pieza.

Pulido, cepillado y microgranallado

Preparaciones mecánicas que modifican la textura y el aspecto. Se especifican las superficies visibles, la dirección del cepillado y las zonas de ajuste que deben conservarse. Un acabado visual uniforme no equivale por sí solo a una rugosidad funcional concreta.

Pintura y recubrimiento en polvo

Acabados para componentes que necesitan protección y color, según el entorno de trabajo. El espesor, la temperatura de curado y el enmascarado de roscas, caras de apoyo y conexiones se revisan antes del tratamiento.

Desbarbado, limpieza y marcado

Eliminación de aristas peligrosas y rebabas, limpieza de cavidades y marcado láser cuando se solicita. En piezas hidráulicas, conductos cruzados y zonas de sellado, la ausencia de viruta residual forma parte del control funcional del componente.

11 / Sectores y aplicaciones

Piezas mecanizadas CNC para maquinaria y equipos industriales

El mismo proceso de mecanizado puede servir a sectores muy distintos, pero el material y los criterios de aceptación cambian con la función. Cada proyecto se desarrolla conforme a sus dibujos y requisitos técnicos, especialmente cuando la pieza interviene en condiciones de servicio exigentes.

Automatización y robótica

Soportes de sensores, bases, mordazas, ejes, carcasas y componentes de reductores para posicionamiento y manipulación.

Bombas y sistemas hidráulicos

Impulsores, cuerpos de bomba, bloques, pistones, camisas y elementos de válvula con interfaces de flujo y sellado.

Compresores y turbomaquinaria

Ruedas de compresor, difusores, álabes, anillos y discos con superficies complejas y zonas de montaje precisas.

Automoción y equipos de ensayo

Piezas de transmisión, adaptadores, alojamientos, utillajes y prototipos para desarrollo y bancos de pruebas.

Aeronáutica y vehículos no tripulados

Soportes ligeros, carcasas, piezas de aluminio y titanio, e impulsores definidos para cada proyecto técnico.

Construcción naval y equipos marinos

Ejes, bridas, casquillos, componentes de bombas y piezas de bronce o inoxidable seleccionadas para el medio de servicio.

Energía y equipos de proceso

Componentes para circulación de fluidos, transmisión y montaje, con materiales acordes con temperatura y corrosión.

Equipos médicos y de laboratorio

Carcasas, soportes, adaptadores y piezas mecánicas para instrumentos, según los requisitos del equipo y su uso previsto.

Electrónica y gestión térmica

Disipadores, cajas de aluminio, placas de cobre, conectores y componentes de montaje para sistemas electrónicos.

Maquinaria alimentaria y envasado

Ejes, rodillos, guías y componentes inoxidables o plásticos; el material y el acabado se definen según la aplicación.

Investigación y prototipos científicos

Soportes ópticos, piezas experimentales, intercambiadores compactos y elementos de montaje para equipos de prueba.

Maquinaria general y mantenimiento

Recambios especiales, manguitos, rodillos, tornillos, tuercas de ajuste y piezas para modernización de equipos.

12 / Geometrías y condiciones exigentes

Mecanizado de paredes delgadas, ejes largos y superficies complejas

Piezas de pared delgada

Carcasas ligeras, anillos e impulsores pueden deformarse por el amarre o por la liberación de tensiones. Se estudian apoyos, secuencias equilibradas de eliminación de material, sobremedidas y fuerzas de corte para reducir el movimiento durante el acabado.

Ejes esbeltos y componentes huecos

La flexión y la vibración aumentan con la esbeltez. Se evalúan lunetas fijas o móviles, apoyos, herramientas y pasadas adecuadas. En ejes huecos también se revisa el espesor disponible para evitar deformaciones por sujeción.

Materiales duros y resistentes al calor

La geometría de herramienta, la refrigeración y el control del desgaste adquieren especial relevancia. La ruta puede combinar mecanizado antes del endurecimiento, electroerosión y acabado final, según la pieza y las propiedades requeridas.

Cavidades y conductos internos

La profundidad, el radio interior y la accesibilidad determinan la herramienta y la estrategia. En conductos cruzados se controla la intersección, el desbarbado y la limpieza, además de los diámetros y las posiciones especificadas.

Álabes y perfiles tridimensionales

El mecanizado de cinco ejes ayuda a orientar la herramienta respecto a la superficie. Se valoran espesores, radios, bordes y zonas de transición, junto con una inspección que relacione el perfil obtenido con el modelo y las referencias funcionales.

Superficies de sellado y ajuste

Una dimensión correcta no basta cuando la pieza debe deslizar o sellar. También influyen forma, rugosidad, dirección de las marcas de mecanizado, rebabas y limpieza; estos requisitos se coordinan con la función del componente.

Geometrías repetidas en varias caras

Patrones de taladros, ventanas y planos distribuidos exigen conservar la relación entre referencias. El mecanizado multieje y los amarres definidos pueden reducir cambios de posición, según la accesibilidad y la geometría.

Componentes plásticos dimensionalmente sensibles

En polímeros se consideran la expansión térmica, la humedad y las tensiones del semiproducto. Las condiciones de medición y acondicionamiento deben corresponder al uso previsto y a las tolerancias acordadas.

13 / Del plano a la pieza terminada

Proceso de fabricación y control de calidad de componentes CNC

La calidad se construye durante toda la ruta de fabricación. Identificar las características críticas antes del primer corte ayuda a elegir referencias, evitar operaciones incompatibles y planificar la medición en el momento apropiado.

01

Revisión técnica

Confirmación de revisión del dibujo, unidades, material, tolerancias, cantidad y requisitos de acabado.

02

Preparación del material

Selección del semiproducto, identificación del lote, corte y reserva de material para las operaciones previstas.

03

Planificación del mecanizado

Definición de referencias, amarres, herramientas, secuencia y controles de las características críticas.

04

Primera pieza

Comprobación inicial para ajustar el proceso antes de continuar con el lote y registrar los resultados acordados.

05

Control durante la producción

Revisión de desgaste, dimensiones y estabilidad, con frecuencia de inspección adaptada al riesgo de cada característica.

06

Tratamientos y acabados

Aplicación de operaciones posteriores con protección de zonas funcionales y control de sus efectos dimensionales.

07

Inspección final

Verificación de características acordadas, aspecto, roscas y limpieza, con registros dimensionales cuando se soliciten.

08

Identificación y embalaje

Separación por referencia y lote, protección anticorrosiva apropiada y cuidado de aristas, roscas y superficies sensibles.

Ejemplo de ruta para un impulsor mecanizado de cinco ejes

Preparación del material, torneado de desbaste, definición de referencias, mecanizado multieje de canales y álabes, acabado de zonas de montaje y verificación dimensional. El equilibrado, cuando el proyecto lo exige, se especifica y evalúa como operación adicional; no se considera demostrado únicamente por la inspección geométrica.

14 / Cantidades flexibles

Desde una sola pieza mecanizada hasta grandes series

El volumen modifica la forma de preparar el proceso, pero no la necesidad de definir los requisitos. El mecanizado CNC permite fabricar unidades individuales sin un molde de producción, aunque algunas geometrías necesitan utillajes o herramientas específicos.

Pieza única y recambio especial

Fabricación desde una unidad para mantenimiento, sustitución de componentes y necesidades técnicas puntuales. Se priorizan la interpretación del plano y la compatibilidad con el conjunto.

Prototipos funcionales

Piezas para comprobar ajuste, espacio disponible y funcionamiento. Los resultados permiten identificar cambios antes de fijar el diseño para una producción posterior.

Lotes pequeños y medianos

Series para equipos especiales, lanzamientos de producto y consumos periódicos. La programación y los amarres se adaptan al equilibrio entre flexibilidad y repetibilidad.

Grandes series y pedidos repetidos

Planificación de capacidad, control de herramientas, identificación de lotes y mantenimiento de revisiones para el suministro continuado de piezas OEM.

Qué influye en el coste de mecanizado

Material y tamaño del bruto, cantidad de material retirado, tiempo de máquina, número de amarres, herramientas especiales, tolerancias, inspección y tratamientos. Una pieza aparentemente pequeña puede requerir más operaciones que un componente grande de geometría sencilla.

Qué determina el plazo de fabricación

Disponibilidad del material, programación, preparación de útiles, carga de equipos, operaciones externas y controles. La planificación se confirma según el dibujo y el lote, especialmente en aleaciones especiales o piezas con tratamientos y acabados sucesivos.

15 / Preparación técnica del proyecto

Datos necesarios para fabricar piezas CNC según plano

Plano 2D y modelo 3D coherentes

Los archivos deben identificar código, revisión y unidades. Los modelos STEP o IGES ayudan a describir la geometría; los planos PDF, DXF o DWG, según su contenido, deben aclarar las dimensiones funcionales, las tolerancias y los detalles que el modelo no especifica.

Si existe una diferencia entre documentos, se resuelve antes de fabricar. Un modelo tridimensional sin notas no define por sí solo todas las condiciones de aceptación.

Material y estado metalúrgico

Conviene indicar el grado exacto, el estado de suministro, la dureza final y cualquier tratamiento requerido. También debe quedar claro si se permite proponer un material alternativo o si la designación del plano es obligatoria.

La selección considera función, corrosión, temperatura, desgaste y compatibilidad con el acabado, además del coste del semiproducto.

Características críticas e inspección

Diámetros de ajuste, caras de apoyo, referencias, posición de agujeros, rugosidad y roscas deben definirse con suficiente detalle. En perfiles de engranajes o estriados se incluyen los parámetros propios de la geometría.

El plan de control establece qué se mide, con qué criterio y si se requiere informe dimensional, aprobación de primera pieza o inspección completa de características concretas.

Cantidad, acabado y presentación

Se especifican unidades por referencia, necesidades de repetición, tratamiento superficial, color cuando proceda, zonas protegidas, identificación y embalaje.

En componentes que trabajan juntos resulta útil indicar la relación de montaje para analizar las tolerancias acumuladas y evitar requisitos contradictorios entre piezas.

Diseño orientado a una fabricación eficiente

Radios interiores accesibles, profundidades de rosca suficientes, espesores estables y tolerancias concentradas en las zonas funcionales pueden simplificar la fabricación. Cualquier modificación de geometría o requisito se propone para evaluación; el plano acordado sigue siendo la referencia de producción.

16 / Preguntas sobre fabricación a medida

Preguntas frecuentes sobre mecanizado CNC en China

¿Se puede fabricar una sola pieza según plano?

Sí. El servicio admite pedidos desde una pieza para prototipos, repuestos y componentes especiales. El coste unitario depende de la programación, la preparación, el material y las operaciones, además del tiempo de corte.

¿Qué significa mecanizado CNC OEM?

Consiste en fabricar componentes conforme al diseño y los requisitos del cliente para incorporarlos a su equipo o producto. La geometría, el material y las condiciones de aceptación pertenecen al proyecto, y se gestionan por referencia y revisión.

¿Se mecanizan piezas de aluminio, acero, titanio y plástico?

Sí, según el grado y la geometría. Trabajamos con familias metálicas y plásticos técnicos para componentes a medida. Cada combinación de material, espesor, tolerancia y acabado necesita una evaluación de proceso.

¿Cuándo conviene el mecanizado de cinco ejes?

Cuando las superficies, los ángulos o la accesibilidad lo justifican, como en impulsores, álabes y piezas con características en varias orientaciones. No todas las piezas necesitan cinco ejes; el proceso se elige según su geometría y requisitos.

¿Qué precisión puede conseguir una pieza CNC?

Depende de la característica y las condiciones de fabricación. El torneado de precisión puede plantearse con referencias de ±0,01 mm en dimensiones seleccionadas; los valores más exigentes de forma o acabado requieren revisión específica y un método de verificación adecuado.

¿La medición 2D de 2,5 µm garantiza esa tolerancia en toda la pieza?

No. La precisión del equipo es una propiedad del sistema de medición bajo condiciones definidas. La tolerancia de la pieza se establece en el plano y su aceptación requiere considerar el método, la incertidumbre y la característica evaluada.

¿Se pueden incluir tratamientos térmicos y superficiales?

Sí, cuando son compatibles con el material y el uso previsto. Se pueden coordinar operaciones como temple y revenido, cementación, anodizado, niquelado o pasivado, definiendo su secuencia y el estado final de las dimensiones.

¿Se pueden fabricar engranajes, estriados y conjuntos sin fin-corona?

Sí, tras revisar la geometría y la ruta de fabricación. Se necesitan datos como módulo, número de dientes o entradas, ángulos, ajuste, distancia entre centros y requisitos del perfil; el diámetro exterior por sí solo no define el dentado.

¿Se ofrece inspección dimensional del lote?

Se define un plan de inspección según las características y el volumen. Puede incluir primera pieza, controles intermedios, inspección final e informes de dimensiones acordadas. La inspección del 100 % se establece según el alcance solicitado.

¿Es posible pasar de un prototipo a la producción en serie?

Sí. Después de confirmar el diseño se pueden ajustar útiles, herramientas y controles para el volumen requerido. La continuidad exige conservar la revisión válida y registrar cualquier cambio que afecte a geometría, material o proceso.

¿Cómo evaluar un fabricante de piezas CNC en China?

Conviene relacionar la experiencia de proceso con la pieza concreta: materiales, acceso de herramienta, referencias de mecanizado, inspección y acabados. Las cifras de precisión deben interpretarse junto con el tamaño, la geometría y el método de comprobación.

¿Puede desarrollarse una pieza a partir de una muestra?

Sí, mediante medición y reconstrucción del modelo cuando el proyecto lo permite. Antes de fabricar se confirman el material, las superficies desgastadas, las tolerancias funcionales y el plano resultante, porque una muestra no expresa todos los requisitos originales.