Lavorazioni meccaniche di precisione conto terzi in Cina
Componenti OEM lavorati a CNC su disegno in Cina – Servizio di lavorazione CNC su misura
Forniamo componenti meccanici non standard realizzati secondo disegni tecnici, modelli tridimensionali e specifiche del cliente. Il servizio di lavorazione CNC in Cina comprende tornitura, fresatura, lavorazione simultanea a 5 assi, foratura, filettatura, elettroerosione e finitura di metalli e materie plastiche, dal singolo prototipo alla produzione in grandi serie.
La fornitura di particolari OEM su disegno integra valutazione tecnica, pianificazione delle lavorazioni, trattamenti concordati e controllo dimensionale. Gestiamo progetti per costruttori di macchine, produttori di apparecchiature, integratori e uffici tecnici che richiedono componenti CNC personalizzati prodotti in Cina.
Componenti CNC su disegno: prodotti realizzati
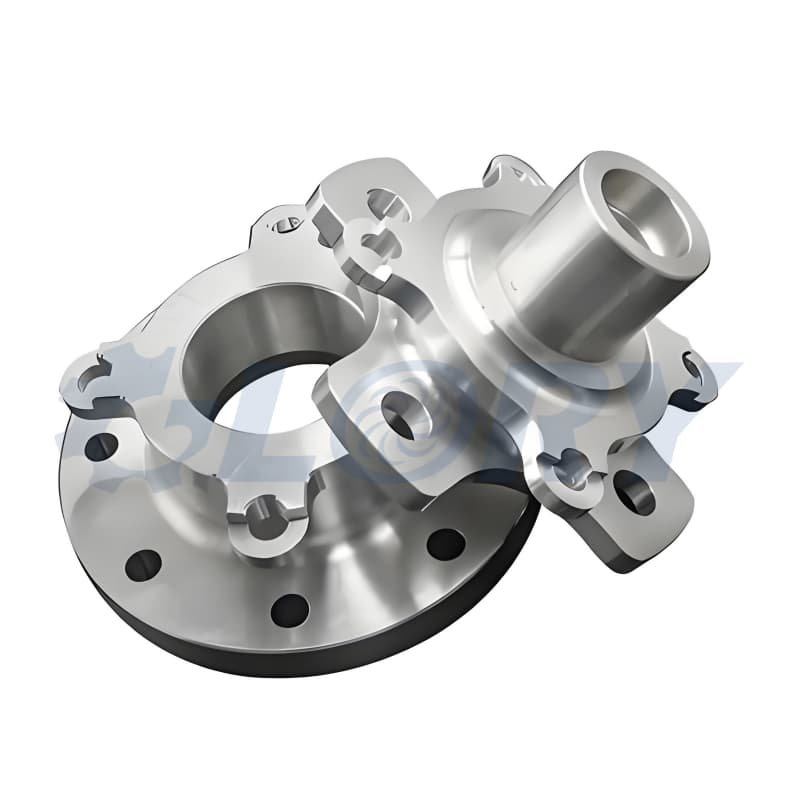
Componente in titanio su disegno
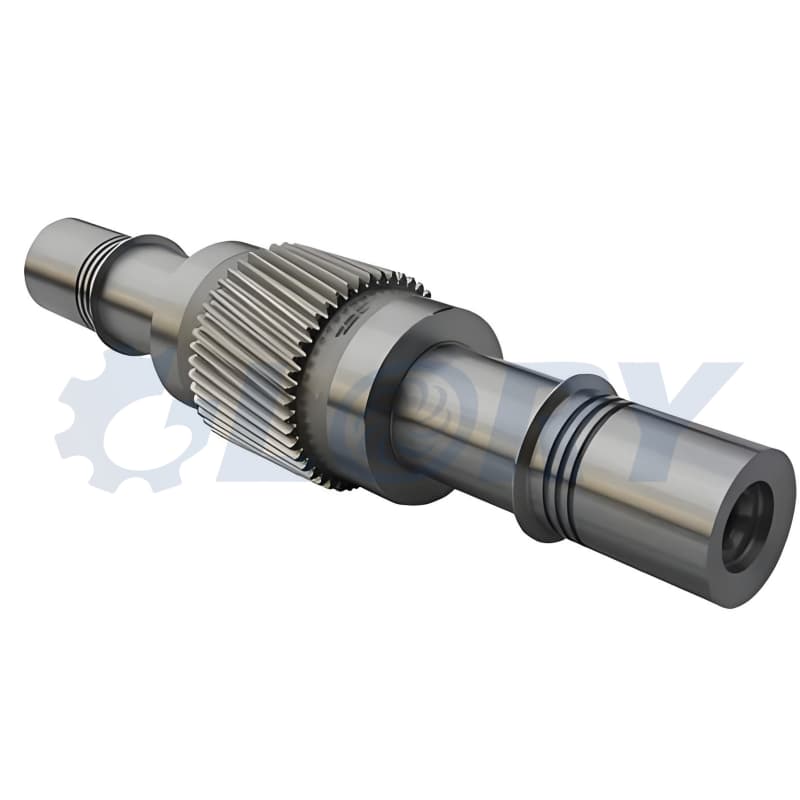
Albero dentato in acciaio
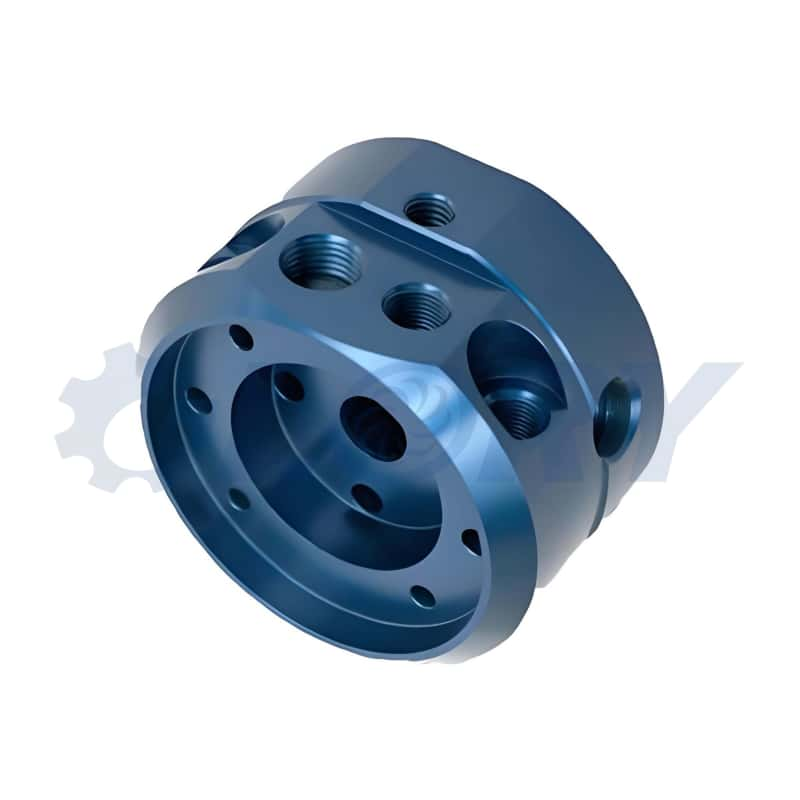
Particolari in alluminio anodizzato
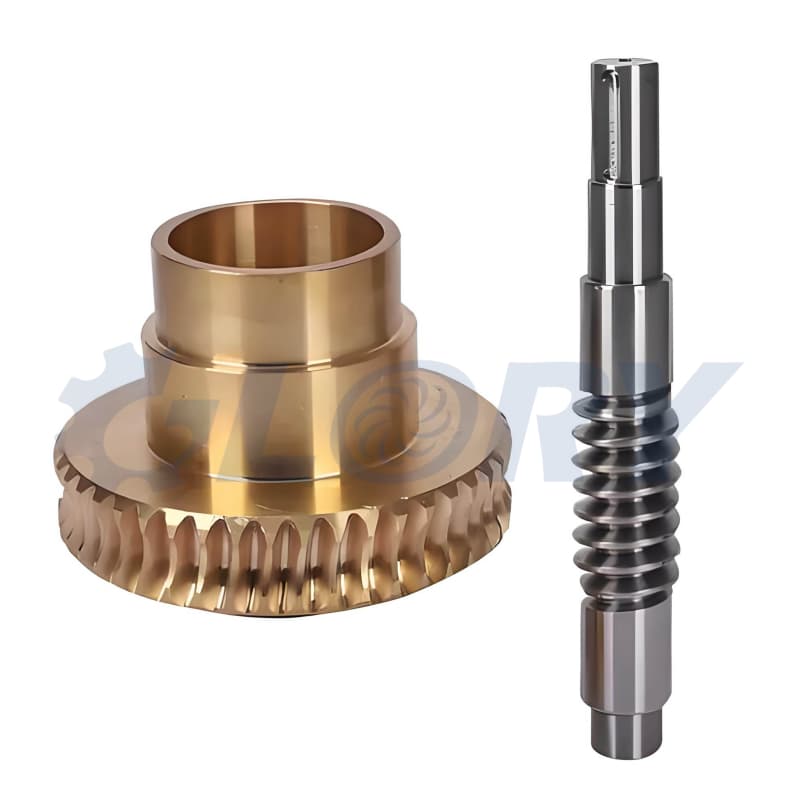
Corona in bronzo e vite senza fine
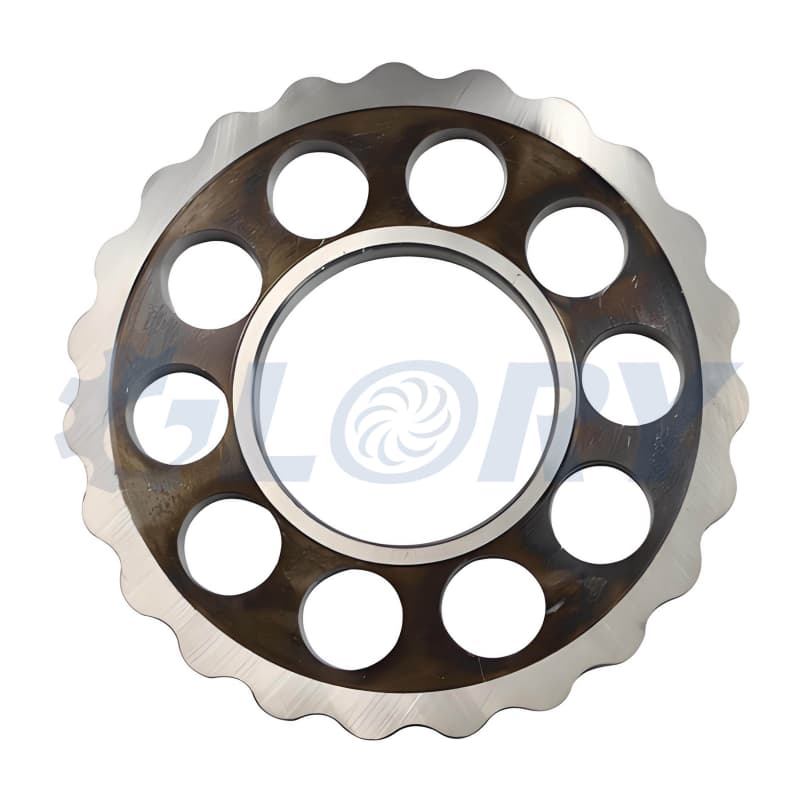
Disco cicloidale per riduttore

Blocco valvole idraulico nichelato
Lavorazioni CNC personalizzate per componenti OEM
Ogni particolare richiede una sequenza produttiva coerente con materiale, geometria, tolleranze e quantità. Le lavorazioni meccaniche conto terzi possono partire da barra, piastra, tubo, grezzo forgiato o grezzo fuso, con operazioni di sgrossatura, stabilizzazione, finitura e controllo definite prima della produzione.
Tornitura CNC di precisione
Produzione di alberi, perni, boccole, manicotti, distanziali, pistoni, raccordi e flange. Le operazioni comprendono tornitura esterna e interna, sfacciatura, alesatura, gole e filettature. Per alberi lunghi o sottili si valutano sostegni, sequenza di presa e parametri di taglio per contenere flessione e vibrazioni.
Fresatura CNC a 3 e 4 assi
Realizzazione di piastre, staffe, supporti, carter, corpi valvola, collettori e componenti prismatici. Tasche, cave, sedi, piani e fori vengono lavorati secondo i riferimenti del disegno. L'indicizzazione del quarto asse permette di raggiungere più lati del pezzo e ridurre i riposizionamenti quando la geometria lo consente.
Fresatura simultanea a 5 assi
Lavorazione di giranti, pale, diffusori, anelli distributori, dischi palettati e superfici tridimensionali. La programmazione CAM considera accessibilità dell'utensile, collisioni, sovrametallo e finitura delle superfici. Una strategia a 5 assi può ridurre le riprese, ma il numero effettivo di piazzamenti dipende dalla forma del componente.
Cicli combinati di tornitura e fresatura
Gestione di particolari che uniscono superfici di rivoluzione e dettagli fresati: alberi con piani, mozzi con cave, raccordi con esagoni e flange con forature eccentriche. La sequenza tra torni e centri di lavoro mantiene riferimenti coerenti tra diametri, facce, cave e fori funzionali.
Foratura, alesatura e filettatura
Esecuzione di fori passanti e ciechi, lamature, svasature, fori trasversali e sedi di accoppiamento. Filetti metrici, in pollici, conici o speciali vengono definiti con designazione, classe, profondità utile e metodo di controllo. Per i collettori si considerano anche sbavatura e pulizia dei canali interni.
Elettroerosione a filo e a tuffo
Lavorazioni complementari per materiali elettricamente conduttivi, compresi acciai temprati e leghe difficili da lavorare. Il taglio a filo permette di ottenere profili passanti, mentre l'elettroerosione a tuffo serve per cavità e dettagli dedicati. Il raggio interno realizzabile dipende dal processo e dall'utensile o elettrodo.
Rettifica e finitura delle superfici
Operazioni di finitura per diametri di accoppiamento, sedi di cuscinetti, piani e superfici di scorrimento. La rettifica viene valutata quando tolleranza, durezza o rugosità richiesta rendono insufficiente la sola tornitura o fresatura. Lucidatura e sbavatura vengono definite senza alterare spigoli funzionali e quote critiche.
Ricostruzione geometrica da campione
Supporto alla digitalizzazione e alla ricostruzione di componenti esistenti mediante misure e scansioni. Prima di produrre ricambi su misura, si distinguono geometria originale, usura e deformazioni del campione. Il modello ricostruito e le quote funzionali devono essere approvati come riferimento per la nuova lavorazione.
Materiali per particolari CNC in metallo e plastica
La scelta del materiale dipende da carichi, temperatura, ambiente, massa, attrito e finitura richiesta. Il grado e lo stato di fornitura vengono definiti sul disegno: una denominazione commerciale generica non basta per stabilire composizione, resistenza e comportamento durante la lavorazione.
| Famiglia | Gradi e varianti | Componenti tipici | Aspetti da definire |
|---|---|---|---|
| Alluminio | 6061, 6063, 6082, 2024, 5052, 7075 | Carter, piastre, staffe leggere, dissipatori, giranti e corpi macchina | Stato metallurgico, spessori, stabilità dimensionale e compatibilità con l'anodizzazione. |
| Acciaio al carbonio | C45, 1045, 1018, 1020 e gradi indicati a disegno | Alberi, perni, distanziali, flange, mozzi e supporti | Durezza, saldabilità, eventuale trattamento e protezione dalla corrosione; i gradi non sono automaticamente equivalenti. |
| Acciaio legato | 4140, 42CrMo4, 40Cr, 8620, 16MnCr5 | Alberi dentati, viti senza fine, ingranaggi e componenti caricati | Scelta tra acciai da bonifica e da cementazione in funzione del progetto. |
| Acciaio automatico | 1215 e altri gradi da tornitura | Raccordi, inserti, dadi speciali e minuteria tornita | Requisiti di resistenza, saldabilità, corrosione e uso finale. |
| Acciaio inossidabile austenitico | 303, 304, 316, 316L | Corpi valvola, raccordi, alberi di pompe e particolari per macchinari | Ambiente di esercizio, lavorabilità, finitura e passivazione richiesta. |
| Acciaio inossidabile speciale | Duplex 2205, 17-4PH, 420 | Alberi, giranti, componenti anticorrosione e particolari resistenti all'usura | Stato di trattamento e proprietà richieste; le tre famiglie hanno comportamenti differenti. |
| Titanio | Grado 2, grado 5 / Ti-6Al-4V e altri gradi su specifica | Staffe, flange, alloggiamenti e componenti leggeri ad alta resistenza | Controllo del calore, rigidità di presa, finitura e integrità delle superfici. |
| Leghe di nichel | Leghe Inconel e Hastelloy secondo la designazione richiesta | Particolari per alte temperature, valvole e attrezzature di processo | Grado esatto, stato del materiale, usura utensile e requisiti termici o chimici. |
| Rame, ottone e bronzo | Rame tecnico, ottoni da lavorazione, bronzi e bronzo all'alluminio | Contatti, raccordi, boccole, corone a vite e parti per applicazioni marine | Conducibilità, attrito, corrosione e compatibilità della lega con l'impiego. |
| Poliossimetilene e poliammide | POM-C, POM-H, PA6, PA66 e varianti caricate | Ingranaggi, rulli, pattini, boccole e componenti di guida | Assorbimento d'umidità, dilatazione, deformazione e condizioni di misura. |
| Polipropilene e polimetilmetacrilato | PP e PMMA | Corpi per fluidi, supporti, distanziali e componenti trasparenti | Rigidità, temperatura, compatibilità chimica e finitura ottica dove richiesta. |
| Poliuretano | PU lavorabile con durezza specificata | Rulli, tamponi, anelli, supporti e particolari antiurto | Durezza, elasticità e stabilità durante il serraggio; fattibilità da valutare sulla formulazione. |
Componenti CNC in alluminio
Un carter fresato in alluminio 6061, una girante in 7075 e una piastra in 5052 hanno esigenze diverse. La scelta considera resistenza, forma del grezzo, lavorabilità e aspetto finale. Il trattamento termico non è applicabile nello stesso modo a tutte le leghe: la 5052 non si indurisce per precipitazione come le leghe trattabili delle serie 6xxx e 7xxx.
Particolari CNC in acciaio e inox
Per alberi e organi di trasmissione si coordinano sgrossatura, trattamento e finitura. Un acciaio da cementazione non sostituisce automaticamente un acciaio da bonifica. Per inox 17-4PH devono essere precisati lo stato iniziale e la condizione finale, mentre per 304 e 316 il controllo del taglio aiuta a limitare incrudimento e bave.
Particolari in titanio e superleghe
Utensili, refrigerazione e parametri vengono scelti per contenere calore e usura. Su pareti sottili e profili complessi si pianificano sovrametalli e sequenze di asportazione. Il costo del componente dipende anche dal volume di materiale rimosso e dal tempo necessario per raggiungere le superfici funzionali.
Componenti CNC in materie plastiche
POM, PA, PP, PMMA e PU richiedono prese adatte e criteri dimensionali compatibili con il materiale. Temperatura, umidità e rilascio delle tensioni possono modificare le dimensioni. Per boccole, ingranaggi e guide è quindi utile indicare condizioni di esercizio e gioco funzionale, oltre alla quota nominale.
Particolari meccanici su misura per funzione e applicazione
La produzione CNC OEM comprende componenti singoli e famiglie di particolari destinati allo stesso gruppo macchina. Forma, materiale, accoppiamenti e finiture vengono adattati al disegno del cliente, anche per ricambi non standard e piccoli lotti di componenti speciali.
Alberi e perni
Alberi di trasmissione in acciaio, alberi cavi torniti, alberi eccentrici, alberi a sezione quadra, alberi lunghi, perni di centraggio e mandrini di precisione.
Alberi e manicotti scanalati
Alberi scanalati a evolvente, scanalature a fianchi paralleli, alberi di guida, mozzi scanalati e manicotti femmina per collegamenti scorrevoli o trasmissione di coppia.
Ingranaggi e riduttori
Alberi dentati per riduttori, ruote dentate, pignoni, cremagliere, dischi cicloidali, corone in bronzo e viti senza fine a uno o più principi.
Boccole e supporti
Boccole in bronzo, boccole flangiate, manicotti in acciaio, distanziali in alluminio, anelli di appoggio, sedi per cuscinetti e supporti con fori di precisione.
Particolari idraulici
Blocchi valvole, collettori, cursori, camicie, pistoni, steli, raccordi filettati e componenti con canali incrociati per circuiti oleodinamici.
Componenti per pompe
Giranti in acciaio inossidabile, alberi pompa, corpi pompa, coperchi, anelli di usura, bussole e flange per sistemi di movimentazione dei fluidi.
Giranti e turbomacchine
Giranti di compressori in alluminio, diffusori, pale assiali, palette statoriche, anelli distributori e dischi palettati con superfici lavorate a 5 assi.
Carter e alloggiamenti
Carter fresati in alluminio, corpi cilindrici, alloggiamenti per sensori, custodie per strumenti, corpi motore e involucri con sedi, tasche e filettature.
Piastre, staffe e attrezzature
Piastre di montaggio, staffe leggere, morsetti, supporti per robot, basi di posizionamento, attrezzature di assemblaggio e maschere di lavorazione.
Componenti elettrici e termici
Dissipatori in alluminio, contatti in rame, distanziali isolanti, supporti per schede, piastre di raffreddamento e componenti per involucri elettronici.
Raccordi e parti filettate
Raccordi in ottone, adattatori in inox, tubi filettati, dadi di regolazione, ghiere, inserti, tappi e collegamenti con filettature speciali su disegno.
Particolari plastici funzionali
Ingranaggi in POM, rulli in PA, boccole in tecnopolimero, particolari in PP, flange plastiche, guide di scorrimento e supporti in PU lavorabile.
Precisione dimensionale, tolleranze geometriche e rugosità
La precisione di un componente CNC si valuta rispetto alle sue superfici funzionali. Diametro, posizione dei fori, planarità, coassialità e rugosità descrivono requisiti differenti. I valori seguenti sono riferimenti per lavorazioni selezionate e devono essere confermati dopo l'esame di disegno, materiale, dimensioni, trattamento e metodo di misura.
| Caratteristica | Valore di riferimento | Applicazione e condizioni |
|---|---|---|
| Quote tornite selezionate | ±0,01 mm | Diametri e lunghezze funzionali, secondo rigidità, materiale e rapporto tra lunghezza e diametro. |
| Quote fresate e interassi | Secondo disegno | Definizione della tolleranza per ciascuna quota critica; nessun valore unico per tutte le geometrie. |
| Posizione | 0,03 mm | Posizione di fori o elementi rispetto ai riferimenti geometrici indicati. |
| Parallelismo | 0,005 mm | Superfici selezionate, con estensione e riferimento chiaramente definiti. |
| Coassialità | 0,005 mm | Assi di diametri funzionali, con strategia di presa e verifica adeguate. |
| Perpendicolarità | 0,01 mm | Rapporto tra facce, assi e piani di riferimento del componente. |
| Oscillazione totale | 0,01 mm | Superfici rotanti valutate rispetto all'asse di riferimento specificato. |
| Simmetria | 0,01 mm | Elementi simmetrici quando tale requisito è espressamente riportato a disegno. |
| Planarità | Fino a 0,002 mm su superfici selezionate | Obiettivo subordinato a dimensione del piano, materiale, stabilità, finitura e capacità di misura. |
| Cilindricità | 0,01 mm | Forma di superfici cilindriche funzionali, verificata con un metodo adeguato. |
| Rugosità superficiale | Fino a Ra 0,2 µm su superfici selezionate | Con finitura idonea al materiale e accessibilità della superficie; non è una finitura generale del pezzo. |
| Accoppiamenti di fori e alberi | Classi H7, h6, g6 o altre su disegno | I limiti dimensionali dipendono da diametro nominale e classe richiesta. |
Quote critiche e quote generali
Una sede per cuscinetto può richiedere un controllo diverso da una superficie esterna non funzionale. Distinguere quote di accoppiamento, quote di montaggio e quote generali permette di concentrare finitura e verifica dove servono, mantenendo un rapporto equilibrato tra precisione e costo.
Geometria dopo il trattamento
Tempra, distensione e rivestimenti possono cambiare forma o dimensione. Il ciclo stabilisce quali caratteristiche controllare prima e dopo tali operazioni e quali superfici richiedono una finitura successiva. Per sedi rivestite devono essere definiti spessore e dimensione finale richiesta.
Rugosità e funzione della superficie
Superfici di tenuta, scorrimento e accoppiamento richiedono indicazioni specifiche. Il valore Ra va associato alla superficie interessata e, quando necessario, a direzione dei segni, metodo di misura e altri parametri. Una lucidatura estetica non sostituisce automaticamente una finitura funzionale controllata.
Misurazione coerente con la tolleranza
Il metodo di verifica viene scelto in relazione alla caratteristica e all'incertezza di misura. Requisiti di pochi micrometri possono richiedere metrologia dedicata. Una capacità dichiarata per una lavorazione non implica che lo stesso strumento sia adatto a controllare ogni sua caratteristica.
Macchine utensili e attrezzature per la produzione CNC in Cina
Le risorse produttive comprendono torni CNC, centri di fresatura e lavorazione a 5 assi, attrezzature per foratura e maschiatura, elettroerosione e strumenti di misura. La macchina viene selezionata in funzione del pezzo: corsa utile, rigidità, accesso alle superfici e sistema di serraggio incidono sul risultato quanto il numero di assi.
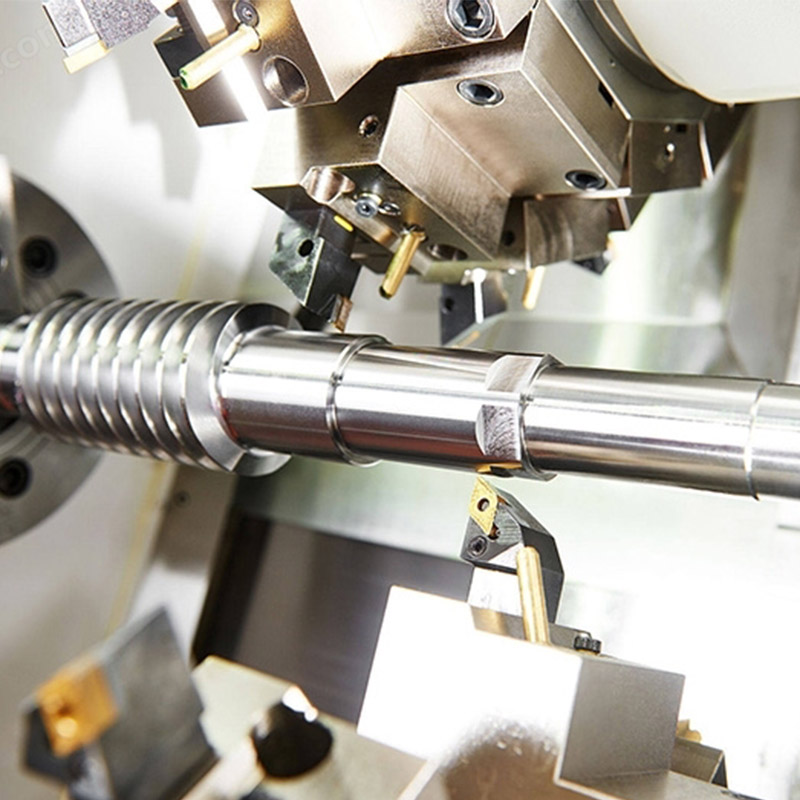
Torni CNC per particolari di rivoluzione
Torni a banco inclinato e torni automatici per tornitura esterna, interna e filettatura. Utensili e attrezzaggio sono scelti in base a forma, materiale e quantità.

Centri di lavoro a 5 assi
Lavorazione di superfici sagomate, giranti e particolari con più orientamenti. Simulazione CAM e controllo delle collisioni supportano la definizione del ciclo.
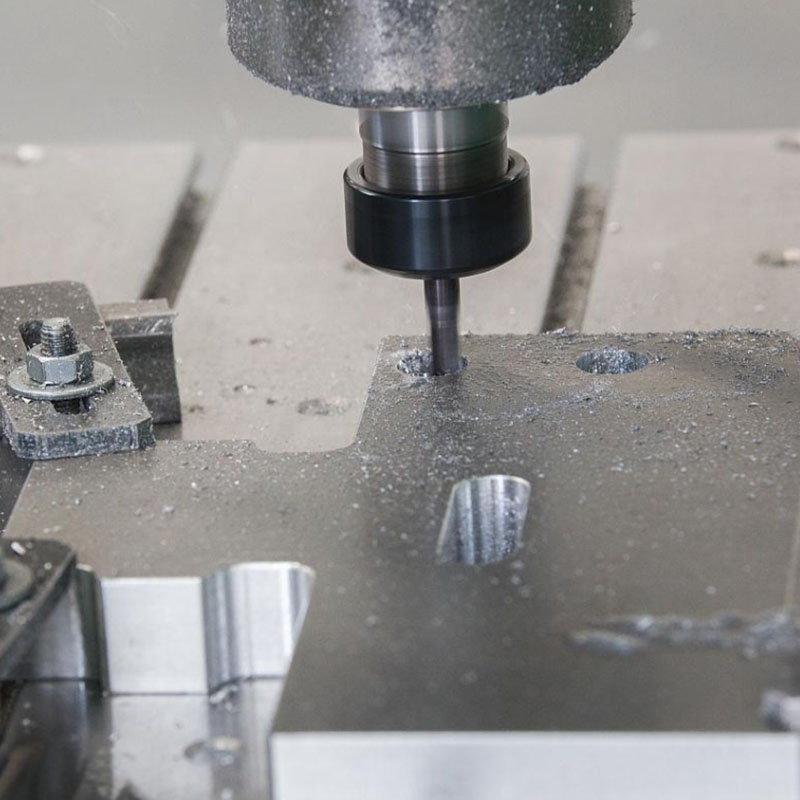
Foratura e maschiatura
Operazioni per fori di fissaggio, collegamenti filettati, lamature e svasature, integrate nel ciclo di lavorazione e verificate secondo le specifiche.
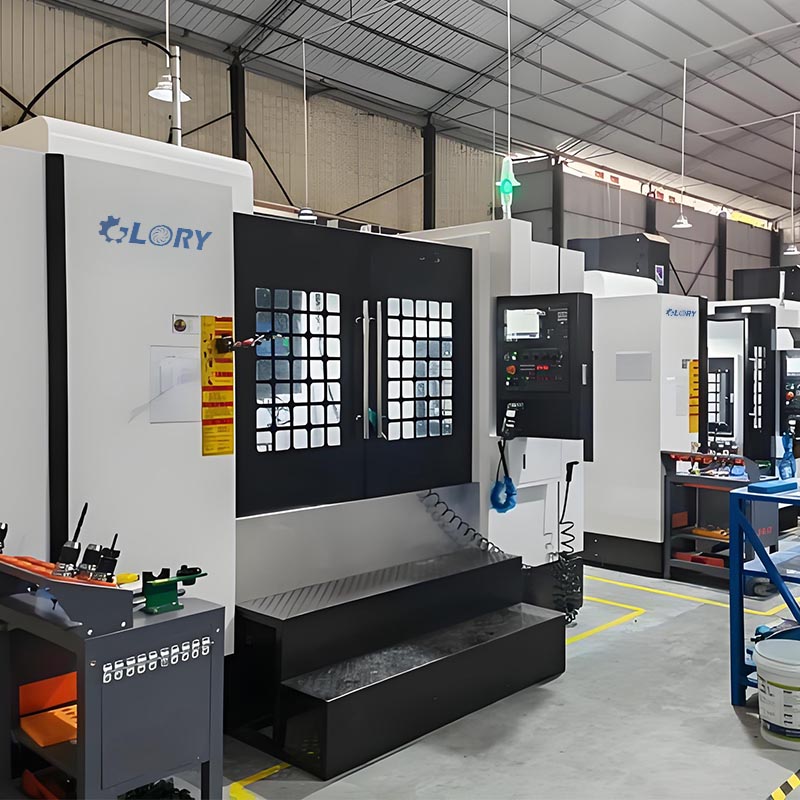
Reparto e organizzazione produttiva
Pianificazione di piazzamenti, utensili, flusso dei pezzi e controlli intermedi per gestire prototipi, lotti ripetuti e componenti con più lavorazioni.

Misura tridimensionale a coordinate
Impiego di macchina di misura a coordinate, anche per verificare elementi geometrici e superfici accessibili. Il programma di controllo segue i riferimenti del disegno.
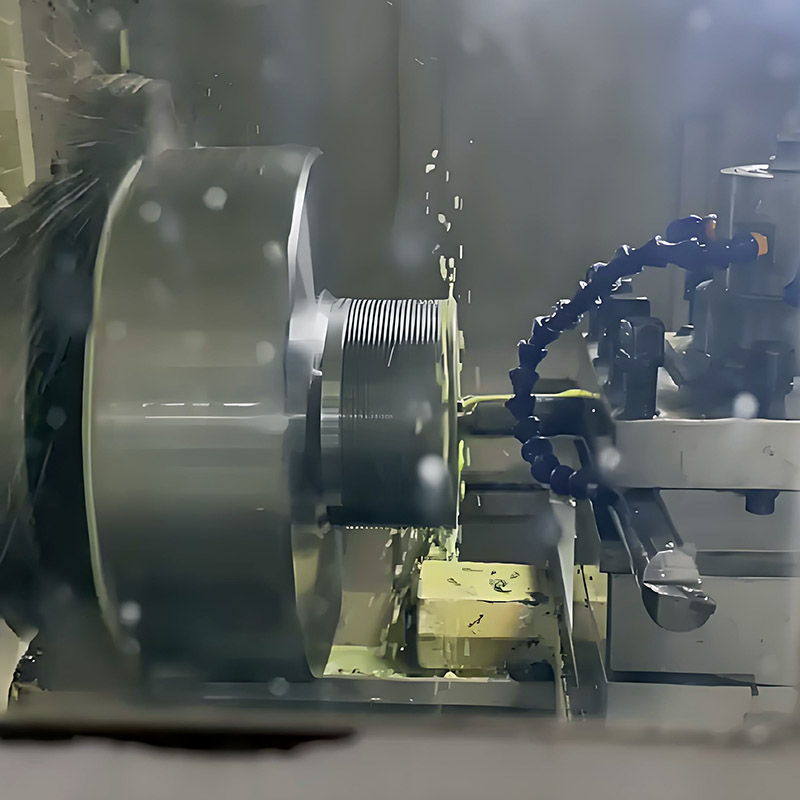
Lavorazione e controllo del processo
Gestione di utensili, refrigerazione e misure durante le fasi produttive, con attenzione a usura, stabilità di presa e ripetibilità delle quote.
Controllo qualità dei componenti lavorati CNC
Il controllo dimensionale accompagna la produzione dal primo pezzo alle verifiche finali. Disegno aggiornato, identificazione delle caratteristiche critiche e registrazione dei risultati permettono di valutare la conformità del particolare alle specifiche concordate.

Misurazione digitale con proiettore ottico 2D
Il sistema di proiezione e misura digitale 2D viene utilizzato per controllare profili accessibili, bordi, distanze, raggi e angoli nel piano di misura. È utile per particolari sagomati e dettagli per i quali il controllo ottico è più adatto del contatto diretto.
La precisione indicata per il sistema di misura 2D è di 2,5 µm, pari a 0,0025 mm. Questo dato descrive la prestazione dello strumento nelle condizioni previste e non costituisce una tolleranza di lavorazione applicabile a tutti i pezzi.
Campo di misura, illuminazione, messa a fuoco, temperatura e posizionamento del pezzo influenzano il risultato. Per requisiti molto stretti, come una planarità di 0,002 mm, deve essere individuato un metodo con incertezza adeguata alla verifica richiesta.
Controllo del materiale iniziale
Verifica di identificazione, grado, stato e dimensioni del grezzo rispetto alla specifica di acquisto. Per progetti con requisiti particolari, vengono definiti anche i dati di lotto e le informazioni da conservare durante il ciclo.
Verifica del primo pezzo
Controllo delle quote essenziali prima di proseguire con il lotto. Eventuali correzioni di utensile, programma o attrezzaggio vengono gestite sul ciclo approvato, tenendo conto degli effetti sulle caratteristiche correlate.
Misure intermedie
Misurazioni tra sgrossatura, finitura e trattamenti per intercettare scostamenti prima delle operazioni successive. La frequenza viene definita secondo quantità, criticità, usura degli utensili e stabilità del processo.
Verifica tridimensionale e scansione
Macchina di misura a coordinate e scansione a luce blu possono supportare il controllo di geometrie complesse. Il confronto tra superficie reale e modello richiede un allineamento coerente con i riferimenti funzionali del componente.
Superfici, filetti e pulizia
Controlli mirati su finitura, spigoli, bave e caratteristiche filettate. Per cavità e canali interni si concordano criteri di pulizia e accessibilità. Prove di tenuta, durezza o bilanciatura, quando necessarie, devono essere definite separatamente.
Registrazioni e controllo al 100%
Rapporti dimensionali e registrazioni delle quote concordate possono accompagnare la fornitura. Il controllo al 100% è disponibile su richiesta per le caratteristiche definite nel piano di verifica, distinguendolo dal controllo a campione del lotto.
Trattamenti termici dei componenti meccanici su disegno
Il trattamento termico viene pianificato insieme alla lavorazione, non aggiunto soltanto alla fine. Stato del grezzo, durezza richiesta, profondità dello strato e rischio di deformazione determinano la sequenza produttiva e gli eventuali sovrametalli per la finitura.
| Trattamento | Funzione | Impieghi e dati necessari |
|---|---|---|
| Ricottura | Modificare struttura e durezza per favorire lavorabilità o successive operazioni. | Grezzi e componenti per i quali il ciclo richiede uno stato più facilmente lavorabile. |
| Distensione | Ridurre tensioni residue che possono contribuire a deformazioni successive. | Piastre, carter e particolari con forte asportazione; ciclo compatibile con la lega. |
| Normalizzazione | Ottenere una struttura appropriata negli acciai adatti a questo trattamento. | Grezzi e componenti in acciaio, con condizioni e requisiti finali specificati. |
| Bonifica: tempra e rinvenimento | Regolare il rapporto tra resistenza, durezza e tenacità. | Alberi e parti caricate in acciai idonei, come 4140 o 42CrMo4; durezza finale da definire. |
| Cementazione, tempra e rinvenimento | Ottenere uno strato superficiale duro su acciai adatti alla cementazione. | Ingranaggi, alberi dentati e scanalati; indicare profondità efficace e durezza richiesta. |
| Nitrurazione | Migliorare la resistenza superficiale all'usura su materiali compatibili. | Alberi, perni e parti di scorrimento; definire materiale, strato e superfici interessate. |
| Tempra a induzione | Indurire zone selezionate di componenti in acciaio idoneo. | Perni, sedi e superfici di usura; specificare zone, profondità e durezza. |
| Solubilizzazione e invecchiamento | Ottenere le proprietà previste nelle leghe indurenti per precipitazione. | Leghe di alluminio trattabili e inox 17-4PH con cicli distinti, secondo la condizione finale richiesta. |
Per componenti temprati o cementati può essere necessaria una rettifica successiva. Le superfici da proteggere, la durezza del nucleo e le quote da rispettare dopo il trattamento devono essere indicate prima della produzione.
Finiture e trattamenti superficiali per particolari CNC
Le finiture possono rispondere a esigenze di corrosione, usura, aspetto o identificazione. Ogni trattamento deve essere compatibile con il substrato e con la funzione del pezzo. Spessore, mascherature e quote finali sono particolarmente importanti per filetti, sedi, piani di tenuta e accoppiamenti.
| Finitura | Materiali e utilizzo | Elementi da specificare |
|---|---|---|
| Anodizzazione naturale o colorata | Leghe di alluminio compatibili; carter, staffe, piastre e involucri. | Colore, spessore, superfici estetiche e zone da mascherare. |
| Anodizzazione dura | Alluminio per superfici con requisiti di usura o isolamento. | Spessore, variazione dimensionale, rugosità e limiti dell'accoppiamento finale. |
| Sabbiatura o microsabbiatura | Uniformazione dell'aspetto di superfici metalliche compatibili. | Mezzo abrasivo, tessitura, pulizia e protezione delle superfici funzionali. |
| Spazzolatura e satinatura | Alluminio e inox per pannelli, involucri e particolari a vista. | Direzione della finitura, uniformità e aree interessate. |
| Lucidatura meccanica | Superfici metalliche con requisiti estetici o di finitura dedicata. | Rugosità, limiti di asportazione e conservazione di spigoli e profili. |
| Passivazione | Acciai inossidabili; trattamento della superficie dopo lavorazione e pulizia. | Grado dell'inox, procedura, condizioni superficiali e criteri di accettazione. |
| Nichelatura | Componenti metallici con rivestimento protettivo o funzionale. | Tipo di nichelatura, spessore, uniformità, adesione e mascherature. |
| Zincatura | Particolari in acciaio che richiedono protezione dalla corrosione. | Spessore, finitura finale e gestione dell'infragilimento quando pertinente al materiale. |
| Brunitura | Acciai compatibili per un aspetto scuro e protezione associata a oliatura. | Aspetto, protezione aggiuntiva e ambiente d'impiego; non equivale a un rivestimento spesso. |
| Verniciatura liquida o a polvere | Carter, supporti, piastre e involucri. | Colore, spessore, preparazione, resistenza richiesta e aree prive di vernice. |
| Rivestimenti PVD | Substrati compatibili con esigenze decorative o funzionali specifiche. | Tipo di rivestimento, temperatura di processo, adesione e preparazione della superficie. |
| Marcatura laser | Identificazione di componenti metallici e di alcune materie plastiche. | Codice, posizione, dimensioni e compatibilità con la funzione del pezzo. |
Superfici estetiche e superfici funzionali
Un carter anodizzato può richiedere uniformità visiva sulle facce esterne e quote precise sulle sedi interne. Separare queste esigenze permette di definire mascherature, controlli e criteri di accettazione senza applicare lo stesso requisito a ogni superficie.
Controllo dimensionale dopo il rivestimento
Il trattamento può influire su diametri, filetti e giochi di assemblaggio. Il disegno deve chiarire se le quote valgono prima o dopo il rivestimento. Per campiture colorate e aspetti particolari può essere utile un campione approvato prima del lotto.
Valutazione del disegno per una lavorazione CNC efficiente
L'analisi preventiva della producibilità aiuta a individuare gli elementi che incidono su tempi, costo e rischio dimensionale. Le eventuali modifiche a geometria, materiale o tolleranze vengono proposte per approvazione: il disegno del cliente rimane il riferimento della fornitura.
Raggi interni e accessibilità
Gli spigoli interni devono essere compatibili con il raggio dell'utensile. Tasche profonde e strette possono richiedere utensili lunghi, passate ridotte o un processo complementare. Specificare dove uno spigolo vivo è realmente necessario permette di scegliere il ciclo più adatto.
Pareti sottili e deformazione
La deformazione dipende da materiale, spessore, geometria e serraggio. Per carter leggeri, pale e giranti si valutano appoggi, sovrametalli uniformi e sequenze progressive, controllando il pezzo anche dopo il rilascio dalle attrezzature.
Alberi lunghi e superfici concentriche
Rapporto tra lunghezza e diametro, posizioni di appoggio e riferimenti di ripresa influiscono sulla rettilineità e sull'oscillazione. Lunette, contropunte e finiture successive vengono considerate quando forma e requisiti del componente lo richiedono.
Fori profondi e canali interni
Profondità, diametro e intersezioni determinano accesso dell'utensile, evacuazione del truciolo e possibilità di sbavatura. Nei blocchi idraulici occorre definire anche eventuali tappi, superfici di tenuta e modalità di pulizia delle cavità.
Dentature e scanalature
Modulo, numero di denti, angolo di pressione, elica, classe di precisione e accoppiamento devono essere coerenti. Per coppie vite-corona si verificano inoltre numero di principi, rapporto, interasse e geometria coniugata, prima di scegliere il ciclo di dentatura.
Filetti e fondi ciechi
La profondità utile del filetto va distinta dalla profondità totale del foro. Sono necessari spazio per utensile, scarico e gestione del truciolo. Nei filetti conici o speciali devono essere chiariti designazione, riferimento di misura e requisiti di tenuta.
Riferimenti e tolleranze funzionali
Un sistema di riferimenti coerente facilita lavorazione e controllo. Applicare tolleranze molto strette a superfici non funzionali aumenta il costo senza necessariamente migliorare l'assemblaggio. Le quote critiche vengono quindi identificate in relazione alla funzione del componente.
Forma del grezzo e quantità
Barra, piastra, tubo, fusione o forgiato comportano percorsi produttivi differenti. Per lotti ripetuti può essere utile valutare un grezzo più vicino alla forma finale, confrontando costo iniziale, sovrametallo, stabilità e tempi di approvvigionamento.
Produzione OEM in Cina: dal pezzo singolo alle grandi serie
La fornitura può iniziare da un solo componente e svilupparsi in lotti ripetuti. Il servizio combina gestione tecnica e commerciale con produzione presso officine e fabbriche di lavorazione CNC in Cina, coordinando disegni, revisioni, trattamenti e controlli lungo il percorso di realizzazione.
Pezzo singolo e ricambio speciale
Realizzazione di componenti non standard, ricambi fuori catalogo e particolari per manutenzione. La priorità è comprendere la funzione del pezzo e riprodurre correttamente accoppiamenti, materiale e dettagli critici, anche quando la quantità richiesta è di una sola unità.
Prototipi e preserie
Componenti per prove dimensionali, verifiche di montaggio e sviluppo di prodotto. Le revisioni del disegno vengono gestite prima delle lavorazioni successive. Una preserie permette di verificare geometria, finitura e ripetibilità del ciclo prima di aumentare la quantità.
Piccole e medie serie
Lotti destinati a macchine speciali, apparecchiature e famiglie di prodotti. Attrezzaggi dedicati, programmi riutilizzabili e criteri di controllo coerenti aiutano a gestire ripetizioni e varianti, mantenendo la distinzione tra codici e revisioni.
Grandi serie e forniture ricorrenti
Valutazione di alimentazione del materiale, durata utensili, tempi ciclo e controlli di processo. Il passaggio a volumi elevati richiede la conferma di capacità, disponibilità del grezzo e piano delle consegne per il componente specifico.
Tempi e costo unitario dipendono da materiale, quantità, complessità, tolleranze, attrezzaggio e trattamenti. Una geometria stabile e un programma di fabbisogni definito aiutano a pianificare le forniture, mentre urgenze e variazioni tecniche richiedono una nuova verifica del ciclo.
Dal disegno tecnico al componente lavorato e controllato
Analisi delle specifiche
Esame di modello, disegno, materiale, quantità e caratteristiche critiche. Chiarimento di eventuali differenze tra dati tridimensionali e annotazioni bidimensionali.
Pianificazione del ciclo
Scelta del grezzo, delle operazioni, dei riferimenti e delle attrezzature. Definizione delle fasi esterne, dei sovrametalli e dei controlli.
Preparazione e programmazione
Taglio del materiale, preparazione delle prese, programmazione CAM e simulazione dove necessaria. Verifica degli utensili e degli accessi alle superfici.
Sgrossatura e lavorazioni intermedie
Asportazione progressiva del materiale, con attenzione a tensioni, rigidità e deformazione. Eventuale distensione o trattamento intermedio secondo il ciclo.
Finitura delle quote
Tornitura, fresatura, elettroerosione o rettifica delle caratteristiche finali. Controlli mirati su riferimenti, accoppiamenti e superfici funzionali.
Trattamenti e pulizia
Esecuzione delle finiture concordate, sbavatura e pulizia. La posizione dei trattamenti nel ciclo varia in base al materiale e ai requisiti dimensionali.
Verifica finale
Controllo delle caratteristiche previste e registrazione dei risultati richiesti. Verifica di aspetto, quantità, identificazione e revisione del componente.
Protezione e imballaggio
Protezione di filetti, superfici lavorate e spigoli delicati. Separazione dei componenti e identificazione dei lotti secondo le esigenze di movimentazione.
Settori di impiego dei componenti CNC prodotti in Cina
Le stesse tecnologie di lavorazione possono servire settori diversi, ma requisiti e criteri di accettazione cambiano con l'applicazione. Carichi, ambiente, durata prevista e interfacce di montaggio devono essere definiti per il singolo progetto.
Automazione e robotica
Supporti di sensori, flange robot, piastre di fissaggio, alberi di guida e attrezzature. Attenzione a interassi, peso, ripetibilità di montaggio e ingombri.
Macchine industriali
Alberi, camme, rulli, boccole, distanziali e carter per macchine automatiche e impianti. Requisiti legati a carico, usura, manutenzione e intercambiabilità.
Riduttori e trasmissioni
Alberi dentati, componenti scanalati, dischi cicloidali e coppie vite-corona. Verifica di geometria coniugata, giochi, durezza e riferimenti di rotazione.
Oleodinamica e pneumatica
Collettori, cursori, camicie, corpi valvola, steli e raccordi. Attenzione a sedi di tenuta, filetti, pulizia dei passaggi e requisiti di prova.
Pompe e trattamento dei fluidi
Giranti, alberi, coperchi, corpi pompa e anelli. Scelta della lega secondo fluido, temperatura e usura, con finiture coerenti sulle superfici di accoppiamento.
Compressori e turbomacchine
Giranti fresate a 5 assi, diffusori, anelli distributori e pale. Definizione di profilo, spessori, finitura e controlli geometrici; eventuale bilanciatura su specifica.
Aerospazio e velivoli senza pilota
Staffe leggere, alloggiamenti, supporti e componenti sperimentali in alluminio o titanio. Realizzazione secondo il disegno e i requisiti specifici del programma.
Automotive e banchi prova
Adattatori, supporti, componenti di trasmissione, carter e attrezzature di collaudo. Gestione di prototipi e preserie con revisioni tecniche definite.
Navale e applicazioni marine
Alberi, boccole, flange, particolari in bronzo e componenti in inox. Valutazione di ambiente corrosivo, carico, coppie di materiali e protezione delle superfici.
Energia e impianti di processo
Corpi valvola, raccordi, supporti e componenti resistenti al calore. Materiale e finitura vengono scelti in base alle condizioni operative dichiarate.
Elettronica e strumentazione
Dissipatori, involucri in alluminio, contatti in rame e supporti di precisione. Requisiti di montaggio, dissipazione termica, isolamento e aspetto superficiale.
Ricerca e apparecchiature speciali
Particolari per strumenti scientifici, attrezzature diagnostiche e macchinari alimentari. Materiali, pulibilità e condizioni d'uso vengono valutati per il progetto specifico.
Specifiche tecniche per componenti OEM su disegno
Una documentazione chiara permette di confrontare offerte e risultati sulla stessa base tecnica. Il modello 3D descrive la geometria, mentre il disegno 2D definisce quote, tolleranze, riferimenti e requisiti che potrebbero non essere contenuti nel modello.
Disegno, modello e revisione
Disegni PDF o DWG/DXF e modelli STEP o IGES, con unità, codice del pezzo e revisione. Eventuali differenze tra file devono essere risolte prima della produzione.
Materiale e stato di fornitura
Grado completo, forma del grezzo e condizione richiesta. Le alternative devono essere approvate esplicitamente; una somiglianza di nome non dimostra equivalenza tecnica.
Quantità e ripetizioni previste
Numero di pezzi per campione e lotto, eventuali varianti e fabbisogni ricorrenti. Questi dati aiutano a valutare attrezzaggio, percorso produttivo e organizzazione delle consegne.
Tolleranze e riferimenti
Quote funzionali, accoppiamenti, tolleranze geometriche e riferimenti di misura. Le caratteristiche critiche devono essere riconoscibili e associate a criteri di accettazione definiti.
Trattamenti e superfici
Durezza, profondità dello strato, rugosità, rivestimento, colore e mascherature. Specificare se le quote finali si riferiscono al pezzo prima o dopo il trattamento.
Controlli e protezione
Quote da registrare, campionamento o controllo al 100%, eventuali prove funzionali e requisiti di imballaggio. Superfici delicate e canali interni richiedono indicazioni dedicate.
Domande frequenti sulle lavorazioni CNC su disegno in Cina
È possibile ordinare un solo pezzo CNC?
Sì, la fornitura può partire da un singolo pezzo per prototipazione, manutenzione o verifica di montaggio. Programmazione e attrezzaggio incidono maggiormente sul costo unitario di quantità ridotte, mentre l'aumento del lotto può distribuire tali costi su più componenti.
Quali componenti OEM possono essere realizzati su disegno?
Alberi, boccole, flange, carter, piastre, staffe, raccordi, corpi valvola, giranti, parti scanalate e altri particolari non standard. La fattibilità viene verificata considerando geometria, dimensioni, materiale, accessibilità degli utensili e requisiti di controllo.
Come valutare un produttore di componenti CNC in Cina?
Occorre confrontare capacità di lavorazione, gestione dei disegni, attrezzature, metodi di controllo e chiarezza delle specifiche. È utile verificare quali operazioni vengono eseguite nel reparto produttivo e quali richiedono forniture complementari, definendo responsabilità e criteri di accettazione.
Qual è la differenza tra tornitura e fresatura CNC?
Nella tornitura il pezzo ruota per ottenere principalmente geometrie di rivoluzione. Nella fresatura è l'utensile rotante a realizzare piani, tasche e profili. Molti componenti, come alberi con cave e flange forate, richiedono entrambe le tecnologie.
Quando serve la lavorazione CNC a 5 assi?
Quando la geometria richiede orientamenti complessi, accesso su più lati o superfici sagomate, come nel caso di giranti e pale. Non tutti i particolari traggono lo stesso vantaggio da questo processo: la scelta deriva da forma, tolleranze, tempi e attrezzaggio.
Si possono lavorare acciaio temprato, titanio e leghe di nichel?
Questi materiali possono essere valutati con utensili, parametri e processi appropriati. Durezza, grado, quantità di materiale da rimuovere e finitura richiesta incidono sulla fattibilità. Per alcuni dettagli possono essere necessarie rettifica o elettroerosione.
Quali tolleranze sono disponibili per i particolari CNC?
Le tolleranze vengono concordate per ciascuna caratteristica. I riferimenti riportati nella tabella di precisione non sono applicabili automaticamente a ogni pezzo. Materiale, dimensione, rapporto tra lunghezza e diametro, trattamento e metodo di misura influiscono sul risultato.
La misura 2D a 2,5 µm equivale alla precisione del pezzo?
No. La precisione indicata per il sistema di misura descrive una prestazione dello strumento, mentre la tolleranza del pezzo è un requisito di progetto. La verifica deve considerare anche incertezza, geometria, condizioni ambientali e modalità di posizionamento.
È possibile ricevere componenti già trattati e finiti?
Sì, possono essere coordinati trattamenti termici e finiture compatibili con il materiale e il progetto. Durezza, spessori, colore, mascherature e quote dopo il trattamento devono essere definiti prima di confermare il ciclo produttivo.
Come si gestiscono ingranaggi, scanalature e coppie vite-corona?
Occorrono parametri completi della dentatura e dell'accoppiamento. Modulo, denti, angoli, principi della vite, interasse e giochi devono essere coerenti. Il processo viene scelto in funzione di geometria, quantità, materiale e precisione richiesta.
È disponibile un controllo dimensionale al 100%?
Sì, può essere previsto sulle caratteristiche concordate, con registrazioni definite nel piano di controllo. Deve essere chiarito quali quote vengono misurate su ogni pezzo e quali verifiche, se presenti, seguono invece un criterio di campionamento.
Da cosa dipende il costo della lavorazione CNC in Cina?
Materiale, volume del grezzo, tempi macchina, numero di piazzamenti, utensili, quantità, tolleranze, trattamenti e controlli. Un disegno completo e la distinzione tra requisiti funzionali ed estetici permettono una valutazione più precisa del costo della fornitura.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
