Нестандартные детали · Изготовление в Китае · По документации заказчика
Изготовление ОЕМ-деталей на станках с ЧПУ по чертежам в Китае — механическая обработка на заказ
Организуем изготовление и поставку нестандартных металлических и пластиковых деталей по чертежам, трёхмерным моделям и согласованным техническим требованиям. Токарная обработка, фрезерование, пятиосевая обработка, электроэрозионные операции, термообработка и финишная отделка объединяются в маршрут под конкретную деталь.
Производство деталей на станках с ЧПУ в Китае подходит для опытных образцов, запасных частей, малых партий и крупносерийных заказов. Работаем с производителями оборудования, разработчиками механизмов и промышленными заказчиками, которым нужны точные размеры, повторяемость изготовления и понятный контроль результата.
- От 1 детали
- Прототипы, единичные заказы и серийное производство
- 3 / 4 / 5 осей
- Фрезерование плоскостей, пространственных контуров и сложных поверхностей
- ±0,01 мм
- Ориентир для точного точения; применимость определяется по чертежу
- 2,5 мкм
- Заявленная точность цифрового двумерного измерения
01 · Примеры изделий
Детали по чертежам, изготовленные на станках с ЧПУ
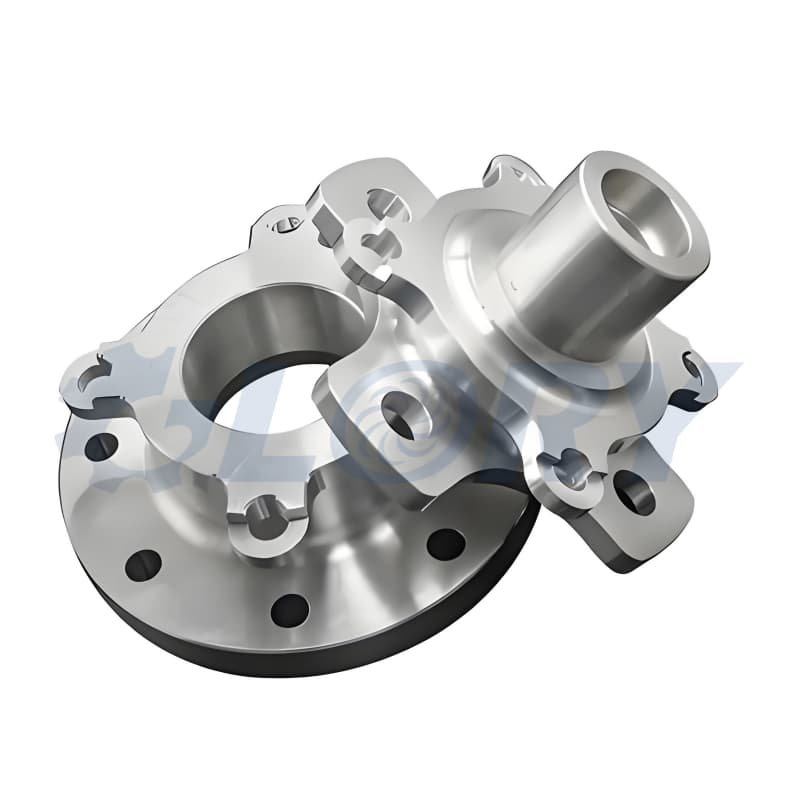
Титановая деталь по чертежу
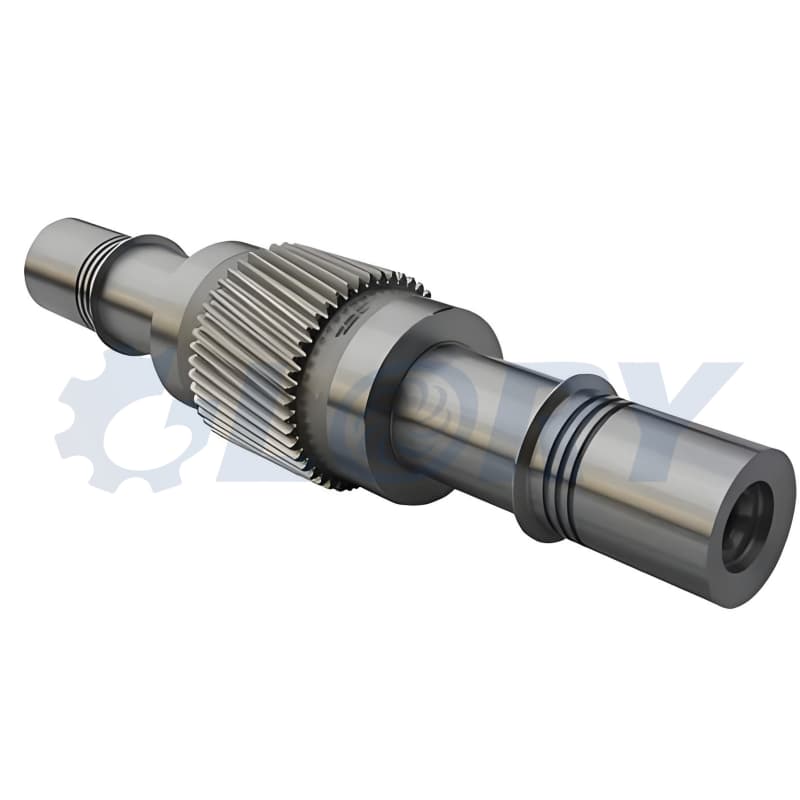
Вал-шестерня для редуктора
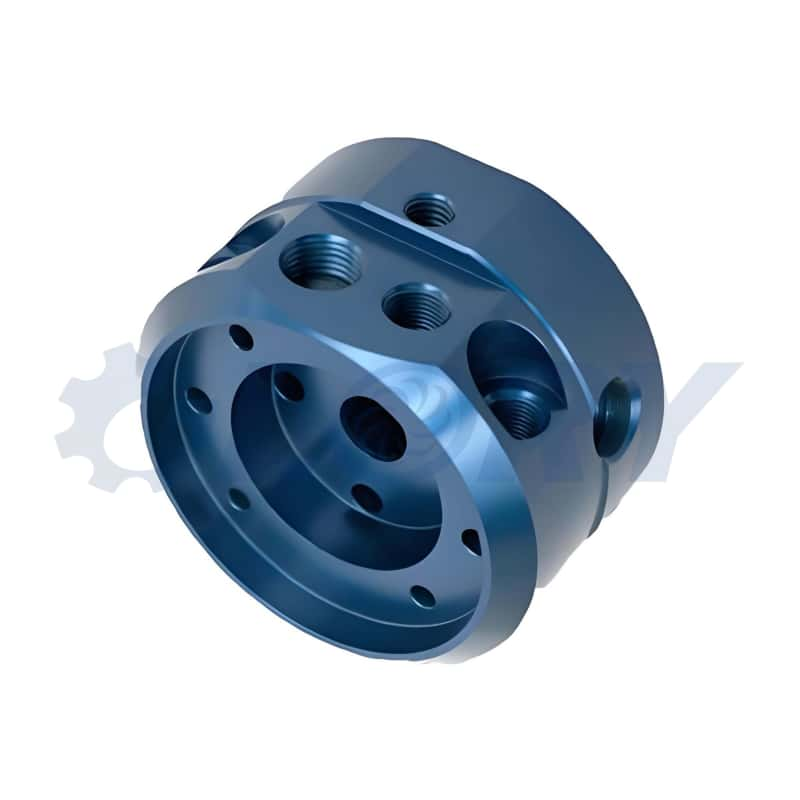
Алюминиевая деталь с анодированием
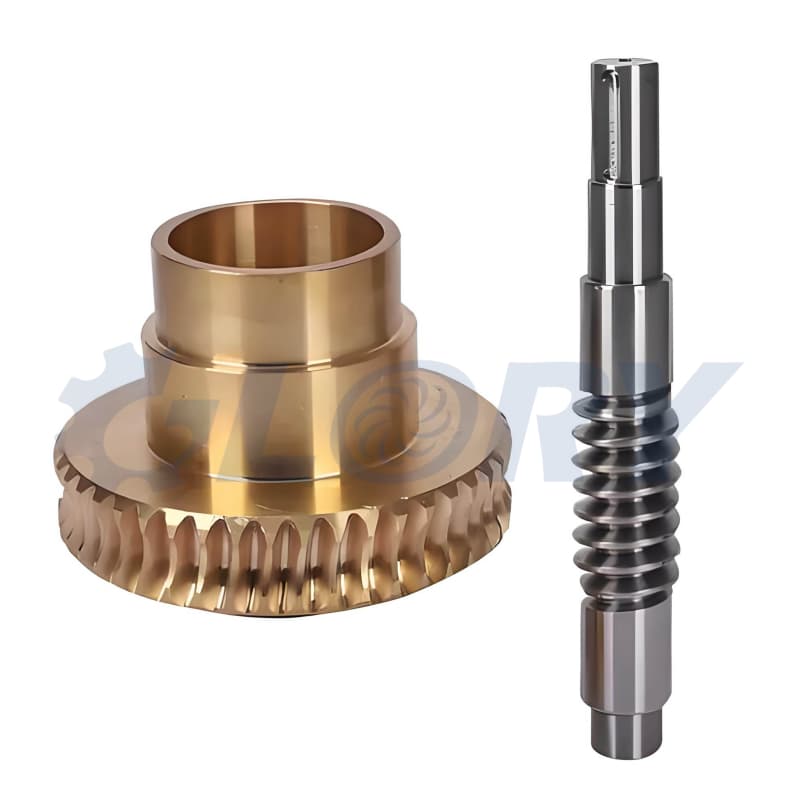
Червячное колесо и стальной червяк
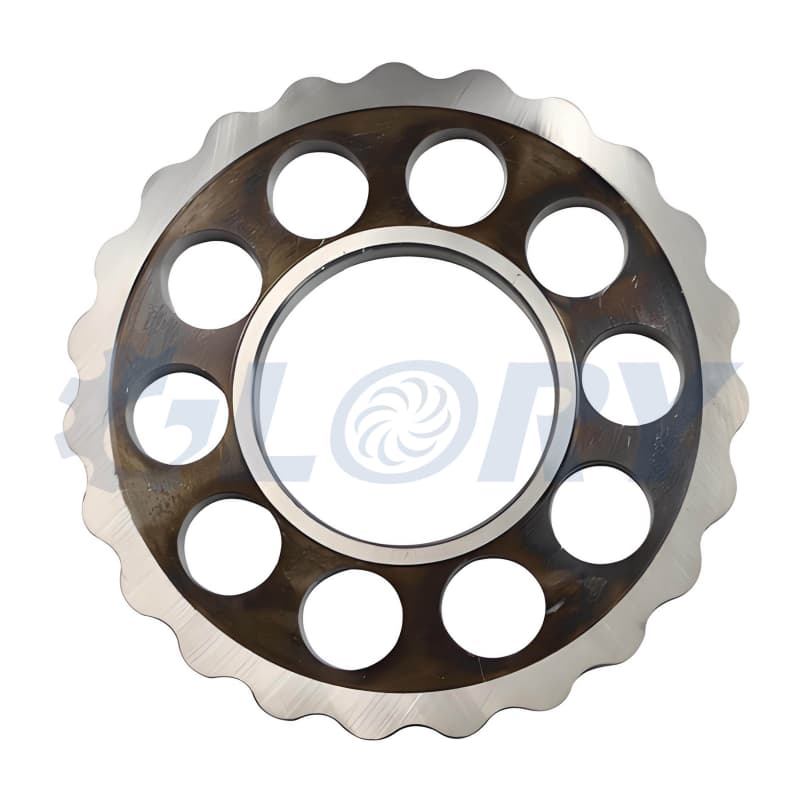
Циклоидальный диск для редуктора

Гидравлический блок с никелированием
02 · Изготовление под задачу
Механическая обработка в Китае по чертежам и техническому заданию
Нестандартная деталь определяется не только внешней формой. Для её работы важны посадки, положение отверстий, твёрдость, шероховатость, совместимость материала с рабочей средой и состояние поверхности после покрытия. Эти требования рассматриваются совместно ещё до подготовки управляющей программы.
ОЕМ-детали для производителей оборудования
Изготавливаем комплектующие по конструкторской документации заказчика: валы, втулки, фланцы, корпуса, монтажные плиты, кронштейны, шестерни и детали гидравлики. Геометрия, материал и функциональные поверхности задаются вашим проектом.
Контрактное изготовление ОЕМ-деталей в Китае позволяет объединить обработку заготовки, дополнительные операции и контроль в одной согласованной спецификации. Для повторных партий фиксируются версия чертежа, контрольные размеры и требования к упаковке.
Нестандартные детали и обратное проектирование
Возможна подготовка геометрии по образцу с использованием измерений и трёхмерного сканирования. Восстанавливаются доступные поверхности, посадочные места и взаимное расположение элементов; скрытые размеры и износ образца требуют отдельной оценки.
Материал, термообработка и исходные допуски не определяются только по внешнему виду. Для изготовления замены эти данные уточняются, а восстановленная модель и рабочий чертёж согласуются до производства.
03 · Технологии
Услуги токарной, фрезерной и пятиосевой обработки на заказ
Маршрут выбирается по форме детали и её рабочим поверхностям. Совмещение подходящих операций помогает сократить переустановки, выдержать взаимное положение элементов и получить повторяемый результат при переходе от образца к серии.
Токарная обработка деталей на станках с ЧПУ
Наружное и внутреннее точение, обработка торцов, канавок, уступов, конусов и резьб. Типовые изделия: прецизионные валы, полые оси, фланцевые втулки, пальцы, штуцеры, ниппели и резьбовые соединители. Для длинных валов рассматриваются опоры, люнеты и последовательность снятия припуска.
Трёхосевое и четырёхосевое фрезерование
Обработка пазов, карманов, плоскостей, отверстий и наружных контуров. Алюминиевые корпуса электроники, стальные монтажные плиты, медные теплоотводы и пластиковые направляющие изготавливаются по модели и чертежу. Поворотная ось расширяет доступ к поверхностям и помогает организовать обработку по окружности.
Пятиосевая обработка сложных деталей
Пространственные поверхности, наклонные отверстия, межлопаточные каналы и элементы со сложным доступом. Характерные изделия: крыльчатки компрессоров, рабочие колёса, лопатки, сопловые аппараты и монолитные диски с лопатками. Подготовка включает моделирование траектории и проверку возможных столкновений.
Сверление, растачивание и нарезание резьбы
Сквозные и глухие отверстия, посадочные гнёзда, зенковки, резьбовые порты и пересекающиеся каналы. Для метрической, дюймовой и конической трубной резьбы уточняются обозначение, размер, шаг и способ контроля. В гидравлических деталях отдельно рассматривается удаление заусенцев внутри каналов.
Электроэрозионная обработка
Проволочная вырезка применяется для сложных сквозных контуров и узких пазов, прошивная электроэрозия — для подходящих по конструкции полостей. Процессы предназначены для электропроводящих материалов, включая закалённые стали; обычные конструкционные пластики этим способом не обрабатываются.
Шлифование и чистовая обработка
Дополнительные операции назначаются для точных посадок, опорных поверхностей и участков с повышенными требованиями к форме или шероховатости. В зависимости от детали рассматриваются наружное, плоское и бесцентровое шлифование, полирование и доводка доступных рабочих поверхностей.
Комбинированное изготовление металлических деталей
Для экономичного распределения припуска возможно сочетание заготовительных операций, точения, фрезерования и последующей отделки. При подходящей конструкции обрабатываются поковки и отливки. Метод получения заготовки выбирается с учётом объёма заказа и требований к материалу.
Обработка инженерных пластиков
Изготовление втулок, направляющих, зубчатых колёс, изоляторов, роликов и корпусов из полимерных заготовок. Режимы резания и закрепление подбираются с учётом нагрева и деформации материала. Для нейлона дополнительно учитывается изменение размеров при изменении влажности.
04 · Материалы
Металлы и пластики для изготовления деталей на станках с ЧПУ
Выбор материала зависит от нагрузки, массы, температуры, коррозионной среды, износостойкости и способа последующей обработки. Для заказа фиксируется конкретная марка и состояние поставки. Обозначения из разных систем не считаются автоматически взаимозаменяемыми.
| Группа материала | Примеры марок | Типовые детали и особенности |
|---|---|---|
| Алюминиевые сплавы | 6061, 6063, 2024, 5052, 7075 | Лёгкие фрезерованные корпуса, кронштейны, радиаторы, панели, крыльчатки и крепёжные элементы. Состояние материала влияет на прочность, стабильность и результат анодирования. |
| Углеродистые стали | C45, 1045 и марки по чертежу | Ступенчатые валы, оси, пальцы, фланцы, опорные пластины и механические соединители. Для работы во влажной среде часто требуется защитная обработка поверхности. |
| Легированные конструкционные стали | 40Cr, 4140, 42CrMo4 | Нагруженные валы, шпиндели, ступицы, муфты и детали редукторов. Требования к твёрдости и последовательность термообработки определяются отдельно для каждой марки. |
| Стали для цементации | 8620, 20CrMnTi и другие согласованные марки | Шестерни, зубчатые валы, шлицевые элементы и детали с износостойким поверхностным слоем. В задании указываются глубина упрочнения и состояние сердцевины. |
| Автоматные стали | 1215 и марки по спецификации | Серийные точёные втулки, штуцеры, распорки и резьбовые детали. Применимость оценивается с учётом механических свойств и требований к дальнейшим операциям. |
| Аустенитные нержавеющие стали | 303, 304, 316 | Фитинги, клапанные детали, корпуса, соединители и компоненты оборудования. Обрабатываемость и коррозионная стойкость различаются; выбор зависит от среды эксплуатации. |
| Специальные нержавеющие стали | 2205, 17-4PH, 420 | Дуплексные валы, высокопрочные детали, рабочие колёса и износостойкие элементы. Для 17-4PH указывается состояние, например H1025; для остальных марок задаются собственные требования. |
| Титан и титановые сплавы | Технически чистый титан; Ti-6Al-4V | Облегчённые кронштейны, фланцы, переходники, корпуса и сложные пространственные детали. Учитываются отвод тепла, стойкость инструмента и жёсткость системы закрепления. |
| Медь и латунь | Медные и латунные марки по чертежу | Токопроводящие элементы, контакты, теплоотводы, штуцеры, клапанные корпуса и резьбовые переходники. Для электрических деталей важны требования к проводимости и покрытию. |
| Бронза | Оловянные и алюминиевые бронзы; никель-алюминиевая бронза | Втулки скольжения, червячные колёса, опорные кольца и морские компоненты. Для самосмазывающихся втулок отдельно задаются графитовые вставки и условия работы пары трения. |
| Жаропрочные никелевые сплавы | Сплавы типа Inconel и Hastelloy по заданной марке | Детали для повышенных температур и специальных коррозионных сред: кольца, втулки, корпуса и проточные элементы. Стоимость зависит от обрабатываемости, припуска и ресурса инструмента. |
| Инженерные пластики | ПОМ, полиамид, полипропилен, полиуретан, акрил | Направляющие, ролики, зубчатые колёса, изоляционные детали, втулки и прозрачные элементы. Для полиуретана учитывается твёрдость, для полиамида — влажность, для акрила — склонность к растрескиванию. |
Материал выбирается вместе с состоянием
Одинаковая марка в отожжённом и упрочнённом состоянии может требовать разных режимов обработки. Для точной детали существенны также вид заготовки, направление волокон, остаточные напряжения и необходимый припуск после термообработки.
Замена марки требует технического согласования
Близкий химический состав сам по себе не подтверждает одинаковую работу детали. При подборе альтернативы сравниваются свойства, условия поставки, дальнейшая обработка и назначение изделия. Замена материала не выполняется без согласования.
05 · Номенклатура
Какие нестандартные детали можно изготовить по чертежу
Изготовление деталей на заказ охватывает вращающиеся, корпусные, направляющие, уплотняющие и крепёжные элементы. Нужные свойства задаются сочетанием материала, формы, допусков и финишной обработки.
Прецизионные валы и оси
- Стальные ступенчатые валы для приводов и редукторов.
- Полые валы с внутренними каналами и расточками.
- Эксцентриковые валы для преобразования движения.
- Прямоугольные и эвольвентные шлицевые валы.
- Направляющие шлицевые валы и ответные втулки.
- Длинные тонкие валы и оси с точными посадками.
Детали зубчатых и червячных передач
- Валы-шестерни из легированной стали для редукторов.
- Однозаходные и многозаходные стальные червяки.
- Бронзовые червячные колёса по заданным параметрам.
- Циклоидальные диски для компактных редукторов.
- Зубчатые рейки, шестерни и профильные кулачки.
- Муфты, шлицевые втулки и переходные ступицы.
Компоненты гидравлики и пневматики
- Фрезерованные алюминиевые гидравлические блоки.
- Стальные клапанные корпуса с внутренними каналами.
- Прецизионные золотники и клапанные втулки.
- Поршни и штоки для гидравлических цилиндров.
- Резьбовые штуцеры, переходники и распределители.
- Фланцы, крышки и опорные кольца для силовых узлов.
Детали насосов и проточной части
- Рабочие колёса насосов из нержавеющей стали.
- Алюминиевые крыльчатки для компрессоров.
- Корпуса, крышки и валы насосных агрегатов.
- Диффузоры и направляющие аппараты.
- Сопловые кольца и отдельные направляющие лопатки.
- Винтовые элементы и шнеки по трёхмерной модели.
Корпуса, плиты и монтажные элементы
- Анодированные алюминиевые корпуса электроники.
- Стальные опорные плиты с точной сеткой отверстий.
- Титановые кронштейны для облегчённых конструкций.
- Корпуса подшипников и посадочные фланцы.
- Зажимы, прижимы и детали специальной оснастки.
- Теплоотводы с рёбрами и основания радиаторов.
Втулки и детали скольжения
- Бронзовые втулки для нагруженных узлов трения.
- Фланцевые втулки с отверстиями для крепления.
- Стальные дистанционные и переходные втулки.
- Самосмазывающиеся бронзовые втулки с графитом.
- Опорные шайбы, кольца и направляющие гильзы.
- Износостойкие втулки с согласованной обработкой.
Резьбовые соединения и точёные компоненты
- Нержавеющие трубные фитинги для оборудования.
- Латунные резьбовые переходники и штуцеры.
- Регулировочные гайки нестандартной геометрии.
- Полые болты и соединители с поперечными каналами.
- Резьбовые кольца, пробки и монтажные проставки.
- Пальцы, оси и ролики для механизмов перемещения.
Функциональные пластиковые детали
- Зубчатые колёса из ПОМ для компактных механизмов.
- Полиамидные направляющие и опорные ролики.
- Полипропиленовые втулки, крышки и корпуса.
- Полиуретановые амортизирующие элементы.
- Акриловые прозрачные детали приборов.
- Пластиковые изоляторы, фланцы и седла клапанов.
06 · Оборудование
Оборудование для механической обработки и контроля деталей
Для выполнения заказов используются токарные станки с ЧПУ, обрабатывающие центры, оборудование для сверления и нарезания резьбы, а также измерительные системы. Выбор станка определяется размерами заготовки, доступом инструмента и требуемой точностью конкретных поверхностей.
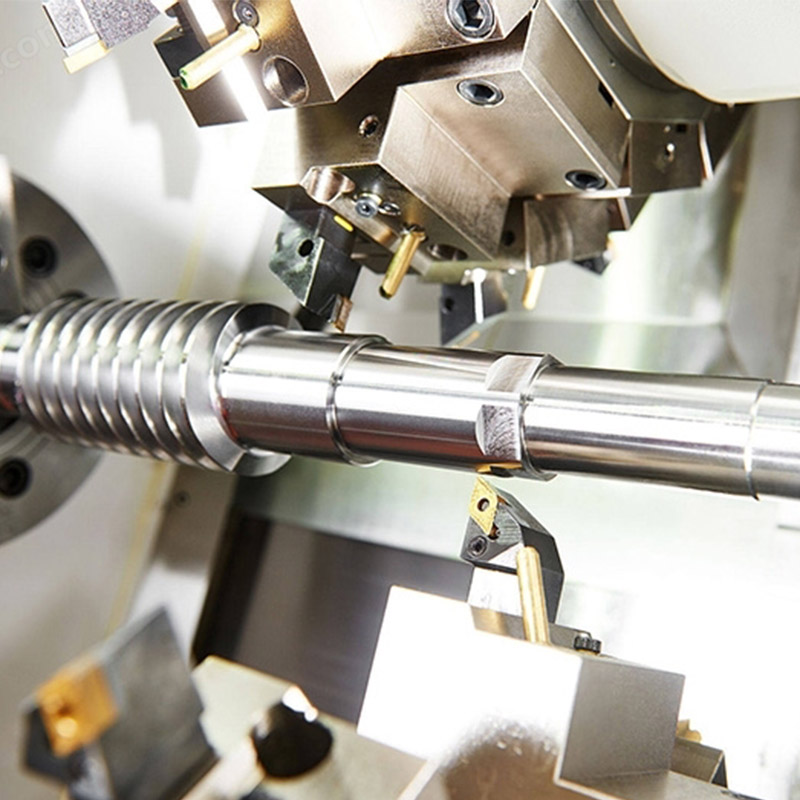
Токарная обработка на станках с ЧПУ

Пятиосевое фрезерование
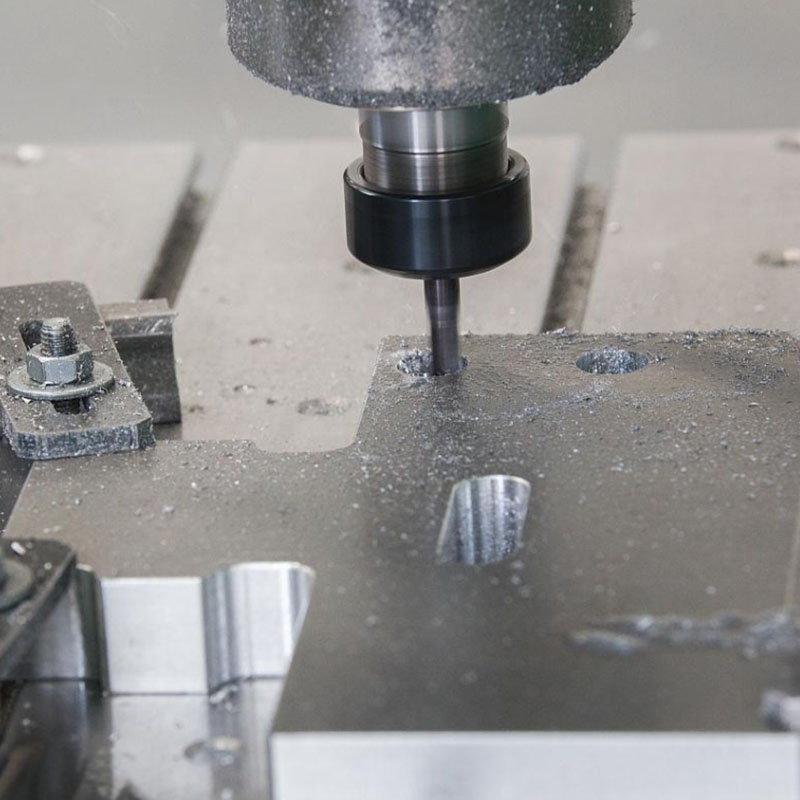
Сверление и нарезание резьбы
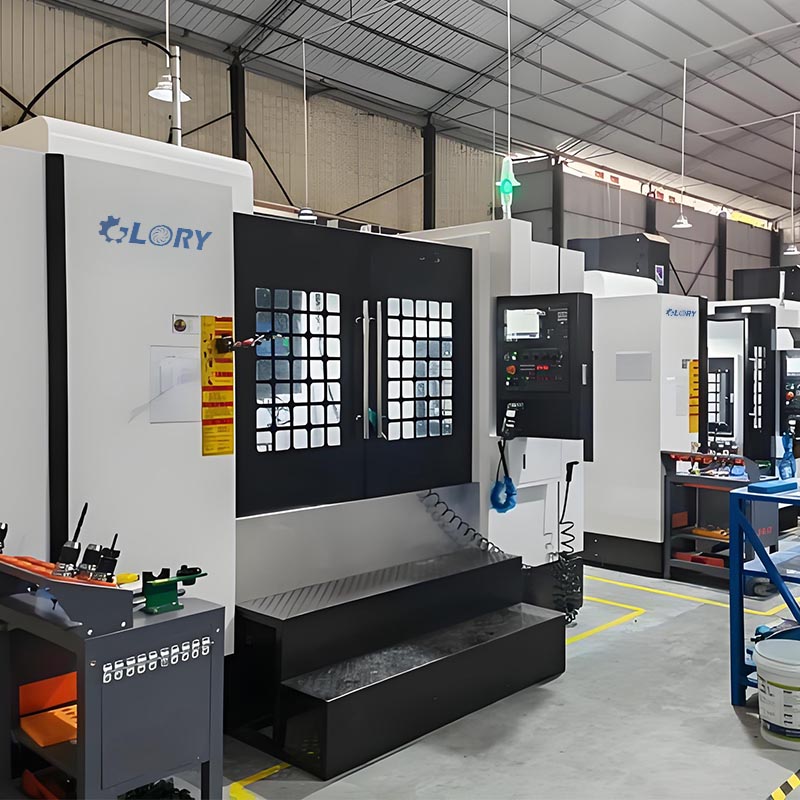
Участок механической обработки

Координатный контроль крыльчатки
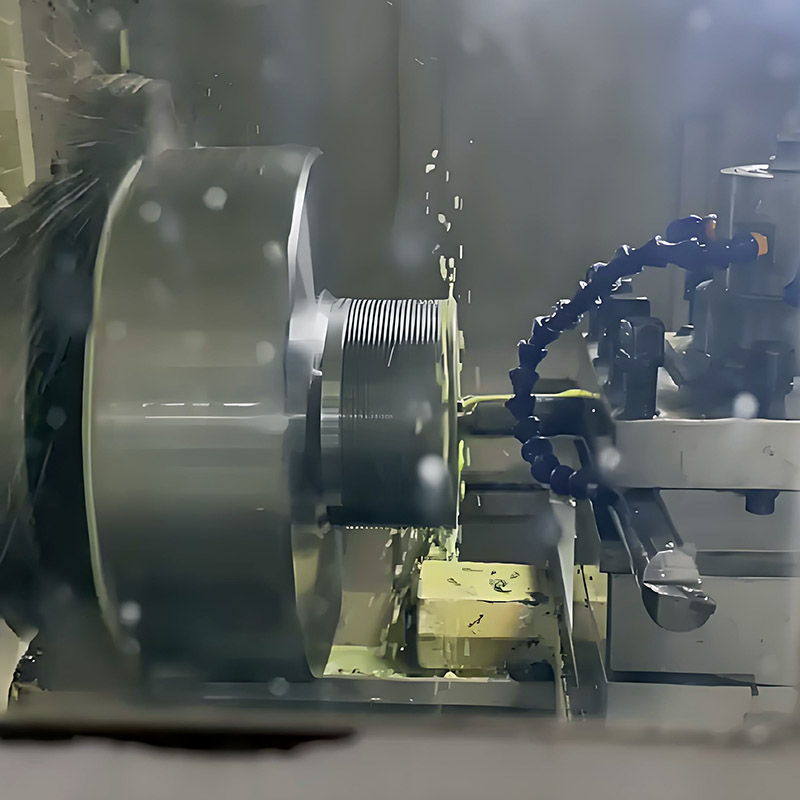
Точение металлических деталей
Стабильное закрепление и обработка с нескольких сторон
Для повторяющихся заказов разрабатывается оснастка, учитывающая базовые поверхности и направление сил резания. Пятиосевые центры позволяют уменьшить количество переустановок на подходящих деталях, однако число установов всегда зависит от формы, заготовки и доступности поверхностей.
Измерительная техника под геометрию изделия
Координатно-измерительные машины, оптические системы и сканирование синим светом решают разные задачи контроля. Для размеров, профиля, положения отверстий и свободных поверхностей подбирается подходящая методика измерения с учётом требуемого допуска.
07 · Размеры и геометрия
Точность изготовления деталей и контроль геометрических допусков
Ниже приведены ориентиры наших технологических возможностей для подходящих деталей и согласованных условий обработки. Это отдельные достижимые показатели, а не общий допуск на все размеры любого изделия. Применимость зависит от материала, габаритов, жёсткости, базирования и дополнительных чистовых операций.
| Контролируемый параметр | Ориентир | Применение и условия |
|---|---|---|
| Размеры при точном точении | ±0,01 мм | Доступные диаметры, уступы и другие согласованные размеры жёстких металлических деталей. |
| Позиционный допуск | 0,03 мм | Расположение отверстий и элементов относительно заданной системы баз; форма поля допуска определяется чертежом. |
| Параллельность | 0,005 мм | Рабочие плоскости и направляющие поверхности подходящей площади и жёсткости. |
| Соосность | 0,005 мм | Согласованные посадочные поверхности валов, втулок и корпусов при подходящем базировании. |
| Перпендикулярность | 0,01 мм | Торцы, плечи и опорные плоскости относительно указанной базы. |
| Полное биение | 0,01 мм | Рабочие поверхности вращающихся деталей относительно принятой базовой оси. |
| Симметричность | 0,01 мм | Элементы с указанным на чертеже требованием симметричности относительно базы. |
| Плоскостность | 0,002 мм | Отдельные подготовленные поверхности после оценки размеров участка, материала и необходимости шлифования или доводки. |
| Цилиндричность | 0,01 мм | Цилиндрические поверхности с контролем формы по согласованной методике. |
| Шероховатость поверхности | До Ra 0,2 мкм | Отдельные доступные функциональные поверхности с подходящей чистовой обработкой; не все поверхности сложной детали. |
Посадки и рабочие сопряжения
Для валов и отверстий могут задаваться посадки, например h7, H7 или другие обозначения по чертежу. Их численное поле допуска зависит от номинального размера. Для точного расчёта требуется диаметр, а для проверки сборки — данные сопрягаемой детали и условия работы узла.
Размеры после заключительных операций
Покрытие, закалка, старение и снятие напряжений могут менять размеры или форму. В технологическом маршруте учитываются припуски, маскирование посадок и необходимость окончательной обработки. Приёмка привязывается к состоянию изделия, указанному в документации.
Требования микрометрового уровня оцениваются по каждому элементу отдельно. Размерная точность, геометрическая точность и шероховатость описывают разные свойства поверхности; одно значение не заменяет остальные.
08 · Измерения
Проверка размеров: координатные измерения и цифровой двумерный проектор
Контроль начинается с определения баз и перечня ответственных характеристик. План измерений может включать входную проверку заготовки, контроль первой детали, промежуточные измерения и окончательную проверку после обработки поверхности.

2,5 мкм
Заявленная точность двумерного цифрового измерения
Проекционная система позволяет измерять видимые контуры без контактного воздействия щупа. Такой подход удобен для небольших профильных элементов, тонких кромок и геометрии, которую можно корректно представить в плоскости измерения.
Значение 2,5 мкм относится к измерительной системе в предусмотренных условиях. Фактический результат зависит от диапазона, настройки, освещения, состояния кромки, закрепления детали и температуры. Это не означает, что каждый размер готовой детали имеет допуск ±2,5 мкм.
Плоскостность, пространственное положение и сложные трёхмерные поверхности требуют соответствующих методов. Для допуска 0,002 мм применяется отдельно подтверждённая методика с подходящей неопределённостью измерения; одного показателя двумерного проектора недостаточно.
Координатно-измерительная машина
Проверка размеров, взаимного расположения отверстий, базовых поверхностей и доступной пространственной геометрии. Для крыльчаток и корпусных деталей контрольная программа учитывает чертёж, модель, систему баз и доступность измерительных точек.
Оптическое сканирование
Сканирование синим светом помогает сравнивать форму доступной поверхности с трёхмерной моделью и находить локальные отклонения. Для узких посадочных допусков может потребоваться дополнительный контактный или специализированный контроль.
Шероховатость, резьба и посадки
Для функциональных поверхностей назначаются подходящие средства контроля шероховатости, диаметров и резьб. Требования к твёрдости, покрытиям и дополнительным испытаниям включаются в задание отдельно, если они нужны для конкретного изделия.
Протоколы и контроль партии
По согласованию предоставляются результаты измерений ответственных размеров, отчёт по первой детали и записи контроля партии. Возможна стопроцентная проверка согласованных характеристик; её объём и методика определяются до запуска заказа.
09 · Свойства материала
Термообработка стальных, алюминиевых и специальных деталей
Термообработка назначается по марке материала и требуемым свойствам. Для деталей передачи, валов и элементов трения важно согласовать твёрдость, глубину упрочнения, состояние сердцевины и необходимость окончательной обработки после нагрева.
| Обработка | Назначение | Что учитывается при изготовлении |
|---|---|---|
| Отжиг или нормализация | Подготовка структуры подходящих сталей и состояния заготовки к дальнейшим операциям. | Это разные режимы; нужный вариант выбирается по марке стали, исходному состоянию и механическим требованиям. |
| Снятие остаточных напряжений | Снижение риска изменения формы после существенного удаления материала. | Режим должен быть совместим с материалом и его состоянием; для точных деталей предусматривается последующая обработка. |
| Закалка и отпуск | Получение требуемого сочетания прочности, твёрдости и вязкости у подходящих сталей. | Применяется, например, для нагруженных валов и механических компонентов. Фиксируются твёрдость и состояние при окончательной обработке. |
| Цементация с последующей закалкой и отпуском | Формирование износостойкого слоя на деталях из предназначенных для этого низкоуглеродистых сталей. | Для шестерён и шлицевых деталей задаются глубина слоя, твёрдость, защищаемые участки и припуск на финишную обработку. |
| Азотирование | Поверхностное упрочнение подходящих сталей для повышения сопротивления износу. | Учитываются состав стали, предварительная обработка, требования к слою и размерные изменения. |
| Индукционная закалка | Локальное упрочнение выбранных рабочих поверхностей подходящих сталей. | Согласуются зона закалки, глубина, переход к неупрочнённой части и контроль деформации. |
| Старение дисперсионно-твердеющих сплавов | Получение заданного состояния материала, например для деталей из 17-4PH. | Режим, последовательность обработки и требуемые свойства задаются в документации; разные состояния не подменяются друг другом. |
| Термическое упрочнение алюминиевых сплавов | Обработка сплавов, допускающих упрочнение закалкой и старением. | Возможность зависит от марки. Сплав 5052, например, не упрочняется таким же способом, как термоупрочняемые сплавы 6061 или 7075. |
Высокая твёрдость не всегда означает лучший выбор для изделия. Ударные нагрузки, контактное давление, усталостная прочность и требуемая вязкость рассматриваются вместе с условиями работы конкретной детали.
10 · Финишные операции
Поверхностная обработка и покрытия для деталей на заказ
Финишная обработка может улучшать защиту от коррозии, износостойкость, внешний вид или состояние рабочей поверхности. Важны совместимость с материалом, толщина слоя и влияние на резьбы, посадки, контактные площадки и сборочные зазоры.
| Способ отделки | Типовые материалы и изделия | Требования для согласования |
|---|---|---|
| Бесцветное и цветное анодирование | Алюминиевые корпуса, кронштейны, панели и декоративные элементы. | Толщина, цвет, состояние поверхности до обработки, видимые зоны и участки без покрытия. |
| Твёрдое анодирование | Алюминиевые направляющие, втулки и детали с повышенными требованиями к износу. | Марка сплава, толщина слоя, размеры после обработки и необходимость финишной доводки. |
| Никелирование | Гидравлические блоки, металлические корпуса, втулки и технические детали. | Тип никелирования, толщина, требования к равномерности и размеры ответственных поверхностей. |
| Цинкование | Стальные крепёжные и монтажные детали, корпуса и соединительные элементы. | Покрываемые зоны, толщина и дополнительные требования с учётом прочности и назначения стали. |
| Оксидирование стали | Стальные инструментальные, крепёжные и механические компоненты. | Внешний вид и условия эксплуатации; защитные свойства рассматриваются вместе с последующей консервацией. |
| Пассивация нержавеющей стали | Клапанные элементы, фитинги, корпуса и детали оборудования. | Марка стали, состояние после обработки, требования к очистке и совместимость с рабочей средой. |
| Электрополирование | Подходящие детали из нержавеющей стали с требованиями к состоянию поверхности. | Снятие материала, изменение кромок, доступность поверхностей и конечные размеры. |
| Абразивоструйная и стеклошариковая обработка | Алюминиевые и стальные детали с заданной матовой фактурой. | Материал абразива, фактура, чистота и защита посадочных, резьбовых и уплотняющих поверхностей. |
| Механическое полирование и шлифованная фактура | Видимые поверхности, рукоятки, панели и отдельные функциональные участки. | Направление обработки, образец внешнего вида, шероховатость и допустимое скругление кромок. |
| Порошковая окраска и жидкие покрытия | Корпуса, кронштейны, крышки и наружные детали оборудования. | Цвет, толщина, условия эксплуатации, маскирование резьбы и монтажных поверхностей. |
Размеры, маскирование и внешний вид
Для посадок и уплотнений важно указать, относятся ли размеры к состоянию до покрытия или после него. Внешний вид лучше согласовывать по понятному образцу, поскольку цвет и фактура зависят от сплава, предварительной обработки и технологического режима.
Маркировка и защита при перевозке
По согласованному заданию выполняется лазерная маркировка номера детали, партии или обозначений. Для резьб и точных поверхностей предусматриваются защитные элементы, раздельное размещение и подходящая упаковка, уменьшающая риск повреждения при перевозке.
11 · Требования к изделию
Какие параметры точности важны для разных типов деталей
Одинаковый линейный допуск не решает все задачи механизма. Контроль концентрируется на характеристиках, определяющих сборку, передачу нагрузки, трение, позиционирование и работу уплотнений.
| Деталь | Приоритетные характеристики | Практическое значение |
|---|---|---|
| Стальной приводной вал | Посадки, соосность, биение, расположение канавок и состояние шеек. | Корректная установка подшипников, муфт и уплотнений; стабильная работа вращающегося узла. |
| Втулка скольжения | Внутренний и наружный диаметры, цилиндричность, шероховатость и толщина стенки. | Расчётный зазор пары трения и соответствие посадке в корпусе. |
| Гидравлический блок | Геометрия каналов, резьба, посадки, плоскостность и качество удаления заусенцев. | Собираемость и чистота проточной части; проверка герметичности согласуется как отдельное испытание. |
| Корпус подшипника | Посадочные отверстия, межосевые расстояния, плоскость основания и расположение крепления. | Положение валов и опор после сборки механизма. |
| Шестерня или шлицевой вал | Профиль, шаг, толщина зуба, биение, посадки и состояние после упрочнения. | Передача момента и характер контакта. Требования к зубчатому зацеплению задаются отдельно от общих допусков точения. |
| Червяк и червячное колесо | Число заходов и зубьев, модуль, угол профиля, направление, межосевое расстояние и зазор. | Параметры проверяются совместно: подходящий наружный диаметр сам по себе не обеспечивает правильное зацепление. |
| Крыльчатка компрессора | Профиль и толщина лопаток, посадочное отверстие, биение, кромки и поверхность каналов. | Геометрическое соответствие модели; требования к балансировке и рабочим испытаниям оговариваются отдельно. |
| Пластиковая направляющая | Рабочая геометрия, прямолинейность, посадки и размеры в согласованных условиях. | Учёт температурного расширения, влажности для чувствительных материалов и деформации при закреплении. |
12 · Применение
Детали для промышленного оборудования и специализированных механизмов
Заказная механическая обработка востребована там, где стандартный компонент не подходит по форме, материалу или функции. Конкретные требования отрасли включаются в техническое задание на изделие.
Автоматизация и робототехника
Алюминиевые кронштейны, стальные оси, монтажные плиты, детали захватов, шлицевые соединения и компоненты редукторов. Учитываются масса, повторяемость положения, доступность крепления и износ рабочих поверхностей.
Насосы, компрессоры и энергетическое оборудование
Крыльчатки, рабочие колёса, диффузоры, валы, корпуса и направляющие лопатки. Значимы профиль проточной части, коррозионная среда, температура, посадки и требования к вращающимся деталям.
Автомобильные и транспортные механизмы
Опытные корпуса, переходники, валы, фланцы, втулки и элементы испытательных стендов. Для повторных партий сохраняются согласованные посадки, материал и условия финишной обработки.
Морское и судовое оборудование
Детали из нержавеющей стали и бронзы, валы, втулки, фланцы, элементы насосов и гребных устройств. Выбор материала учитывает рабочую среду, контакт с другими металлами и нагрузку узла.
Авиационные разработки и беспилотные аппараты
Облегчённые алюминиевые и титановые кронштейны, корпуса, переходные детали, крыльчатки и элементы стендов. Для сложных пространственных поверхностей рассматривается пятиосевое изготовление.
Приборостроение, электроника и лаборатории
Корпуса, радиаторы, медные контакты, точные держатели, оптические крепления и детали исследовательских установок. Важны монтажная геометрия, качество поверхности и удобство сборки.
Медицинское и аналитическое оборудование
Корпусные компоненты, держатели, втулки, переходники и детали механизмов приборов. Требования к материалу, очистке, поверхности и назначению каждой детали определяются документацией заказчика.
Пищевое, химическое и упаковочное оборудование
Нержавеющие соединители, полимерные направляющие, валы, шнеки, втулки и корпусные элементы. Для контакта с продуктом или химической средой отдельно уточняются материал, поверхность и условия эксплуатации.
13 · От образца к серии
Изготовление от одной детали до крупносерийных партий
Производственная схема меняется вместе с количеством изделий. Для единичного заказа важны гибкость и минимально необходимая оснастка; для серии — устойчивый маршрут, ресурс инструмента и воспроизводимость контрольных операций.
Единичные детали и прототипы
Изготовление от одной штуки для проверки конструкции, сборки опытного узла или замены нестандартной запчасти. Обработка из прутка, плиты или другой доступной заготовки помогает начать работу без разработки формообразующей оснастки для литья.
До запуска выделяются критические размеры, уточняется необходимость функциональной отделки и фиксируется версия модели.
Малые партии
Комплектующие для опытной сборки, специальных машин и ограниченных производственных программ. После оценки первой детали при необходимости корректируются крепление, последовательность операций и контрольные точки.
Количество выбирается под проект; для разных деталей одна и та же численность партии может требовать разной технологии.
Средние и крупные серии
Для повторяющихся изделий рассматриваются групповые установки, специальная оснастка, стабильная подача заготовок и регламент замены инструмента. Стоимость единицы рассчитывается вместе с подготовительными операциями и объёмом контроля.
Размер партии и темп поставок согласуются с производственным планом и доступностью материала.
Повторные заказы и комплектные поставки
Сохраняются согласованные требования, версия документации и записи контроля. Для комплектов важно одинаково понимать маркировку, количество каждой позиции, состояние покрытия и защиту сопрягаемых поверхностей.
Изменения конструкции выделяются отдельно, чтобы разные версии деталей не смешивались при изготовлении и упаковке.
Ориентировочные сроки для подходящих проектов: 3–7 дней на прототип и 10–30 дней на партию. Срок подтверждается после проверки документации, материала, количества, термообработки, покрытия и загрузки; транспортировка учитывается отдельно.
14 · Производственный маршрут
Как организуется изготовление деталей по чертежам в Китае
Последовательность операций строится под конкретную геометрию. Для термообработанных, тонкостенных и высокоточных деталей могут потребоваться промежуточные этапы стабилизации и дополнительные измерения.
Проверка документации
Сопоставление модели и чертежа, определение баз, ответственных размеров и требований к готовому изделию.
Выбор заготовки
Уточнение материала, состояния поставки, размеров заготовки и рационального припуска.
Подготовка технологии
Выбор оборудования, закрепления, инструмента, последовательности установов и контрольных операций.
Черновая обработка
Удаление основного припуска с учётом жёсткости и возможного перераспределения напряжений.
Промежуточные операции
Термообработка, стабилизация и проверка заготовки, если эти этапы предусмотрены маршрутом.
Чистовое изготовление
Получение окончательной геометрии, резьб, посадочных поверхностей и заданной шероховатости.
Отделка и приёмка
Удаление заусенцев, очистка, согласованное покрытие и контроль в требуемом конечном состоянии.
Маркировка и упаковка
Проверка комплектности, идентификация позиции, защита точных поверхностей и подготовка партии к отправке.
15 · Конструкция и обработка
Особенности изготовления сложных и прецизионных деталей
Технологическая оценка помогает заранее определить участки, которые влияют на точность, срок и стоимость. Предложения по изменению конструкции рассматриваются как варианты и применяются только после согласования.
Тонкие стенки и нежёсткие элементы
При обработке тонкостенных алюминиевых корпусов, колец и лопаток учитываются усилие закрепления, поддержка стенки и порядок удаления материала. Черновые и чистовые проходы распределяются так, чтобы уменьшить деформацию доступными для конкретной конструкции средствами.
Длинные валы и малые диаметры
Для длинномерных валов важны поддержка заготовки, биение, нагрев и вибрации. Рассматриваются обработка между центрами, люнеты и промежуточный контроль. Возможность выдержать узкий допуск зависит от отношения длины к диаметру и жёсткости материала.
Глубокие карманы и труднодоступные зоны
Большой вылет инструмента влияет на устойчивость резания и качество поверхности. Доступ оценивается по модели; для отдельных элементов могут потребоваться другая ориентация детали, специальный инструмент или дополнительная технологическая операция.
Внутренние углы и узкие пазы
Обычная вращающаяся фреза оставляет радиус во внутреннем углу. Если конструкция требует другого профиля, оцениваются электроэрозия, технологические выборки или изменение сопрягаемой детали. Решение зависит от материала и того, является ли контур сквозным.
Система баз и размерные цепи
Положение отверстий и посадок проверяется относительно баз, отвечающих реальной сборке. Обработка связанных элементов в одной установке может уменьшить накопление ошибок. Для составных узлов рассматривается влияние допусков обеих сопрягаемых деталей.
Резьбы, пересечения каналов и кромки
Для резьб уточняются рабочая длина, глубина сверления и необходимый выход инструмента. Во внутренних каналах требуется доступ для удаления стружки и заусенцев. Радиусы, фаски и состояние острых кромок задаются по функции изделия.
Состояние после термообработки
Закалка и другие операции могут менять форму заготовки. Для точных шеек, плоскостей и посадок заранее предусматриваются припуски и последующее шлифование, если оно требуется. Выбор последовательности определяется материалом и доступностью поверхности.
Пластики и условия измерения
Полимерные детали могут изменять размеры при нагреве, длительной нагрузке и воздействии влаги. Измерения выполняются в согласованных условиях, а для гибких изделий оговаривается способ опоры и закрепления, чтобы усилие измерения не искажало результат.
16 · Техническая документация
Какие данные определяют результат изготовления по чертежу
Полная спецификация помогает одинаково трактовать конструкцию, цену и приёмку. Если двухмерный чертёж и трёхмерная модель расходятся, приоритет и нужная редакция уточняются до начала обработки.
Геометрия и версия документации
- Рабочий чертёж с размерами, базами и допусками.
- Трёхмерная модель для пространственной геометрии.
- Единицы измерения, масштаб и номер редакции.
- Обозначение детали и данные сопрягаемых элементов.
Обмен может включать файлы STEP, IGES, PDF, DXF и другие согласованные форматы. Модель удобна для программирования, а чертёж описывает требования, которых нет в одной только геометрии.
Материал и конечное состояние
- Точная марка и состояние заготовки.
- Термообработка, твёрдость и глубина слоя.
- Покрытие, цвет, толщина и защищаемые участки.
- Шероховатость и требования к кромкам.
Для посадок желательно явно указать состояние контроля: после механической обработки, после покрытия или после окончательной доводки.
Количество и производственная программа
- Количество образцов и первой партии.
- Ожидаемые объёмы повторных заказов.
- Состав комплекта и распределение по позициям.
- Требуемый график изготовления и поставок.
Расчёт нескольких объёмов партии помогает сравнить стоимость подготовки, необходимость оснастки и изменение цены одной детали.
Контроль, маркировка и упаковка
- Перечень ответственных характеристик.
- Объём проверки и формат отчёта измерений.
- Правила маркировки деталей и партий.
- Защита резьб, посадок и видимых поверхностей.
Специальные испытания и проверка сборки оговариваются отдельно. Приёмочные критерии должны быть определены до изготовления партии.
17 · Экономика производства
От чего зависит стоимость заказных деталей у производителя в Китае
При выборе производителя деталей на станках с ЧПУ в Китае сравниваются одинаковые технические условия: материал, состояние, допуски, покрытие, объём контроля и количество. Только тогда цена отражает сопоставимый результат изготовления.
Материал и эффективность заготовки
Стоимость зависит от цены материала, закупочного формата и количества удаляемого припуска. Для повторяющихся деталей может быть выгодно изменить тип заготовки. Экономия оценивается вместе с подготовительными затратами и требованиями к свойствам материала.
Сложность геометрии и время обработки
Глубокие полости, тонкие стенки, пространственные лопатки и неудобный доступ увеличивают число операций или длительность проходов. Пятиосевое изготовление может сократить переустановки, но его целесообразность определяется конструкцией, а не только числом осей станка.
Допуски, отделка и контроль
Узкий допуск на каждую поверхность увеличивает трудоёмкость даже там, где он не нужен для функции. Выделение действительно ответственных элементов позволяет назначить точную обработку и подробный контроль именно для них, сохраняя требования к сборке и работе изделия.
Количество и повторяемость заказа
Программирование, наладка и оснастка распределяются на количество деталей. При росте партии могут меняться заготовка, инструмент и схема контроля. Повторное ОЕМ-производство по стабильной документации уменьшает объём новой технологической подготовки.
18 · Практические вопросы
Вопросы об изготовлении деталей на станках с ЧПУ в Китае
Можно ли заказать только одну нестандартную деталь?
Да, возможно изготовление от одной штуки. Это подходит для прототипов, исследовательских установок, ремонта и проверки сборки. Цена единичной детали включает необходимые подготовительные операции, поэтому она отличается от цены той же позиции в серийной партии.
Что означает ОЕМ-изготовление деталей по чертежам?
Это выпуск комплектующих по документации и требованиям производителя оборудования или разработчика изделия. Деталь изготавливается с заданной геометрией, материалом и состоянием поверхности для включения в конкретную конструкцию. Версия документации сохраняется для последующих партий.
Можно ли изготовить деталь только по трёхмерной модели?
Модель задаёт форму, но обычно не содержит всех требований к допускам, резьбам, материалу и шероховатости. Для простой детали недостающие сведения можно оформить в согласованном задании. Для ответственных сопряжений и сложного контроля нужен размерный чертёж.
Возможна ли механическая обработка по готовому образцу?
Да, после оценки образца можно восстановить доступную геометрию и подготовить модель. Износ, скрытые элементы, материал и термообработка требуют уточнения. Изготовление начинается по согласованным данным, чтобы случайные повреждения образца не переносились в новую деталь.
Какая точность доступна для токарных и фрезерованных деталей?
Для подходящих точёных металлических деталей ориентир по согласованным размерам составляет ±0,01 мм. Требования к фрезерованным поверхностям, отверстиям, форме и расположению проверяются по каждому элементу. Узкие допуски могут потребовать дополнительного шлифования или другого метода окончательной обработки.
Чем пятиосевая обработка отличается от трёхосевой?
Пятиосевая обработка расширяет возможности ориентации детали и инструмента. Это полезно для лопаток, крыльчаток, наклонных элементов и поверхностей со сложным доступом. Для плоских плит, простых пазов и многих корпусов трёхосевой обработки может быть достаточно.
Можно ли объединить обработку, термообработку и покрытие?
Да, для подходящего проекта согласуется полный маршрут. Его порядок зависит от материала и требований: часть поверхностей обрабатывается до упрочнения, часть — после него. Для покрытий уточняются маскирование, толщина и размеры в окончательном состоянии.
Как контролируются шестерни, шлицы и червячные пары?
Помимо посадочных размеров требуются параметры профиля, шага, биения и зацепления. Для червячной пары согласуются совместимые параметры обоих элементов. Специализированные измерения, проверка контакта и сборочные испытания включаются в объём работ по заданию.
Одинаковы ли допуски металлических и пластиковых деталей?
Не обязательно. Полимеры обычно сильнее реагируют на температуру и закрепление, а некоторые — на влажность. Допуск выбирается с учётом материала, размера, нагрузки и условий измерения. Значения для жёсткой стальной детали нельзя автоматически переносить на пластиковую.
Как выбрать китайский завод механической обработки?
Оцениваются опыт с нужным материалом, соответствие оборудования геометрии, методы контроля, понятность технических согласований и устойчивость повторных поставок. При работе через поставщика важно заранее определить ответственность за изготовление, проверку, документацию и комплектность заказа.
Можно ли получить отчёт измерений и полную проверку партии?
По согласованию доступны отчёт по первой детали и результаты контроля ответственных характеристик. Стопроцентная проверка означает контроль каждой детали по заранее определённому перечню, а не автоматическое измерение всех возможных свойств изделия. Объём проверки фиксируется до производства.
Как обеспечить повторяемость при переходе от прототипа к серии?
После согласования образца фиксируются чертёж, материал, маршрут, система баз и контрольные характеристики. Для серии уточняются оснастка, ресурс инструмента и частота измерений. Любые изменения конструкции или состояния материала рассматриваются как изменения исходного задания.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
