Fabrication sur plan · Métaux et plastiques · De la pièce unique à la série
Pièces OEM usinées CNC sur plan en Chine – Service d’usinage CNC sur mesure
Nous réalisons des pièces mécaniques non standard à partir de vos plans et modèles 3D : tournage CNC, fraisage CNC, usinage 5 axes, perçage, taraudage et opérations de finition. Notre service d’usinage CNC en Chine accompagne la fabrication de composants métalliques et plastiques, du premier prototype aux commandes répétitives en grande série.
La fabrication OEM pour équipementiers demande davantage qu’une forme conforme au modèle. Les interfaces d’assemblage, la nuance matière, les références de mesure, l’état de surface et les traitements doivent correspondre à la fonction réelle de la pièce. Nous organisons ces éléments dans une gamme de fabrication cohérente pour fournir des pièces usinées CNC sur mesure adaptées à vos équipements, machines et sous-ensembles.
Dès 1 pièce
Prototype fonctionnel, pièce de remplacement, petite série et grande série.
3, 4 et 5 axes
Surfaces planes, usinages multifaces, profils complexes et formes gauches.
Selon votre plan
Matière, géométrie, filetages, traitements et dimensions fonctionnelles.
Contrôle adapté
Mesure tridimensionnelle, projection 2D et vérification des caractéristiques définies.
01 · Exemples de produits
Pièces mécaniques usinées sur mesure
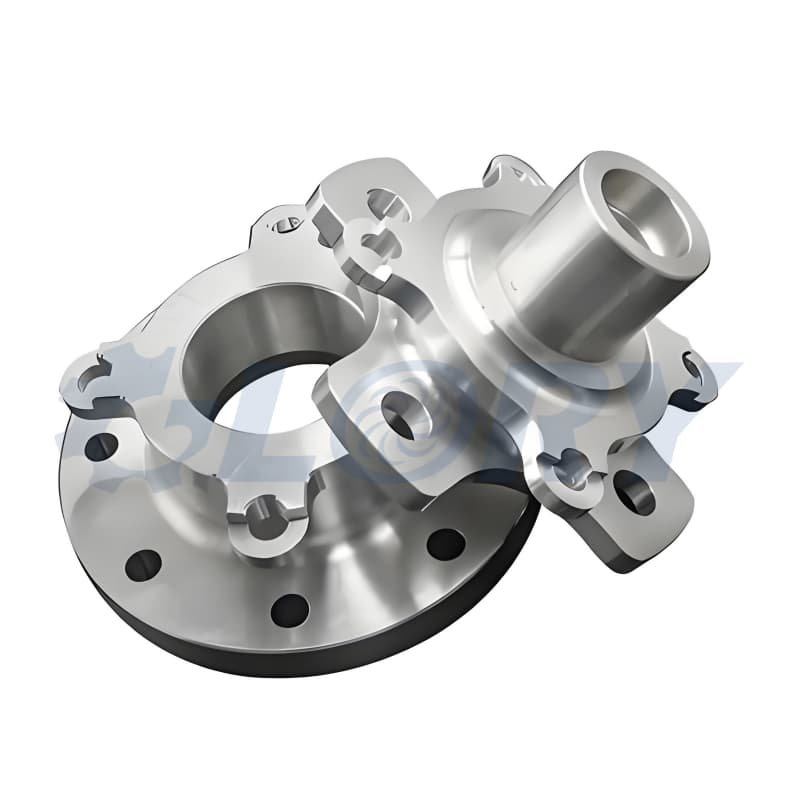
Pièce usinée en titane
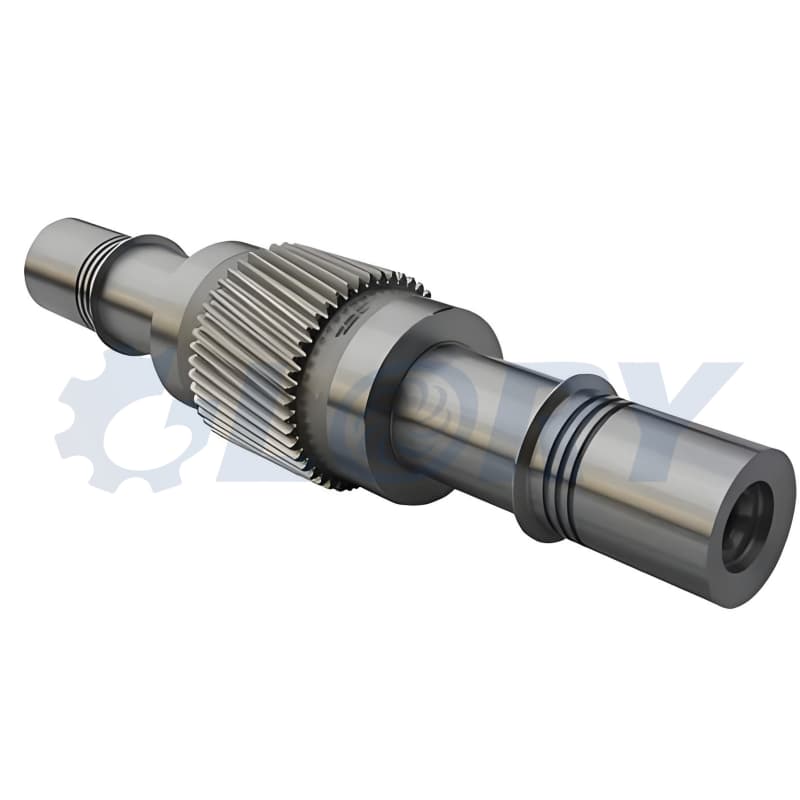
Arbre pignon sur plan
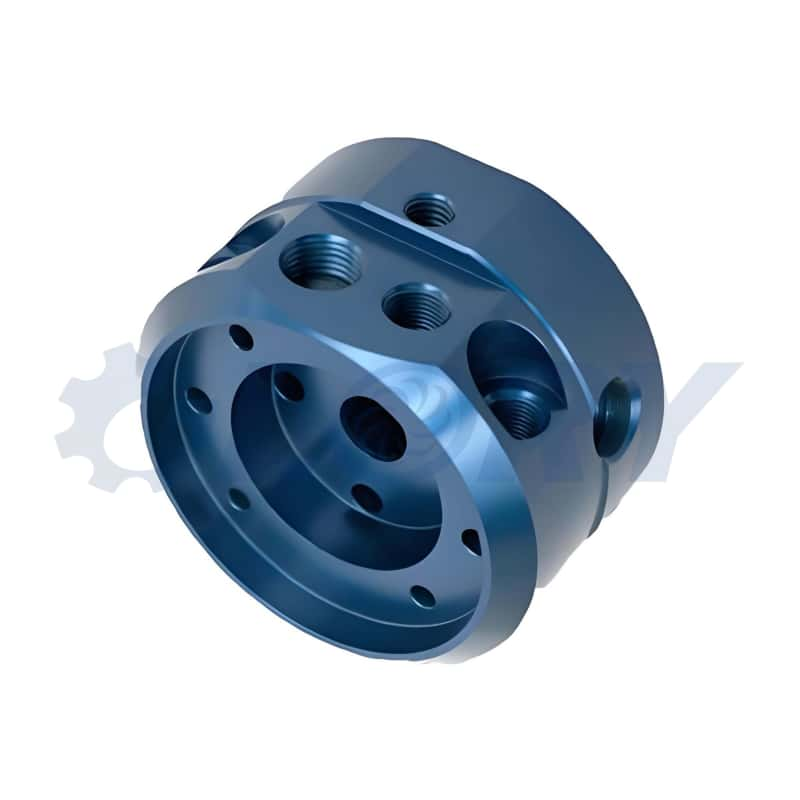
Pièce en aluminium coloré
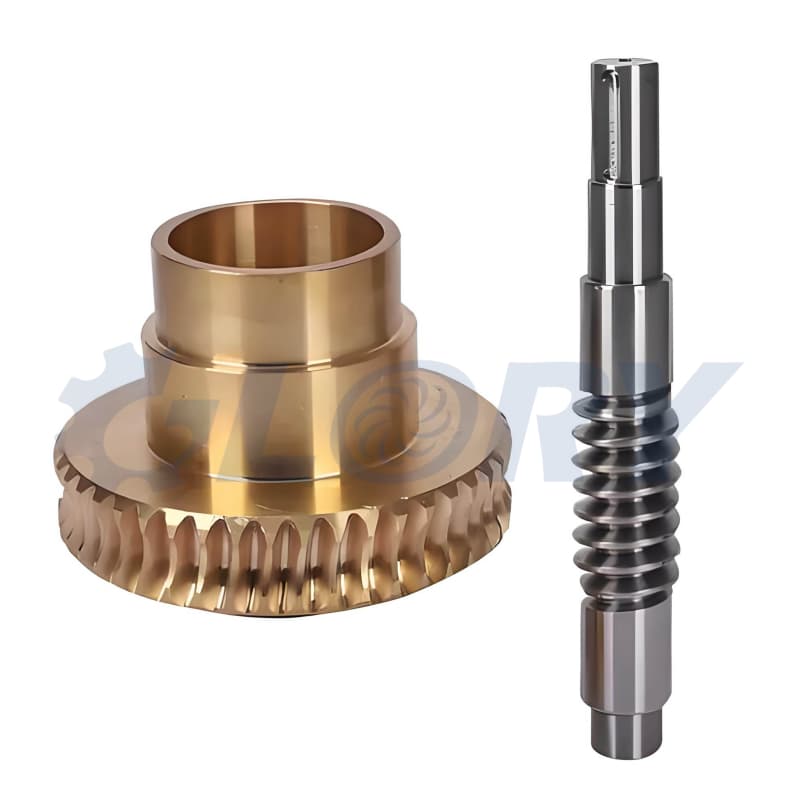
Roue et vis sans fin
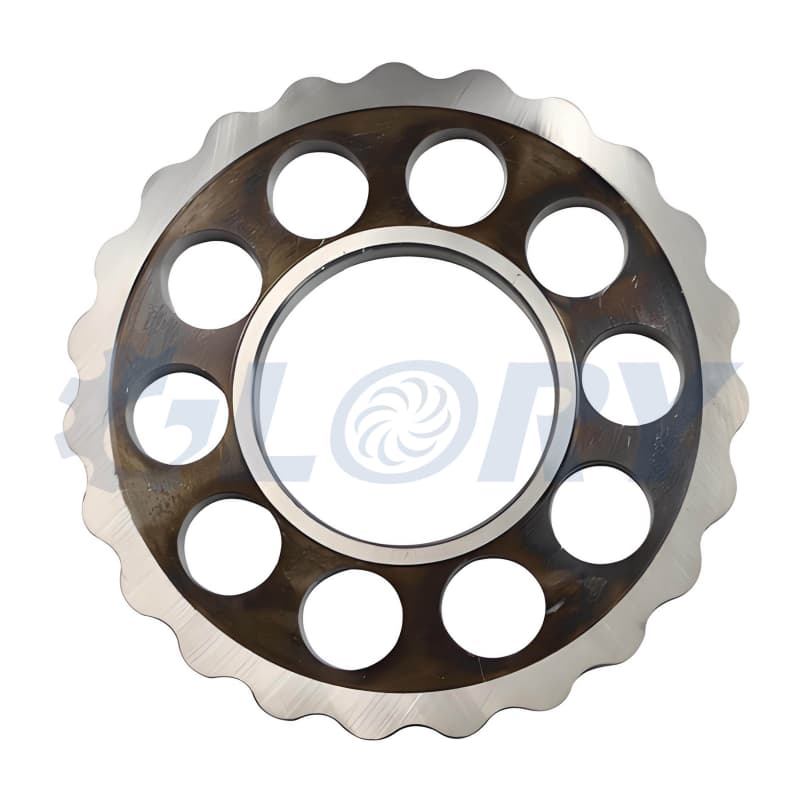
Disque cycloïdal

Bloc hydraulique nickelé
02 · Fabrication selon vos exigences
Votre service de sous-traitance d’usinage CNC en Chine
Pièces OEM sur plan pour équipementiers
Notre offre couvre les pièces OEM usinées en Chine destinées à s’intégrer dans un produit ou une machine existante. Les diamètres de montage, entraxes, épaulements, rainures, filetages et faces d’appui sont étudiés avec leurs relations fonctionnelles. Les composants sont fabriqués selon la définition technique approuvée, avec gestion de l’indice de plan.
Un arbre de transmission, un corps de vanne ou un boîtier électronique peut réunir plusieurs opérations. Le tournage, le fraisage, les traitements et le contrôle final sont donc préparés ensemble pour limiter les reprises inutiles et préserver les surfaces critiques.
Une fabrication chinoise adaptée à votre projet
Choisir une usine d’usinage CNC en Chine implique d’évaluer les moyens techniques, la compréhension des plans et la constance des résultats. Notre service associe étude de faisabilité, préparation des opérations, suivi des dimensions et organisation des livraisons pour les acheteurs industriels internationaux.
Pour comparer un fabricant de pièces usinées CNC en Chine, le prix doit être rapproché du matériau exact, des tolérances, de la finition et du périmètre de contrôle. Nous privilégions une définition claire de ces éléments, qu’il s’agisse d’une pièce spéciale à l’unité ou de composants OEM produits régulièrement.
03 · Procédés d’usinage
Tournage, fraisage et usinage CNC de précision sur mesure
Le choix du procédé dépend de la géométrie, de l’accessibilité des surfaces et du volume demandé. Plusieurs technologies peuvent être combinées pour obtenir une pièce finie : une ébauche tournée peut recevoir des fraisages latéraux, des perçages inclinés, des rainures ou une rectification de ses portées.
Tournage CNC de pièces métalliques
Réalisation de diamètres extérieurs, alésages, épaulements, cônes, gorges, filetages et faces dressées. Le tournage CNC sur plan convient aux arbres, axes, douilles, bagues, entretoises, raccords filetés, pistons et corps cylindriques. Les références de reprise sont choisies pour maîtriser la relation entre les surfaces de révolution.
Fraisage CNC 3 axes
Usinage de plans, poches, rainures, contours et logements dans des blocs ou plaques. Le fraisage CNC de pièces en aluminium, acier, inox ou plastique s’applique aux supports, platines, brides, boîtiers, mors et blocs hydrauliques. Les rayons intérieurs et profondeurs de poche sont adaptés à la rigidité des outils disponibles.
Usinage 4 axes et indexation
Travail sur plusieurs orientations d’une pièce autour d’un axe de rotation. Cette configuration facilite les perçages répartis, méplats, profils périphériques et usinages sur faces multiples. Elle convient notamment aux moyeux, distributeurs, arbres avec perçages radiaux et composants présentant une répétition angulaire.
Fraisage 5 axes simultanés
Production de surfaces complexes pour roues de compresseur, aubes, diffuseurs, distributeurs et pièces profilées. L’orientation de l’outil améliore l’accès aux zones difficiles et peut réduire le nombre de montages. La programmation et la simulation examinent les collisions, longueurs d’outil et efforts sur les parois minces.
Perçage, alésage et taraudage
Réalisation de trous traversants ou borgnes, lamages, fraisures, alésages de positionnement et trous filetés. Les filetages métriques, en pouces ou coniques sont définis par leur désignation complète. Les trous croisés de circuits hydrauliques nécessitent une attention particulière à l’ébavurage et au nettoyage interne.
Électroérosion à fil et par enfonçage
Procédés complémentaires pour matières conductrices, profils difficiles d’accès, formes internes et pièces durcies. L’électroérosion à fil permet de découper certains contours traversants ; l’enfonçage permet de créer des cavités avec une électrode adaptée. Les rayons résiduels et l’état de surface sont intégrés à l’étude.
Rectification et finition des portées
Des opérations de rectification peuvent compléter le tournage ou le fraisage lorsque les surfaces fonctionnelles exigent une finition ou une géométrie plus fine. Elles concernent notamment les portées de roulements, plans d’appui et diamètres après traitement thermique. Le choix dépend de la dureté, de la forme et de l’accès à la zone.
Usinage de reprise et rétroconception
Reprise de bruts découpés, forgés ou moulés lorsque le projet le justifie, ainsi que reconstruction d’une définition à partir d’un échantillon. Pour une pièce reproduite, les dimensions mesurées sont distinguées des dimensions nominales et de l’usure éventuelle. Le modèle et les interfaces sont validés avant la fabrication.
04 · Moyens techniques
Équipements d’usinage CNC et de contrôle dimensionnel
La fabrication mobilise des tours CNC, centres d’usinage, moyens de perçage et équipements de métrologie. La machine et le montage sont sélectionnés en fonction de la pièce : rigidité, course utile, nombre d’orientations, quantité, matière et dimensions à maîtriser.
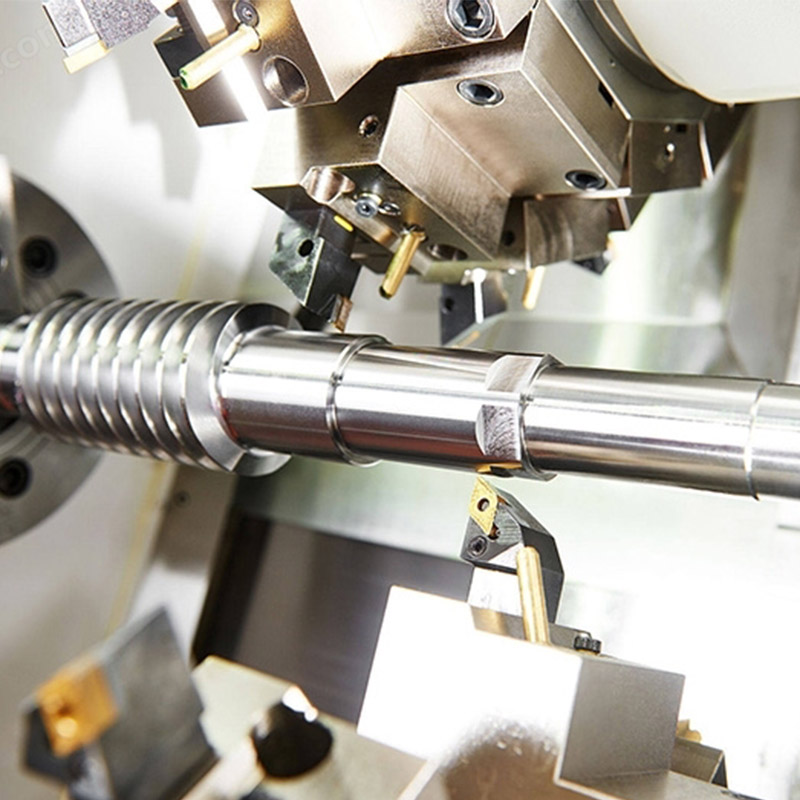
Tournage à commande numérique
Diamètres, faces, gorges et filetages de pièces de révolution.

Centres d’usinage 5 axes
Prototypes techniques, surfaces profilées et accès multifaces.
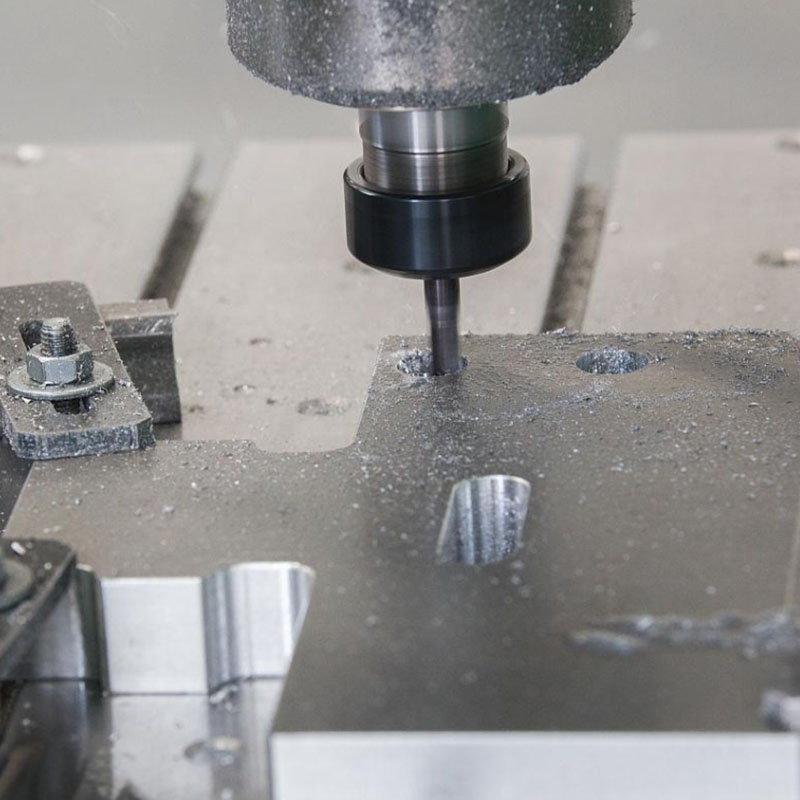
Perçage et taraudage
Implantation des trous, filetages et interfaces de fixation.
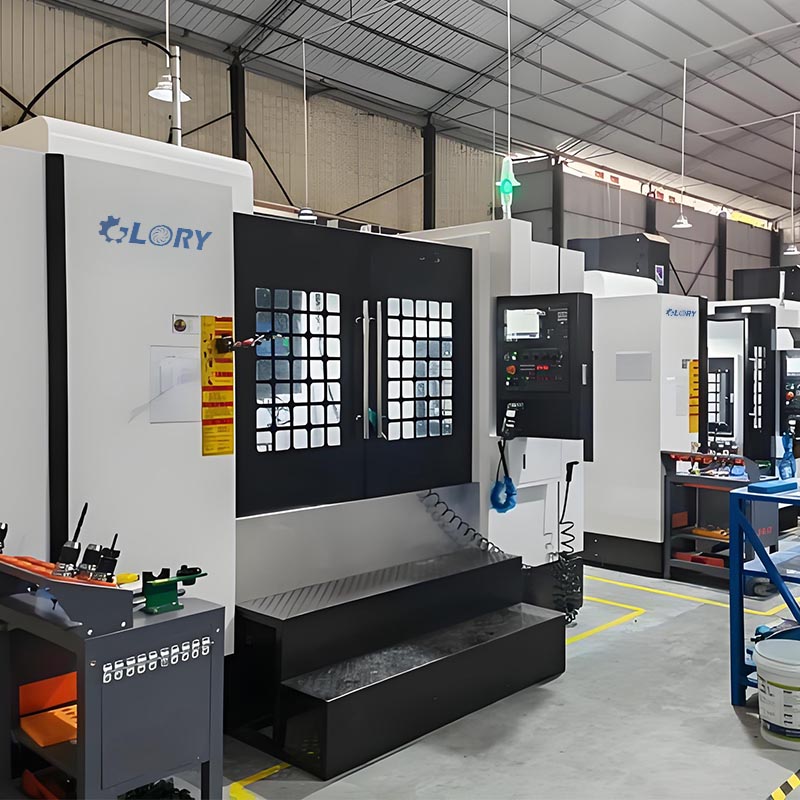
Atelier de production
Organisation des opérations et circulation des lots de fabrication.

Mesure tridimensionnelle
Vérification des positions, dimensions et relations géométriques.
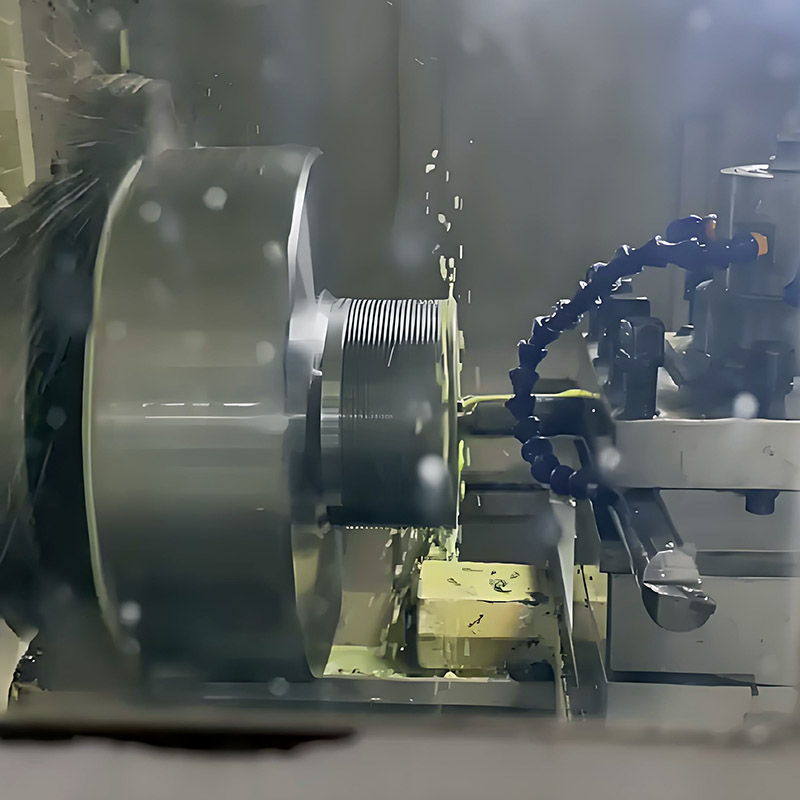
Usinage des métaux
Préparation et finition des surfaces fonctionnelles tournées.
05 · Matières usinées
Matériaux pour pièces CNC en aluminium, acier, inox, titane et plastique
La nuance et son état de livraison influencent l’usinabilité, la tenue mécanique, la stabilité et la finition. Nous fabriquons des pièces CNC métalliques et des pièces plastiques sur mesure en tenant compte de l’environnement de fonctionnement, des efforts, du frottement et de la compatibilité avec les traitements demandés.
| Famille et nuances | Caractéristiques à considérer | Exemples de pièces usinées |
|---|---|---|
| Aluminium 6061, 6082 et 6063 | Solutions pour composants légers, pièces de structure et boîtiers. L’état métallurgique, les contraintes du brut et le résultat attendu après anodisation doivent être précisés. | Supports usinés CNC en aluminium, boîtiers électroniques, brides, platines, dissipateurs thermiques et pièces de robotique. |
| Aluminium 7075, 2024 et 5052 | Famille couvrant des besoins différents : résistance mécanique pour certaines nuances et états, formabilité ou tenue à la corrosion pour d’autres. Le choix ne repose pas uniquement sur la désignation « aluminium ». | Roues de compresseur en 7075, interfaces allégées, pièces profilées, panneaux usinés et composants pour bancs d’essai. |
| Aciers au carbone C45 et 1045 | Pièces mécaniques de transmission, de guidage ou de support. La nuance exacte, la dureté et la stratégie de protection anticorrosion sont définies avec le traitement éventuel. | Arbres, axes, rouleaux, moyeux, tiges, brides et pièces tournées en acier au carbone. |
| Aciers alliés 4140, 42CrMo4 et 40Cr | Composants soumis à des sollicitations mécaniques, avec état recuit ou trempé et revenu selon le besoin. Les désignations citées ne sont pas interchangeables sans validation technique. | Arbres de transmission, vis sans fin en acier, axes de machines, broches et éléments de réducteur. |
| Aciers de cémentation 8620 et 16MnCr5 | Possibilité de combiner un cœur tenace avec une couche superficielle durcie, selon la nuance et le cycle retenus. Prévoir profondeur de couche, dureté et finition après traitement. | Arbres pignons, roues dentées, arbres cannelés, bagues et composants de transmission résistants à l’usure. |
| Aciers inoxydables 303, 304, 316 et 316L | Arbitrage entre usinabilité, tenue à la corrosion, assemblage et état de surface. La sélection dépend des fluides, de la température et du nettoyage prévu. | Corps de vanne, raccords filetés, arbres de pompe, brides, pièces de machines alimentaires et composants de laboratoire. |
| Inox duplex 2205, 17-4PH et 420 | Familles métallurgiques différentes, choisies pour des exigences spécifiques. L’état du 17-4PH et les traitements des inox durcissables doivent être explicitement définis. | Arbres de pompe duplex, pièces mécaniques en 17-4PH, axes résistants à l’usure et composants soumis à des charges élevées. |
| Titane TA1, TA2 et Ti-6Al-4V | Pièces où masse, résistance et environnement corrosif orientent le choix. Les désignations TA, TC ou internationales sont vérifiées dans la spécification matière du projet. | Supports légers en titane, brides, raccords, pièces profilées et composants techniques fabriqués en petites séries. |
| Cuivre, laiton et bronze | Conductivité, frottement, résistance à l’usure et comportement en milieu humide selon l’alliage. La nuance précise est importante pour une roue dentée ou une pièce de contact. | Contacts électriques, électrodes, raccords en laiton, bagues en bronze, paliers et roues pour vis sans fin. |
| Alliages de nickel et bronzes d’aluminium | Nuances étudiées selon la température, la corrosion et l’application. Les alliages de type Inconel, Hastelloy ou bronze nickel-aluminium exigent une gamme adaptée au matériau réel. | Composants de pompes, pièces pour équipements chimiques, éléments marins et pièces de turbomachines. |
| POM, acétal et polyamide PA | Pièces de glissement, de guidage et d’isolation. Pour le nylon, l’humidité et le conditionnement peuvent modifier les dimensions ; pour le POM, le type de matière doit également être précisé. | Pignons en POM, bagues de guidage, galets en nylon, entretoises isolantes, brides et pièces mécaniques plastiques. |
| PP, PU et PMMA | Polypropylène pour certaines résistances chimiques, polyuréthane selon sa dureté et sa déformabilité, acrylique selon les exigences de transparence. Les tolérances sont adaptées à chaque matière. | Vis de convoyage en PP, galets en PU, patins, pièces de protection, éléments transparents et prototypes usinés. |
06 · Familles de composants
Quels types de pièces usinées CNC pouvons-nous fabriquer sur plan ?
Notre service de fabrication de pièces mécaniques sur mesure en Chine couvre des composants de rotation, de transmission, de fixation, de guidage et de circulation des fluides. Chaque désignation correspond à une famille ; la géométrie finale reste celle de votre plan.
Arbres de transmission en acier
Arbres étagés, arbres creux, arbres longs et axes avec épaulements, rainures ou filetages. Pour les arbres élancés, la stratégie de maintien et l’ordre des passes limitent la flexion. Les portées de roulements, la coaxialité et le battement sont étudiés par rapport aux références fonctionnelles.
Arbres cannelés et manchons de transmission
Arbres à cannelures rectangulaires, profils en développante, cannelures de guidage et manchons cannelés sur plan. La fabrication exige le profil complet, le nombre de dents, les diamètres, la longueur utile et le type d’ajustement. Le choix du procédé dépend de l’accès aux dentures internes ou externes.
Arbres pignons et engrenages pour réducteurs
Composants de transmission associant denture, portées, alésages et fixation. Les données utiles comprennent module, nombre de dents, angle de pression, éventuelle hélice et exigences de précision. Le traitement thermique et les surépaisseurs sont préparés avant la finition des surfaces de montage.
Vis sans fin et roues en bronze
Vis à un ou plusieurs filets et roues associées, fabriquées selon les paramètres de l’ensemble. L’entraxe, le rapport, le sens de l’hélice, le module et la géométrie d’engrènement doivent être cohérents. Les pièces destinées à fonctionner ensemble sont étudiées comme un couple mécanique.
Disques cycloïdaux et cames de précision
Disques de réducteur, cames planes, cames excentriques et profils spéciaux pour mécanismes de mouvement. Le contour théorique, les positions des alésages et les références d’orientation sont essentiels. Les exigences de contact et d’état de surface guident la méthode de finition.
Bagues, douilles et paliers sur mesure
Bagues à collerette, douilles cylindriques, coussinets en bronze, entretoises et manchons de guidage. Les diamètres, longueurs, gorges de lubrification et jeux sont définis selon le montage. Les pièces usinées en bronze ou en plastique sont sélectionnées selon les charges et les conditions de frottement.
Blocs hydrauliques et corps de distribution
Blocs usinés en aluminium ou en acier avec perçages croisés, logements de cartouches, taraudages et portées d’étanchéité. Le contrôle porte sur les dimensions, l’accès aux canaux et la propreté. Les essais de pression ou de fuite, lorsqu’ils sont requis, sont définis séparément.
Tiroirs, chemises et pistons de vanne
Pièces tournées avec diamètres étagés, gorges, perçages et zones de guidage. Le jeu entre tiroir et chemise, la cylindricité, la rugosité et les arêtes influencent le fonctionnement. La finition peut associer tournage et opérations complémentaires selon les exigences du couple de pièces.
Roues de compresseur et composants 5 axes
Roues à aubes, diffuseurs, aubes axiales, distributeurs et disques à aubes intégrées. L’usinage CNC 5 axes de ces pièces prend en compte la finesse des pales, les raccordements, l’accès aux canaux et la fidélité au modèle. Le contrôle dimensionnel et l’équilibrage répondent à des besoins distincts.
Pièces de pompes et composants marins
Corps de pompe, roues, arbres, brides, couvercles et éléments d’hélice selon étude. Les pièces usinées en inox, duplex ou bronze sont examinées selon le fluide et le milieu. Les références d’assemblage, les faces d’étanchéité et la protection pendant le transport font partie de la définition.
Boîtiers, carters et dissipateurs en aluminium
Boîtiers électroniques usinés CNC, enveloppes d’instruments, carters et pièces de dissipation thermique. Les poches, parois, logements de joints et taraudages sont préparés pour l’assemblage. Les surfaces visibles et les zones à masquer avant anodisation sont identifiées sur le plan.
Supports, platines et pièces de robotique
Équerres, supports de capteurs, interfaces de préhension, plaques de fixation et pièces légères en aluminium. Les entraxes, références planes et positions des alésages assurent la compatibilité avec le montage. L’allègement est étudié avec la rigidité et l’accessibilité des outils.
Raccords, adaptateurs et pièces filetées
Raccords hydrauliques, adaptateurs, embouts, écrous spéciaux et connecteurs usinés en inox, laiton ou acier. La désignation exacte du filetage évite les confusions entre profils proches. Le mode d’étanchéité, les portées et les profondeurs utiles sont précisés indépendamment du filetage.
Brides, flasques et bagues de fixation
Pièces circulaires ou non standard associant faces d’appui, trous répartis, alésages et centrages. Une bride usinée CNC pour machine ou pompe peut nécessiter un contrôle du voile, de la position des perçages et de la relation entre le centrage et la face fonctionnelle.
Galets, guides et pièces plastiques techniques
Galets en nylon, roues en POM, patins de glissement, vis de convoyage en PP et pièces souples en PU selon dureté. La conception tient compte de la dilatation, du serrage et de la déformation. Les conditions de service déterminent le jeu et la tolérance réellement nécessaires.
Outillages et composants de laboratoire
Mors spécifiques, montages d’essai, porte-échantillons, supports optomécaniques et pièces de recherche. La fabrication à l’unité permet de valider une fonction avant une série. Les dimensions critiques, surfaces de référence et évolutions du prototype sont suivies par indice de définition.
07 · Précision dimensionnelle
Tolérances des pièces usinées CNC et états de surface
La précision d’une pièce ne se résume pas à une seule valeur. Une cote avec tolérance, une exigence de planéité et une rugosité décrivent des caractéristiques différentes. Les repères ci-dessous correspondent à des possibilités de réalisation sur des caractéristiques adaptées ; ils sont confirmés après analyse de la matière, des dimensions, du montage et du procédé de finition.
| Caractéristique | Repère envisageable | Application et conditions |
|---|---|---|
| Dimensions tournées | ±0,01 mm | Sur diamètres ou longueurs sélectionnés, avec matière, maintien et stabilité compatibles. Les autres cotes suivent leurs tolérances propres. |
| Position | 0,03 mm | Pour trous ou éléments repérés par rapport à un système de références défini. La forme de la zone de tolérance doit figurer sur le plan. |
| Parallélisme | 0,005 mm | Pour surfaces appropriées et étendue maîtrisée, après examen de la rigidité de la pièce et de son état libre. |
| Coaxialité | 0,005 mm | Sur portées sélectionnées avec références de mesure accessibles et gamme de reprise adaptée. |
| Perpendicularité | 0,01 mm | Relation entre face et axe, ou entre surfaces définies. La longueur et les références influencent la vérification. |
| Battement total | 0,01 mm | Pour certaines surfaces tournantes, selon l’axe de référence et le montage de contrôle retenus. |
| Planéité de précision | Jusqu’à 0,002 mm sur surfaces adaptées | Objectif spécialisé, éventuellement avec finition complémentaire. L’étendue de la surface et une métrologie suffisamment performante doivent être validées. |
| Cylindricité | 0,01 mm | Pour diamètres fonctionnels appropriés, selon longueur, épaisseur et conditions de finition et de mesure. |
| Symétrie | 0,01 mm | Si cette exigence est définie sur le plan avec ses références et une méthode d’évaluation convenue. |
| Rugosité de surface | Jusqu’à Ra 0,2 µm sur zones adaptées | Selon matière, accessibilité et procédé de finition. Une faible rugosité ne garantit pas à elle seule la forme, l’étanchéité ou la précision dimensionnelle. |
Précision fonctionnelle des pièces d’assemblage
Pour un arbre, une bague ou un logement de roulement, la tolérance du diamètre est liée au jeu ou au serrage recherché. Une indication d’ajustement ne correspond pas à une valeur unique indépendante du diamètre nominal. La température de fonctionnement, le matériau de la pièce associée et le mode de montage doivent être pris en compte.
Dimensions finales après traitement
L’état auquel les dimensions sont exigées doit être explicite : avant traitement, après traitement thermique ou après revêtement. Une couche de surface peut modifier un alésage, une portée et un filetage. Les surépaisseurs d’usinage et les éventuelles zones masquées sont donc préparées avec la finition.
08 · Contrôle optique et tridimensionnel
Mesure numérique par projection 2D : précision annoncée de 2,5 µm

2,5 µm, soit 0,0025 mm
La projection numérique 2D permet de vérifier des profils visibles, distances, rayons, angles et positions dans le plan de mesure. Elle convient aux contours de petites pièces, arêtes, encoches et éléments dont la lecture optique apporte un contrôle sans contact.
La précision annoncée de 2,5 µm concerne le système de mesure dans ses conditions spécifiées. Elle ne constitue ni une tolérance garantie de fabrication, ni une incertitude identique pour toutes les dimensions. L’éclairage, la netteté du bord, l’orientation, la température et le champ utilisé influencent le résultat.
Les formes tridimensionnelles, surfaces cachées et relations spatiales nécessitent des moyens complémentaires. Une machine à mesurer tridimensionnelle, un contrôle de forme ou une mesure de surface sont sélectionnés selon la caractéristique réellement demandée.
Mesure tridimensionnelle
Évaluation de dimensions, positions et géométries dans un système de références cohérent avec le plan.
Projection optique 2D
Lecture de contours et contrôle d’éléments visibles dans un plan, sans effort de palpage sur la pièce.
Numérisation optique 3D
Comparaison de surfaces complexes au modèle lorsque cette méthode est adaptée à la tolérance recherchée.
Contrôles complémentaires
Vérifications dédiées des filetages, rugosités, duretés ou caractéristiques fonctionnelles selon le besoin.
09 · Suivi de fabrication
Du contrôle de première pièce au rapport dimensionnel
Identification et préparation des contrôles
La référence, l’indice du plan, la matière et les caractéristiques critiques sont identifiés avant fabrication. Le plan de contrôle précise les cotes suivies, les références, le moyen de mesure et la fréquence. Cette préparation est particulièrement utile pour les ensembles comportant plusieurs composants appairés.
Validation du réglage initial
La première pièce permet de vérifier le réglage, les outils et les origines avant la poursuite du lot. Les caractéristiques susceptibles d’évoluer avec l’usure des outils ou la température font l’objet d’une surveillance adaptée. Une évolution du montage ou du procédé peut nécessiter une nouvelle vérification.
Contrôle final et inspection à 100 % sur demande
Les dimensions finales sont contrôlées dans l’état de livraison prévu. Une inspection à 100 % peut être organisée pour les caractéristiques convenues ; son périmètre est défini avec le projet. Les essais destructifs, fonctionnels ou de tenue en service relèvent d’un programme distinct.
Traçabilité et préparation de l’expédition
Les relevés dimensionnels peuvent être rattachés à la référence et au lot. Les surfaces d’appui, filetages, arêtes et finitions visibles sont protégés selon leur sensibilité. Les pièces sont séparées et identifiées pour faciliter le contrôle à réception et limiter les risques de mélange entre variantes.
10 · Propriétés mécaniques
Traitements thermiques des pièces mécaniques sur plan
Les traitements sont définis avec la nuance, la fonction et l’ordre des opérations. La dureté recherchée, la profondeur de couche éventuelle et les dimensions finales déterminent la préparation des ébauches et la nécessité d’une finition après traitement. Les opérations spécialisées sont organisées selon le projet.
Recuit et stabilisation avant finition
Un recuit adapté peut améliorer les conditions d’usinage ; une détente peut être envisagée pour limiter les effets des contraintes internes. La gamme dépend du matériau et du volume de matière enlevé. Les pièces minces, asymétriques ou fortement évidées demandent une attention particulière à leur stabilité.
Trempe et revenu des aciers
Ces opérations permettent d’ajuster le compromis entre résistance, dureté et ténacité d’un acier approprié. Pour un arbre ou un axe, la dureté finale et les risques de déformation sont pris en compte avant la finition des portées. Le cycle dépend de la nuance et de la section.
Cémentation des composants de transmission
Pour les aciers adaptés, la cémentation suivie de trempe permet d’obtenir une couche superficielle durcie tout en conservant un cœur plus tenace. Arbres pignons, dentures et cannelures peuvent être concernés. La profondeur de couche et les zones devant rester usinables sont précisées sur la définition.
Nitruration des surfaces sollicitées
La nitruration vise une surface dure et résistante à l’usure sur des nuances compatibles. Les exigences portent notamment sur la dureté, la profondeur et les zones traitées. Elle peut convenir à des arbres, vis ou composants de guidage, après examen de l’état métallurgique initial.
Durcissement localisé par induction
Une trempe par induction peut être étudiée pour renforcer certaines portées ou zones de contact d’un acier compatible. La localisation, la profondeur durcie et les transitions doivent être définies. Le contrôle porte sur l’effet recherché et sur les dimensions après traitement.
Vieillissement des alliages compatibles
Certains alliages d’aluminium et inox à durcissement structural nécessitent un état métallurgique précis. Pour une pièce en 17-4PH ou en aluminium traité, l’état de départ et l’état final doivent être cohérents avec le plan. Le traitement ne se déduit pas uniquement du nom générique du métal.
11 · Finitions fonctionnelles et visuelles
Traitements de surface des pièces CNC métalliques
La finition est choisie selon l’usage : aspect, frottement, protection de surface ou résistance à l’usure. La matière, l’épaisseur du traitement, les zones de masquage et les cotes après traitement sont étudiées ensemble. Les surfaces d’étanchéité et de contact demandent une définition spécifique.
Anodisation naturelle ou colorée
Finition de pièces usinées en aluminium, avec teinte et aspect définis pour les boîtiers, supports et composants visibles. Le rendu dépend de l’alliage, de son état et de la préparation. Les filetages, centrages et zones de contact peuvent nécessiter un masquage.
Anodisation dure
Option pour certaines pièces en aluminium soumises à l’usure, telles que corps de guidage, éléments coulissants ou composants hydrauliques. La couche modifie les dimensions finales ; son épaisseur et les jeux doivent être anticipés. L’aptitude dépend de l’alliage et du fonctionnement attendu.
Nickelage selon spécification
Traitement envisageable pour des blocs, raccords et pièces mécaniques selon le matériau. Le type de nickelage, l’épaisseur et la préparation doivent être précisés. Les caractéristiques finales d’un dépôt dépendent du procédé retenu, de sa composition et de la géométrie de la pièce.
Zingage des pièces en acier
Protection de certaines pièces en acier, vis spéciales, supports ou éléments de fixation. L’épaisseur et la finition associée sont définies avec le projet. Pour les aciers à haute résistance, les précautions liées au traitement et au risque de fragilisation doivent être évaluées.
Brunissage ou phosphatation
Finitions envisageables pour des composants en acier selon leur fonction et leur environnement. La protection peut dépendre d’un huilage ou d’un traitement complémentaire. Ces solutions doivent être choisies avec les exigences de stockage, d’apparence et de corrosion.
Passivation de l’acier inoxydable
Traitement de surface étudié pour éliminer certaines contaminations et favoriser l’état passif d’un inox approprié. Il ne remplace pas le choix de la bonne nuance pour le milieu. Les opérations préalables de nettoyage et la compatibilité avec la pièce sont examinées.
Microbillage, brossage et polissage
Préparations d’aspect et opérations de finition mécanique pour surfaces visibles ou fonctionnelles. Le niveau de brillance, le sens du brossage et les zones protégées sont spécifiés. Une finition esthétique ne doit pas arrondir une arête ou modifier une portée indispensable au montage.
Peinture, revêtements et marquage
Peinture liquide ou en poudre, revêtement spécifique et gravure laser selon matière et besoin. La couleur, l’épaisseur, les surfaces de référence et les emplacements de marquage sont définis. Les alésages ajustés et les surfaces électriques ou thermiques nécessitent une préparation adaptée.
12 · Géométries exigeantes
Usinage de pièces à parois minces, arbres longs et formes complexes
Parois minces et boîtiers allégés
La déformation peut provenir du serrage, des efforts de coupe et de la libération des contraintes du brut. La gamme peut répartir les enlèvements de matière, préserver des appuis temporaires et différencier ébauche et finition. La mesure doit tenir compte de l’état libre ou maintenu demandé.
Arbres longs et pièces élancées
La rigidité du montage, le soutien par lunette si nécessaire et le choix des passes permettent de maîtriser la flexion et les vibrations. Les portées et références sont réparties dans la gamme. La rectitude, le battement et l’état de surface sont évalués sur les zones réellement fonctionnelles.
Poches profondes et perçages croisés
Les outils longs sont plus sensibles aux vibrations et à la déviation. L’accès, l’évacuation des copeaux et le nettoyage des intersections sont étudiés en amont. Des rayons adaptés ou une modification locale du plan peuvent simplifier l’usinage sans modifier la fonction, après validation.
Alliages difficiles et pièces durcies
Le titane, certains inox et les alliages de nickel nécessitent des outils, paramètres et stratégies de refroidissement adaptés. Une pièce durcie peut demander une finition spécifique. La maîtrise de l’usure d’outil et de l’intégrité des surfaces est intégrée à la préparation du procédé.
13 · Exemple d’application
Exemple : roue de compresseur en aluminium usinée en 5 axes
Une roue de compresseur combine surfaces aérodynamiques, pales minces, moyeu et interfaces de rotation. Le modèle 3D définit les formes ; le plan précise les dimensions fonctionnelles et les contrôles. La séquence ci-dessous illustre une gamme possible, adaptée ensuite à l’alliage, au diamètre et à la géométrie réelle.
Analyser la définition
Identifier l’alésage, les surfaces d’appui, l’axe de référence, les zones de pale et les raccordements. Vérifier la cohérence entre modèle et plan, puis définir les caractéristiques à contrôler.
Préparer et tourner l’ébauche
Préparer le brut, réaliser les surfaces de référence et laisser les surépaisseurs utiles. Le maintien doit préserver l’accès aux zones à usiner et la stabilité de la pièce.
Programmer et simuler les parcours
Préparer les trajectoires de fabrication assistée par ordinateur, les orientations d’outil et les transitions. Examiner les collisions et les zones où la flexibilité des pales limite les efforts de coupe.
Usiner les canaux et les pales
Répartir ébauche, semi-finition et finition pour conserver une rigidité suffisante. Le choix des outils et l’ordre des parcours visent à maîtriser la forme et les traces de coupe.
Finir les interfaces de montage
Terminer les portées et faces selon la gamme retenue, puis effectuer un ébavurage adapté aux arêtes définies. Une pale fine ne doit pas être arrondie arbitrairement pendant la finition.
Vérifier la géométrie finale
Contrôler les interfaces et les surfaces par les moyens appropriés. L’équilibrage dynamique, les essais de rotation ou la validation aérodynamique, s’ils sont nécessaires, sont spécifiés séparément.
14 · Applications industrielles
Pièces CNC sur mesure pour machines et équipements industriels
Automatisation et robotique
Supports, interfaces, axes, mors, galets et pièces de préhension. Les besoins portent sur l’interchangeabilité, les entraxes, la masse et la résistance aux cycles de fonctionnement.
Transmission et construction mécanique
Arbres pignons, vis sans fin, manchons, disques cycloïdaux et bagues. Les paramètres d’engrènement et les références de montage déterminent la compatibilité avec le mécanisme.
Pompes, hydraulique et pneumatique
Corps, blocs de distribution, tiroirs, raccords, pistons et arbres. Les surfaces d’étanchéité, la propreté interne et les essais requis sont définis selon le circuit.
Énergie et turbomachines
Roues de compresseur, diffuseurs, aubes et éléments de pompes. La géométrie des surfaces, les interfaces et le matériau sont examinés selon les conditions de fonctionnement.
Aéronautique, drones et bancs d’essai
Supports légers, interfaces, boîtiers et prototypes techniques selon cahier des charges. Les exigences propres au programme et à la destination de la pièce sont examinées avant fabrication.
Marine et équipements chimiques
Arbres, brides, composants de pompe et pièces en inox ou bronze. La sélection du matériau dépend du fluide, de la salinité, de la température et des couples de matériaux en présence.
Électronique, instrumentation et recherche
Boîtiers, dissipateurs, supports de capteurs et porte-échantillons. Les contraintes concernent la gestion thermique, le positionnement, les interfaces et parfois la finition des surfaces visibles.
Machines alimentaires et équipements médicaux
Composants mécaniques, supports et pièces de guidage selon définition. La destination, les conditions de nettoyage et les exigences propres aux matériaux en contact sont précisées dans le projet.
15 · Volumes de production
Usinage à l’unité, prototypes, petites séries et grandes séries
La fabrication peut commencer dès une pièce. Le choix des montages, le temps de préparation et le niveau d’automatisation sont adaptés à la quantité. Lors du passage d’un prototype à une série, la définition approuvée sert de base à la répétabilité et à la maîtrise des coûts.
Pièce unique
Composant spécial, réparation, outillage ou pièce de recherche. La préparation vise une réalisation fiable sans imposer un outillage disproportionné.
Prototype fonctionnel
Validation de l’encombrement, des interfaces et de la fonction avec la matière prévue. Les modifications sont identifiées avant le lancement suivant.
Petite et moyenne série
Organisation de lots avec montages réutilisables, outils définis et suivi des dimensions sensibles. Cette étape peut préparer une montée en cadence.
Grande série
Optimisation des temps de cycle, de l’alimentation matière et des contrôles. Les références et les évolutions techniques sont suivies entre commandes.
Délais de fabrication selon la complexité
À titre indicatif, certains prototypes simples peuvent être réalisés en 3 à 7 jours ouvrés après validation complète et disponibilité matière. Les lots de production demandent souvent 10 à 30 jours ouvrés. Les traitements, outillages spécifiques et contrôles supplémentaires peuvent prolonger ce délai ; le transport est évalué séparément.
Commandes répétitives et évolutions de plan
Une référence stable facilite la réutilisation des programmes, des montages et des méthodes de contrôle. Une modification de matière, de traitement ou de cote est étudiée avant la nouvelle série. Les anciennes et nouvelles versions sont distinguées pour éviter un mélange de composants.
16 · Déroulement du projet
Du plan de pièce à la livraison des composants usinés
Revue technique
Lecture des plans, fichiers 3D, matières, traitements, volumes et dimensions critiques.
Étude de faisabilité
Vérification des accès outils, références, tolérances et éventuels points à clarifier.
Préparation matière
Choix du brut, de son état et des surépaisseurs nécessaires à la gamme.
Programmation
Définition des montages, parcours, séquences et moyens de contrôle associés.
Usinage et suivi
Réalisation des opérations et vérification des caractéristiques pendant la production.
Traitements et finition
Opérations prévues, ébavurage, nettoyage et protection des surfaces sensibles.
Contrôle final
Inspection de la pièce dans son état de livraison et préparation des relevés convenus.
Conditionnement
Identification des lots et emballage adapté aux formes, matières et finitions.
17 · Définition technique
Informations nécessaires à la fabrication de pièces sur plan
Plans 2D et modèles 3D
Un plan coté en PDF et un modèle solide, par exemple au format STEP, constituent une base utile. Les fichiers DXF ou DWG peuvent compléter les profils 2D. Les unités, la référence et l’indice doivent être identifiables. En cas de différence entre documents, la définition applicable est clarifiée avant l’usinage.
Matière et traitements
La nuance complète, l’état métallurgique, la dureté attendue et la finition sont précisés. Pour un revêtement, l’épaisseur, la couleur et les zones masquées sont utiles. Une pièce en plastique demande également le type de matière, sa couleur et les conditions dimensionnelles pertinentes.
Tolérances et fonction
Les dimensions critiques, ajustements, références géométriques, rugosités et filetages sont indiqués. Les pièces associées ou une vue d’assemblage peuvent aider à comprendre la fonction. Un contour 3D seul ne définit pas toutes les tolérances, arêtes ou exigences de contrôle.
Quantités et périmètre de livraison
Les besoins à l’unité, par lot et à terme orientent la gamme. Le périmètre précise la finition, l’inspection, les essais éventuels, les relevés dimensionnels et l’emballage. Les contraintes de délai sont évaluées avec la disponibilité matière et les opérations spécialisées.
18 · Coût et fabricabilité
Optimiser le coût des pièces CNC sans perdre leur fonction
Réserver les tolérances fines aux interfaces utiles
Une exigence très serrée sur toutes les cotes augmente souvent le temps d’usinage et de mesure. Identifier les portées, références et surfaces fonctionnelles permet de concentrer les opérations de précision là où elles apportent une valeur à l’assemblage.
Faciliter l’accès des outils
Des rayons intérieurs cohérents, des poches moins profondes et des perçages accessibles améliorent la rigidité des outils. Une géométrie compatible avec moins de reprises peut réduire le coût et les écarts entre faces, sous réserve de validation de la conception.
Choisir matière et finition ensemble
Un métal facile à usiner peut devenir peu avantageux si le traitement demandé impose de nombreuses reprises. Le coût global inclut le brut, l’enlèvement de matière, la finition et le contrôle. Pour une pièce visible, l’alliage doit aussi convenir au rendu attendu.
Adapter la gamme à la quantité réelle
Un montage dédié peut être pertinent en série et inutile pour une pièce unique. La répétition des commandes, le regroupement de variantes compatibles et la stabilité des plans permettent d’amortir la préparation tout en préservant l’identification des références.
19 · Questions techniques fréquentes
Questions sur l’usinage CNC sur mesure en Chine
Peut-on commander une seule pièce usinée ?
Oui. La fabrication à partir d’une pièce convient aux prototypes, pièces spéciales, outillages et besoins de remplacement. Le coût unitaire dépend aussi de la programmation, de la préparation du brut, du montage et des contrôles nécessaires.
Fabriquez-vous uniquement des pièces standard ?
Notre service concerne les pièces non standard réalisées sur plan. Les dimensions, formes, alésages, perçages, filetages et finitions sont définis pour votre application, qu’il s’agisse d’une pièce tournée simple ou d’une géométrie 5 axes complexe.
Un modèle 3D suffit-il pour lancer la fabrication ?
Le modèle définit la géométrie, mais un plan ou une spécification doit préciser les tolérances, la matière, les références, la rugosité et les traitements. Les caractéristiques non définies sont clarifiées avant le lancement du travail.
Quels matériaux peuvent être usinés en CNC ?
Les familles courantes comprennent aluminium, aciers, inox, titane, cuivre, laiton, bronze et plastiques techniques. La faisabilité dépend de la nuance exacte, de l’état du brut et des dimensions. Les matériaux particuliers sont étudiés au cas par cas.
Quelle précision demander pour une pièce CNC ?
La précision doit correspondre à la fonction. Un logement ajusté, une face d’étanchéité et un carter de protection n’ont pas les mêmes besoins. Les valeurs de capacité présentées sur cette page doivent être confirmées pour les surfaces et dimensions concernées.
La mesure 2D à 2,5 µm garantit-elle cette tolérance ?
Non. Une caractéristique d’instrument et une tolérance de fabrication sont deux notions différentes. La conformité dépend de la méthode, de l’incertitude, du montage et de la pièce. La mesure optique 2D ne remplace pas un contrôle tridimensionnel lorsque celui-ci est nécessaire.
Quand choisir l’usinage CNC 5 axes ?
Il est pertinent pour les surfaces complexes, orientations multiples et accès difficiles, notamment sur des roues à aubes et pièces profilées. Une pièce prismatique simple peut être réalisée efficacement en 3 axes. Le choix dépend de la géométrie et de l’économie globale.
Peut-on intégrer traitement thermique et revêtement ?
Oui, selon compatibilité du matériau et définition du projet. La séquence est préparée pour tenir compte des déformations, de la dureté et des variations de dimensions. Les cotes finales sont associées à l’état de livraison demandé.
Comment sont contrôlés les cannelures et engrenages ?
Le plan doit définir le profil et les paramètres de denture ainsi que les références de montage. Les moyens de contrôle sont choisis selon les caractéristiques requises. Un simple contrôle du diamètre extérieur ne suffit pas à valider un engrènement.
Les prototypes peuvent-ils devenir une production en série ?
Oui. Après validation de la définition, la gamme peut être adaptée au volume : montages réutilisables, réduction du temps de cycle et suivi des caractéristiques sensibles. Les modifications issues du prototype sont intégrées à un nouvel indice avant la série.
Que comprend une inspection à 100 % ?
Elle signifie que chaque pièce est vérifiée pour les caractéristiques convenues. Elle ne signifie pas automatiquement que toutes les propriétés physiques et toutes les fonctions ont été testées. Les dimensions, critères et relevés attendus sont définis avec le besoin.
Comment comparer des offres d’usinage CNC en Chine ?
Comparer la même nuance, le même indice de plan, les tolérances, la quantité, les traitements, les contrôles et le conditionnement. Une comparaison sur un périmètre technique identique permet d’évaluer plus justement le coût et le délai des pièces OEM sur mesure.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
