Zeichnungsfertigung · China · Einzelteile und Serien
OEM-CNC-Teile nach Zeichnung aus China
Individuelle CNC-Teile aus Metall und Kunststoff: vom ersten Prototyp bis zur wiederkehrenden Großserie. Wir liefern kundenspezifische Drehteile, Frästeile und komplexe 5-Achs-Bauteile nach Ihrer technischen Zeichnung, Ihrem 3D-Modell und den festgelegten Funktionsanforderungen.
Unsere CNC-Fertigung in China umfasst die Abstimmung von Werkstoff, Bearbeitungsverfahren, Wärmebehandlung, Oberflächenveredelung und Maßprüfung. So entstehen einbaufertige Zeichnungsteile für Maschinenbau, Antriebstechnik, Hydraulik, Pumpen, Automatisierung und viele weitere industrielle Anwendungen.
Ab 1 Stück
Einzelanfertigung, Musterteile und Funktionsprototypen.
Bis zur Großserie
Kleinserien, Serienfertigung und wiederkehrende Produktionslose.
Metall und Kunststoff
Aluminium, Stahl, Edelstahl, Titan, Kupferlegierungen und technische Kunststoffe.
Nach Zeichnung
Geometrie, Passungen, Oberfläche und Prüfmerkmale nach vereinbarter Spezifikation.
01 / Produktbeispiele
Ausgewählte CNC-Teile nach Zeichnung
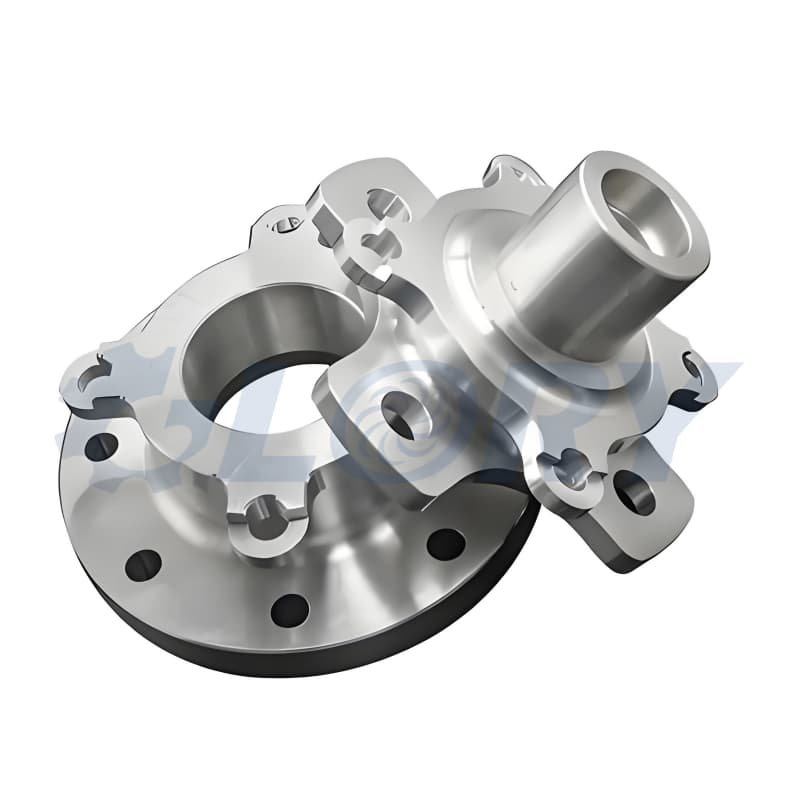
Titanbauteil nach Zeichnung
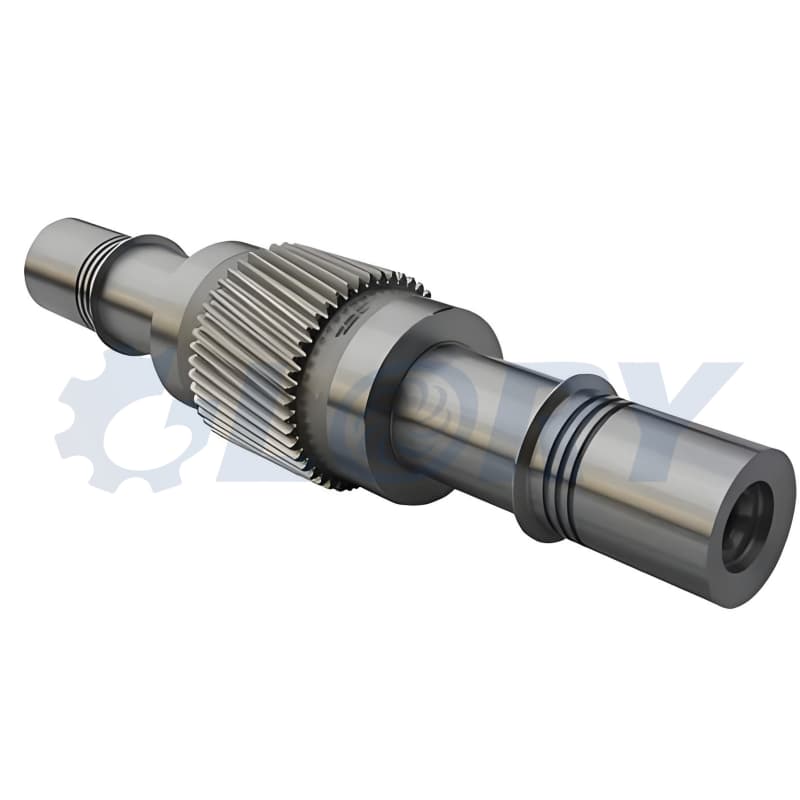
Zahnradwelle
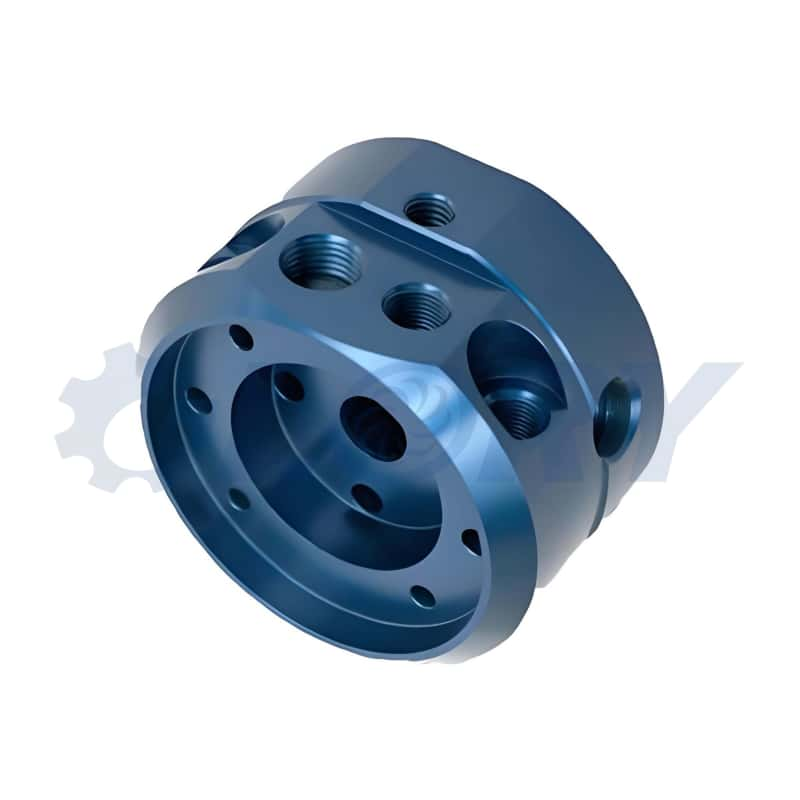
Farbige Aluminiumfrästeile
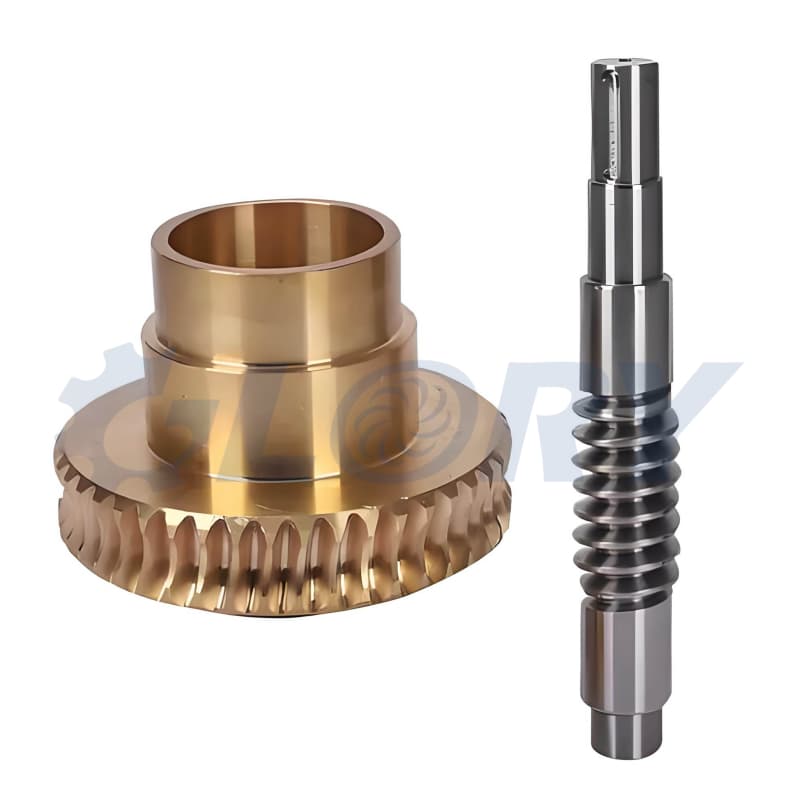
Schneckenrad und Schneckenwelle
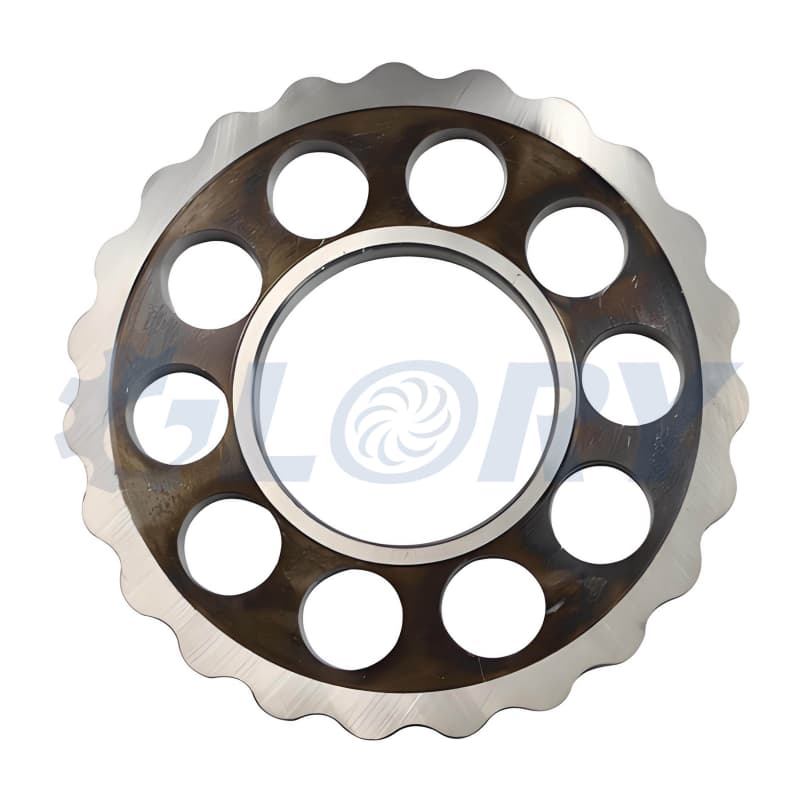
Zykloidenscheibe

Vernickelter Hydraulikblock
02 / Kundenspezifische Fertigung
CNC-Lohnfertigung in China für Ihre Konstruktion
Ein Zeichnungsteil muss zu seiner späteren Aufgabe passen: Eine Getriebewelle überträgt Drehmoment, ein Hydraulikblock verteilt Druckmedien, ein Aluminiumgehäuse nimmt Baugruppen auf und ein Laufrad führt ein strömendes Medium. Deshalb beginnt die kundenspezifische CNC-Bearbeitung mit dem Verständnis von Funktion, Bezugsflächen, Werkstoffzustand und Montagebedingungen.
Wir betreuen die Fertigung nicht standardisierter OEM-Bearbeitungsteile in China. Außenkonturen, Bohrbilder, Gewinde, Nuten, Taschen, Freiformflächen und Bearbeitungszugaben werden auf Grundlage Ihrer Unterlagen abgestimmt. Statt eines festen Katalogmaßes bestimmt die freigegebene Konstruktion das fertige Bauteil.
Zeichnungsteile und Sonderanfertigungen
CNC-Sonderteile nach Zeichnung eignen sich für neue Maschinen, bestehende Baugruppen und individuelle Einbausituationen. Dazu gehören Sonderwellen, Distanzhülsen, Adapterplatten, Flanschbuchsen, Halterungen, Ventilkörper und Gehäuse mit kundenspezifischen Anschlussmaßen.
Besonders wichtig sind ein eindeutiger Zeichnungsstand, die Bemaßung der Funktionsflächen und die Festlegung von Kanten, Radien und Oberflächen. Nicht bemaßte Merkmale werden vor der Fertigung geklärt.
OEM-Teile für wiederkehrende Baugruppen
Bei der OEM-CNC-Fertigung stehen die Austauschbarkeit von Komponenten und die zuverlässige Wiederholbarkeit im Mittelpunkt. Bearbeitungsfolgen, Vorrichtungen und Prüfmerkmale werden auf die jeweilige Teilefamilie abgestimmt.
Für wiederkehrende Lose lassen sich freigegebene Programme, Prüfpläne und Verpackungsvorgaben wiederverwenden. Änderungen an Werkstoff, Geometrie oder Oberfläche werden einem neuen Revisionsstand zugeordnet.
Prototypen und technische Muster
Ein einzelnes CNC-Musterteil ermöglicht die Prüfung von Einbauraum, Passung, Steifigkeit und Funktion im vorgesehenen Werkstoff. Dies ist hilfreich für Entwicklung, Prüfstände, Versuchsaufbauten und die Vorbereitung einer späteren Serie.
Auch kleine Mengen können gedreht, gefräst, gebohrt und nachbearbeitet werden. Der Prozess berücksichtigt dabei sowohl die kurzfristige Musterfertigung als auch die spätere wirtschaftliche Herstellbarkeit.
Durchgängige Abstimmung der Prozesskette
Mechanische Bearbeitung, Wärmebehandlung und Oberflächenveredelung beeinflussen sich gegenseitig. Eine gehärtete Welle benötigt gegebenenfalls Schleifzugaben; eine harteloxierte Aluminiumbohrung muss den Schichtaufbau berücksichtigen.
Unser Fertigungsangebot verbindet diese Schritte mit einer abschließenden Prüfung der vereinbarten Merkmale. So werden nicht nur einzelne Maße, sondern auch die Anforderungen an das fertige Zeichnungsteil berücksichtigt.
03 / Bearbeitungsverfahren
CNC-Drehen, CNC-Fräsen und 5-Achs-Bearbeitung
Das Bearbeitungsverfahren richtet sich nach Geometrie, Werkstoff, Zugänglichkeit und Losgröße. Viele präzise Maschinenteile entstehen durch eine Kombination mehrerer Verfahren. Maßgeblich ist eine Prozessfolge, die Funktionsflächen kontrollierbar herstellt und unnötige Umspannungen vermeidet.
CNC-Drehen für rotationssymmetrische Teile
Außendrehen, Innendrehen, Plandrehen, Einstechen, Gewindedrehen und Ausbohren ermöglichen maßgeschneiderte Wellen, Buchsen, Hülsen, Ringe, Bolzen und Anschlussstücke. Auch abgestufte Durchmesser, konische Sitze und dünnwandige Drehteile können nach Zeichnung gefertigt werden.
Bei schlanken Wellen werden Aufspannung, Abstützung und Schnittkräfte aufeinander abgestimmt. Für lange oder empfindliche Bauteile können geeignete Lünetten und zusätzliche Stützmaßnahmen erforderlich sein.
3-Achs-CNC-Fräsen für prismatische Bauteile
Planflächen, Taschen, Nuten, Bohrungen und Konturen lassen sich wirtschaftlich aus Platten, Blöcken und vorgeformten Rohlingen herstellen. Typische CNC-Frästeile sind Montageplatten, Aluminiumgehäuse, Halter, Spannbacken, Adapter und Hydraulikblöcke.
Für rechtwinklige Bearbeitungen ist die 3-Achs-Fertigung häufig eine zweckmäßige Lösung. Zusätzliche Aufspannungen werden anhand der Bezüge und der zulässigen Lageabweichungen geplant.
4-Achs-Bearbeitung für Umfangsmerkmale
Eine zusätzliche Drehachse erleichtert die Bearbeitung mehrerer Seiten sowie wiederkehrender Merkmale am Umfang. Beispiele sind Querbohrungen, radiale Lochbilder, Schlüsselflächen und gefräste Konturen an zylindrischen Bauteilen.
Das Verfahren ist für kundenspezifische Wellen, Verteilerkörper und Bauteile mit winkelversetzten Flächen interessant. Die gewählte Bearbeitungsstrategie richtet sich nach der benötigten Achsbewegung und dem Werkzeugzugang.
5-Achs-CNC-Bearbeitung für komplexe Konturen
Simultane oder angestellte 5-Achs-Bearbeitung unterstützt die Fertigung räumlicher Freiformflächen, schräger Bohrungen und schwer zugänglicher Geometrien. Typische Bauteile sind Verdichterlaufräder, Schaufeln, Leiträder, Düsenringe und komplexe Halterungen.
Kürzere Werkzeuge und weniger Umspannungen können die Bearbeitungsbedingungen verbessern. Die tatsächlich erreichbare Präzision bleibt von Geometrie, Werkzeug, Werkstoff und Messstrategie abhängig.
Bohren, Reiben und Gewindebearbeitung
Durchgangsbohrungen, Sacklochbohrungen, Senkungen, Passbohrungen und Innengewinde werden in die Bearbeitungsfolge integriert. Möglich sind metrische Gewinde sowie zeichnungsspezifische Zoll- und Rohrgewinde, etwa UNC, UNF, G oder NPT.
Gewindeform, Steigung, Tiefe und Toleranz müssen eindeutig festgelegt sein. Bei medienführenden Teilen werden Dichtfläche, Einlaufgeometrie und die Zugänglichkeit zur Entgratung berücksichtigt.
Drahterodieren und Senkerodieren
Erodierverfahren ergänzen die Zerspanung bei elektrisch leitfähigen Werkstoffen, harten Materialien, schmalen Durchbrüchen und komplexen Innenkonturen. Drahterodieren eignet sich beispielsweise für präzise Konturplatten und zugängliche Durchgangsprofile.
Senkerodieren kann ausgewählte, spanend schwer erreichbare Geometrien erschließen. Verfahren, Elektrodengeometrie und Nachbearbeitung werden passend zur jeweiligen Form und Oberflächenanforderung bestimmt.
Schleifen und Feinbearbeitung
Rundschleifen, Flachschleifen und geeignete Feinbearbeitungsschritte werden für eng tolerierte Funktionsflächen vorgesehen. Typische Aufgaben sind Lagersitze, Führungsflächen, gehärtete Zapfen und präzise Auflageflächen.
Eine geschliffene Oberfläche ist nicht automatisch für jede Dicht- oder Lagerstelle optimal. Neben Rauheit und Maß werden bei Bedarf Form, Bearbeitungsrichtung und die konkrete Funktion der Kontaktfläche berücksichtigt.
Profilbearbeitung und kombinierte Fertigung
Zahnradwellen, Keilwellen, Schnecken und andere Profilteile benötigen eine zum Profil passende Prozesskette. Abhängig von Zugänglichkeit und Anforderung werden geeignete Fräs-, Wälzfräs-, Räum-, Erodier- oder Schleifschritte projektspezifisch abgestimmt.
Verzahnungsdaten und Prüfanforderungen sind dabei ebenso wichtig wie die äußeren Abmessungen. Aus einem allgemeinen 3D-Modell allein ergeben sich nicht immer alle für die Herstellung notwendigen Profildaten.
04 / Fertigung und Messtechnik
CNC-Maschinen und Prüftechnik für Zeichnungsteile
Für die Herstellung individueller Bearbeitungsteile werden CNC-Drehmaschinen, mehrachsige Bearbeitungszentren und ergänzende Bohr-, Gewinde- und Erodierverfahren eingesetzt. Koordinatenmessung und optische Messverfahren unterstützen die Überprüfung der hergestellten Geometrien. Maschine, Aufspannung und Messmittel werden nach dem jeweiligen Bauteil ausgewählt.
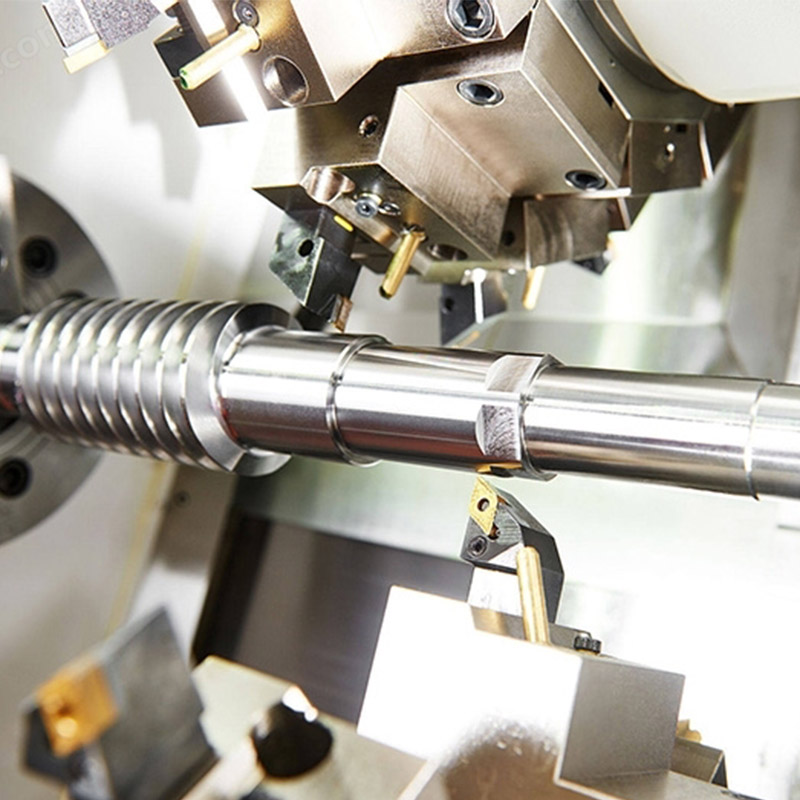
CNC-Drehbearbeitung
Bearbeitung von Wellen, Hülsen, Buchsen und rotationssymmetrischen Funktionsflächen.

5-Achs-Fertigung
Mehrachsige Bearbeitung komplexer Konturen, räumlicher Flächen und anspruchsvoller Prototypen.
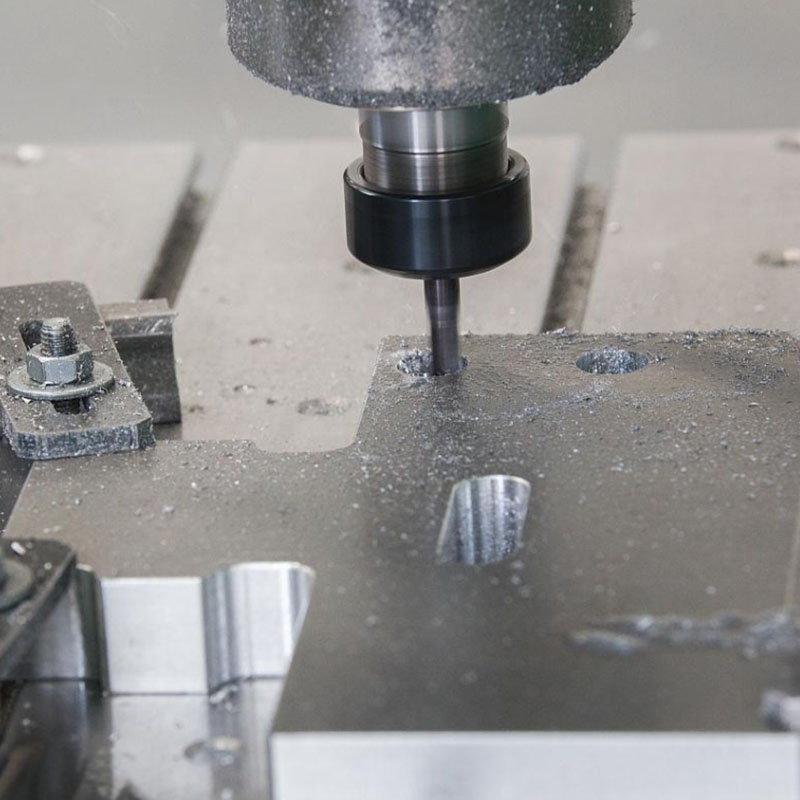
Bohren und Gewindeschneiden
Lochbilder, Anschlussbohrungen, Befestigungsgewinde und präzise bearbeitete Bohrungssysteme.
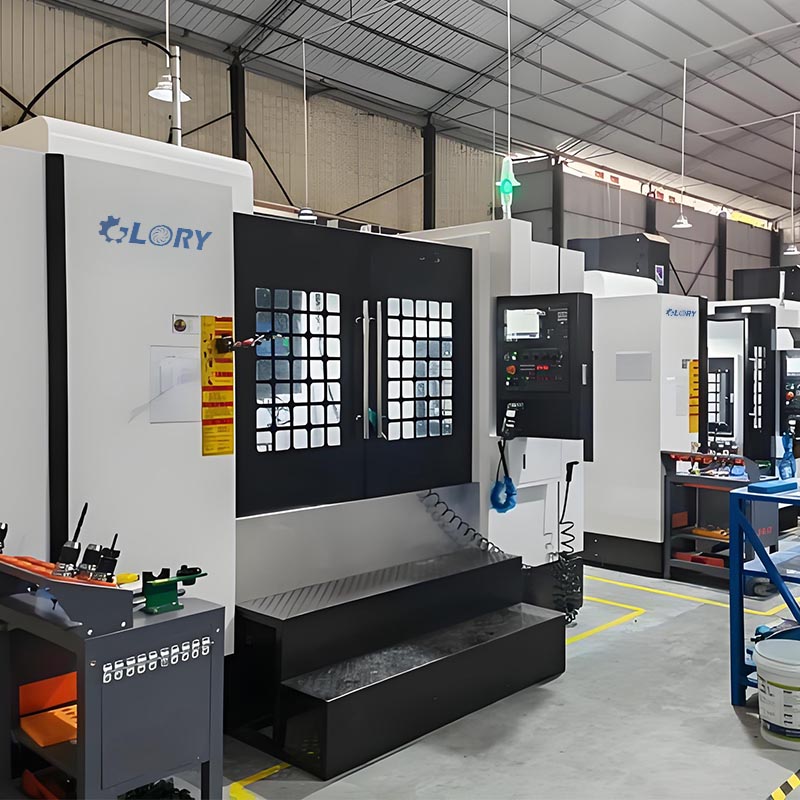
Mechanische Fertigung
Abgestimmte Arbeitsgänge für Einzelteile, Kleinserien und wiederkehrende Produktionslose.

Koordinatenmessung
Maßliche und geometrische Prüfung ausgewählter Merkmale im festgelegten Bezugssystem.
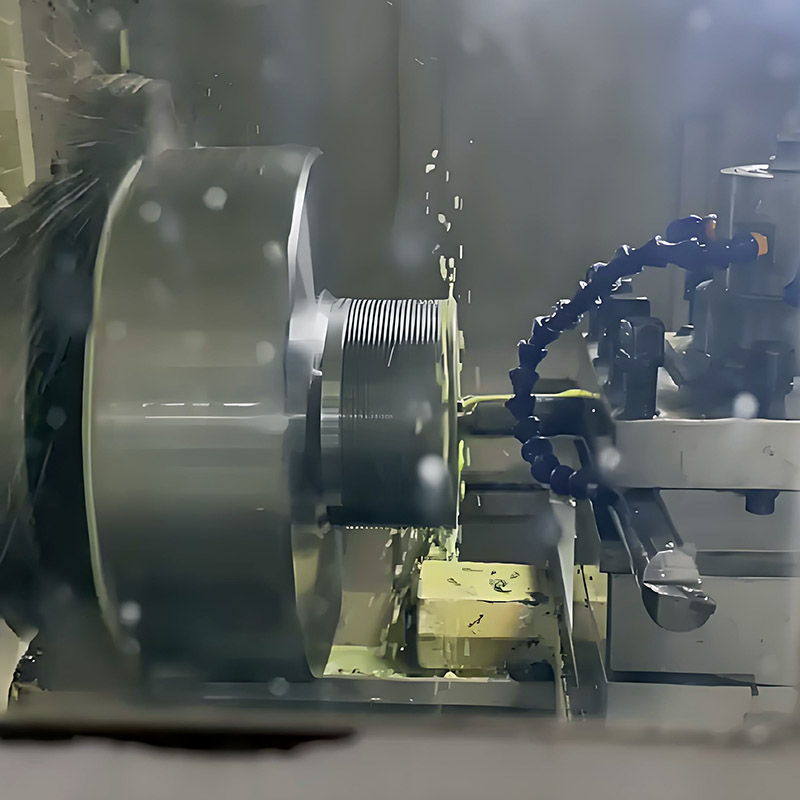
Metallzerspanung
Bearbeitungsstrategien passend zu Werkstoff, Schnittbedingungen und geforderter Oberflächenqualität.
05 / Maße, Form und Oberfläche
Präzision für CNC-Drehteile und CNC-Frästeile
Eine präzise CNC-Bearbeitung umfasst mehr als die Einhaltung eines Durchmessers. Entscheidend sind auch die Lage von Bohrungen, die Ebenheit von Dichtflächen, der Rundlauf rotierender Teile und die Rauheit von Kontaktflächen. Diese Merkmale werden anhand der Zeichnung und ihrer festgelegten Bezüge bewertet.
Die folgenden Werte dienen als Orientierung für ausgewählte, technisch geeignete Merkmale unseres Fertigungsangebots. Sie gelten nicht pauschal für jedes Bauteil oder gleichzeitig für sämtliche Flächen. Werkstoff, Abmessungen, Wandstärke, Wärmebehandlung, Aufspannung und Messverfahren bestimmen, welche Anforderungen im konkreten Projekt bestätigt werden können.
| Merkmal | Orientierungswert | Typische Anwendung | Technische Einordnung |
|---|---|---|---|
| Durchmesser beim Präzisionsdrehen | Bis ±0,01 mm | Wellenabsätze, Buchsen, Bolzen und zylindrische Sitze | Für geeignete Abmessungen, Werkstoffe und Aufspannbedingungen; Passungen separat festlegen. |
| Position | Bis 0,03 mm | Bohrbilder, Passstiftbohrungen und Montagebezüge | Bezugssystem und Form der Toleranzzone müssen aus der Zeichnung hervorgehen. |
| Parallelität | Bis 0,005 mm | Gegenüberliegende Funktionsflächen und Führungen | Abhängig von Flächengröße, Bauteilsteifigkeit und Fertigbearbeitung. |
| Koaxialität | Bis 0,005 mm | Zusammenwirkende Wellen- und Bohrungsachsen | Gemeinsame Bearbeitungsbezüge und eine geeignete Messstrategie sind erforderlich. |
| Rechtwinkligkeit | Bis 0,01 mm | Schultern, Stirnflächen, Flansche und Montageflächen | Die ausgewertete Fläche beziehungsweise Achse wird einem definierten Bezug zugeordnet. |
| Gesamtrundlauf | Bis 0,01 mm | Rotierende Wellen, Naben und zylindrische Funktionsflächen | Nicht mit dynamischer Auswuchtung gleichzusetzen; Bezug und Messaufbau separat festlegen. |
| Symmetrie | Bis 0,01 mm | Nuten, gegenüberliegende Merkmale und mittige Konturen | Anwendung und Bezugsdefinition entsprechend der freigegebenen Zeichnung. |
| Ebenheit | Bis 0,002 mm | Ausgewählte kleine und ausreichend steife Präzisionsflächen | Besonders anspruchsvoller Wert; Feinbearbeitung und ein geeignetes Messkonzept projektspezifisch prüfen. |
| Zylindrizität | Bis 0,01 mm | Wellen, Hülsen, Führungsbohrungen und zylindrische Sitze | Die zulässige Formabweichung ist zusätzlich zum Durchmessermaß zu betrachten. |
| Oberflächenrauheit | Bis Ra 0,2 µm | Ausgewählte geschliffene oder feinbearbeitete Funktionsflächen | Kein Standardwert für alle gefrästen Flächen; Verfahren und Zugänglichkeit beeinflussen die Machbarkeit. |
| Passungen | Nach Zeichnung, beispielsweise H7 oder h6 | Bohrungen, Wellen, Lagerstellen und Montageverbindungen | Die zulässigen Abmaße hängen vom Nennmaß und der vereinbarten Passung ab. |
| Gewinde und Profile | Nach Profil- und Toleranzangabe | Innengewinde, Außengewinde, Keilwellen und Verzahnungen | Profil, Größe, Toleranz und Prüfverfahren müssen vollständig spezifiziert sein. |
Wellen, Buchsen und Lagersitze
Bei CNC-gedrehten Präzisionswellen zählen Durchmesser, Rundheit, Koaxialität und Schulterlage. Ein enger Durchmesser allein genügt nicht, wenn der Lagersitz unrund ist oder mehrere Sitze nicht zur gleichen Bezugsachse passen. Für gehärtete Wellen kann eine abschließende Schleifbearbeitung vorgesehen werden.
Gehäuse, Platten und Hydraulikblöcke
Für CNC-gefräste Aluminiumgehäuse sind Lochbildpositionen, Montageflächen und Einbaumaße wesentlich. Bei Hydraulikblöcken kommen Bohrungskreuzungen, Dichtflächen und die Entgratung innenliegender Kanäle hinzu. Die Messung orientiert sich an den späteren Montagebezügen.
Laufräder, Schaufeln und Freiformteile
Komplexe 5-Achs-Bauteile benötigen häufig eine geometrische Bewertung gegenüber dem CAD-Modell. Schaufelkontur, Wandstärke, Nabenbohrung und Rundlauf erfüllen unterschiedliche Aufgaben und erhalten getrennte Prüfkriterien. Eine erforderliche Auswuchtprüfung wird zusätzlich vereinbart.
Kunststoffteile und dünnwandige Bauteile
Temperatur, Feuchte, Eigenspannungen und Spannkräfte können die Maße beeinflussen. Toleranzen für POM-, PA- oder PP-Teile werden deshalb auf Materialverhalten und Einsatzbedingungen abgestimmt. Ein für einen Stahlblock geeigneter Wert ist nicht automatisch sinnvoll für ein dünnwandiges Kunststoffgehäuse.
06 / Qualitätsprüfung
Maßprüfung mit Koordinatenmessung und digitaler 2D-Projektion

2,5 µm
Angegebene Messgenauigkeit der digitalen 2D-Projektionsmessung
Die digitale 2D-Projektionsmessung unterstützt die Prüfung optisch zugänglicher Konturen, Winkel, Radien und Abstände. Sie ist besonders hilfreich bei kleinen Merkmalen, empfindlichen Kanten und Geometrien, deren Form sich in einer geeigneten Projektion auswerten lässt.
Die angegebene Messgenauigkeit von 2,5 µm entspricht 0,0025 mm. Dieser Wert beschreibt die Messtechnik unter den zugehörigen Bedingungen und ist keine allgemeine Fertigungstoleranz für CNC-Teile.
Für die Freigabe eines Merkmals werden Messbereich, Aufspannung, Temperatur, optische Zugänglichkeit und Messunsicherheit berücksichtigt. Sehr enge Formtoleranzen erfordern ein gesondert geeignetes Messverfahren; sie lassen sich nicht allein aus der Genauigkeitsangabe des 2D-Messsystems ableiten.
Prüfplanung vor der Fertigung
Funktionsmaße, Bezugsflächen und besondere Merkmale werden zu Beginn festgelegt. Der Prüfplan ordnet jedem Merkmal ein geeignetes Messmittel und einen vereinbarten Prüfumfang zu. So bleibt nachvollziehbar, welche Anforderungen am Rohteil, während der Bearbeitung und am fertigen Teil überprüft werden.
Koordinatenmessung und optischer Vergleich
Ein Koordinatenmessgerät unterstützt die räumliche Prüfung von Maßen und geometrischen Beziehungen. Bei geeigneten Oberflächen kann ein optischer 3D-Vergleich zusätzliche Informationen zur Kontur liefern. Taktile und optische Verfahren werden entsprechend der Messaufgabe ausgewählt und nicht beliebig gleichgesetzt.
Erstteilprüfung und begleitende Kontrolle
Bei neuen Teilen oder geänderten Prozessen werden die relevanten Merkmale am Erstteil überprüft. Während der Serie können festgelegte Kontrollen helfen, Werkzeugverschleiß und Maßänderungen rechtzeitig zu erkennen. Eine 100-Prozent-Prüfung vereinbarter Merkmale ist auf Wunsch möglich.
Endprüfung und nachvollziehbare Ergebnisse
Nach den vorgesehenen Bearbeitungs- und Behandlungsschritten erfolgt die vereinbarte Endprüfung. Maßprotokolle, Sichtprüfung, Kennzeichnung und Zuordnung zum Fertigungslos können Bestandteil der Lieferung sein. Der konkrete Dokumentationsumfang wird an den Anforderungen des Projekts ausgerichtet.
07 / Metalle und Kunststoffe
Häufige Werkstoffe für CNC-Bearbeitungsteile aus China
Die Werkstoffwahl beeinflusst Gewicht, Festigkeit, Korrosionsverhalten, Verschleiß und Fertigungskosten. Für ein CNC-Aluminiumteil stehen andere Eigenschaften im Vordergrund als für eine gehärtete Stahlwelle, eine Edelstahlarmatur oder eine gleitende Kunststoffbuchse. Neben der Legierung ist der Liefer- beziehungsweise Wärmebehandlungszustand wesentlich.
Die Tabelle nennt häufig angefragte Werkstoffe und typische Bauteile. Die Bezeichnungen stammen aus unterschiedlichen Werkstoffsystemen und sind keine pauschale Gleichsetzung miteinander. Verbindlich sind die vereinbarte Materialspezifikation, der Zustand und die Anforderungen Ihrer Zeichnung.
| Werkstoffgruppe | Häufige Bezeichnungen | Auswahlkriterien | Typische Zeichnungsteile |
|---|---|---|---|
| Aluminium für allgemeine Konstruktionsteile | 6061, 6082, 6063 | Geringe Dichte, gute Bearbeitbarkeit vieler Zustände und Möglichkeiten zur dekorativen Oberflächenbehandlung. | Aluminiumgehäuse, Adapterplatten, Halterungen, Montageflansche und Kühlkörper. |
| Hochfeste Aluminiumlegierungen | 7075, 2024 | Festigkeit und Gewicht bei geeigneter Werkstoffausführung; Korrosion, Oberflächenzustand und Einsatzumgebung gesondert betrachten. | Hochfeste Aluminiumfrästeile, Leichtbauhalter, Naben und kundenspezifische Verdichterkomponenten. |
| Weitere Aluminiumwerkstoffe | 5052 und weitere freigegebene Legierungen | Rohmaterialform, Korrosionsanforderung und konstruktive Eignung; nicht jeder Werkstoff ist in jeder Abmessung sinnvoll verfügbar. | Gehäuseteile, Deckel, Platten, Abdeckungen und individuelle Befestigungselemente. |
| Unlegierte Stähle und Automatenstähle | C45, 1215 und zeichnungsspezifische Sorten | Belastung, Zerspanbarkeit und gewünschter Endzustand; Wärmebehandlungseignung werkstoffbezogen auswählen. | Kohlenstoffstahlwellen, Bolzen, Abstandshülsen, Gewindeteile und einfache Maschinenkomponenten. |
| Legierte Stähle und Einsatzstähle | 42CrMo4, 4140, 40Cr, 16MnCr5, 8620 | Festigkeit, Zähigkeit, Härtbarkeit und erforderliche Randschichteigenschaften abhängig von der konkreten Sorte. | Getriebewellen, Zahnradwellen, Keilwellen, Schnecken, Spindeln und belastete Antriebsteile. |
| Austenitische nichtrostende Stähle | 303, 304, 316L sowie separat spezifizierte europäische Sorten | Korrosionsanforderung, Zerspanbarkeit und Einsatzmedium; die Varianten sind nicht beliebig austauschbar. | Edelstahldrehteile, Armaturen, Pumpenbauteile, Gewindeanschlüsse und Gehäuse. |
| Weitere nichtrostende Stähle | 17-4PH, 420, Duplex 2205 | Festigkeit, Wärmebehandlungszustand und Korrosionsverhalten; Duplex- und ausscheidungshärtende Sorten getrennt beurteilen. | Hochbelastete Wellen, Ventilkomponenten, Lagerteile und ausgewählte Laufräder. |
| Titan und Titanlegierungen | Grade 2, Grade 5, Ti-6Al-4V, TA2 oder TC4 nach festgelegter Spezifikation | Gewicht, Festigkeit und Korrosionsanforderung; Werkzeugzugang und Wärmeentwicklung bei der Bearbeitung beachten. | Titanfrästeile, Verbindungselemente, Leichtbauhalter und technische Versuchsteile. |
| Kupfer und Messing | Cu-ETP, CuZn39Pb3 sowie geeignete bleiarme oder bleifreie Alternativen | Elektrische oder thermische Leitfähigkeit, Zerspanbarkeit und anwendungsbezogene Anforderungen an die Zusammensetzung. | Kontaktteile, Kühlkomponenten, Messingarmaturen, Gewindeeinsätze und Anschlüsse. |
| Bronze und Nickel-Aluminium-Bronze | Zinnbronze, Aluminiumbronze und Nickel-Aluminium-Bronze nach Zeichnung | Gleitpaarung, Verschleiß, Schmierung und Einsatzmedium bestimmen die geeignete Legierung. | Schneckenräder, Gleitbuchsen, Flanschlager, Ventilteile und marine Komponenten. |
| Nickelbasislegierungen | Inconel- und Hastelloy-Legierungen nach genauer Sortenangabe | Temperatur- und Korrosionsanforderungen; erhöhte Anforderungen an Werkzeug, Schnittstrategie und Bearbeitungszeit. | Hochtemperaturbauteile, chemisch beanspruchte Komponenten, Flansche und spezielle Strömungsteile. |
| Technische Kunststoffe | POM, PA, PP, PU, PMMA und weitere Werkstoffe nach Machbarkeitsprüfung | Reibung, Feuchteaufnahme, Temperatur, chemische Beanspruchung und Steifigkeit; bei PU zusätzlich die Härte. | Kunststoffbuchsen, Führungen, Zahnräder, Isolierteile, Ventilkomponenten und transparente Abdeckungen. |
Aluminium-CNC-Bearbeitung in China
CNC-gefräste Aluminiumteile werden häufig für leichte Gehäuse, präzise Montageflächen und thermisch beanspruchte Baugruppen eingesetzt. Bei dünnen Wandungen helfen geeignete Spannkonzepte und eine abgestimmte Reihenfolge von Schruppen und Schlichten, Verformungen zu begrenzen. Sichtflächen und Passflächen sollten bereits vor dem Eloxieren getrennt festgelegt werden.
Stahl- und Edelstahlbearbeitung nach Zeichnung
CNC-Stahlteile eignen sich für belastete mechanische Verbindungen und Antriebe. Edelstahlkomponenten kommen häufig bei erhöhten Anforderungen an das Korrosionsverhalten zum Einsatz. Schnittstrategie, Kühlschmierung und Entgratung richten sich nach der genauen Sorte; eine Werkstofffamilie allein beschreibt die Bearbeitungsbedingungen nicht ausreichend.
Titan, Bronze und anspruchsvolle Legierungen
Für Titanbauteile, Bronzebuchsen und Nickelbasis-Komponenten wird der Prozess auf die spezifischen Werkstoffeigenschaften abgestimmt. Besonders bei teurem Rohmaterial lohnt sich eine genaue Prüfung von Rohteilform, Bearbeitungszugabe und Werkzeugzugänglichkeit. Die Wahl eines Guss- oder Schmiederohlings kann bei geeigneten Serien ebenfalls geprüft werden.
Kunststoff-CNC-Bearbeitung für Funktionsbauteile
Gedrehte POM-Buchsen, gefräste PA-Führungen und PP-Bauteile lassen sich ohne ein produktspezifisches Spritzgusswerkzeug herstellen. Das ist für Einzelteile und kleinere Serien interessant. Spannkraft, Wärmeentwicklung und Konditionierung werden auf den Kunststoff abgestimmt, damit die gemessenen Maße zum vereinbarten Prüfzustand passen.
08 / Werkstoffzustand
Wärmebehandlung für kundenspezifische CNC-Teile
Die Wärmebehandlung wird anhand von Werkstoff, Belastung und gewünschtem Endzustand ausgewählt. Entscheidend sind Zielhärte, gegebenenfalls Randschichttiefe, zulässiger Verzug und die Reihenfolge der nachfolgenden Bearbeitung. Nicht jedes Verfahren ist für jeden Stahl oder jede Legierung geeignet.
Spannungsarmglühen
Innere Spannungen aus dem Rohmaterial oder aus vorangegangenen Arbeitsschritten können sich beim Materialabtrag auswirken. Ein geeigneter Spannungsabbau kann bei maßkritischen Teilen die Stabilität der weiteren Bearbeitung unterstützen.
Typische Anwendungen sind stärker ausgeräumte Platten, Gehäuse und anspruchsvolle Präzisionsteile. Temperaturführung und Position im Fertigungsablauf müssen zum Werkstoff passen.
Weichglühen
Bei dafür geeigneten Stählen kann ein weicherer Ausgangszustand die Bearbeitung erleichtern. Dies ist beispielsweise für Teile interessant, die zunächst umfangreich zerspant und erst später auf ihre endgültigen Eigenschaften eingestellt werden.
Der gewünschte Zustand wird ausdrücklich spezifiziert. Eine weichgeglühte Welle und eine vergütete Welle aus derselben Stahlsorte sind funktional nicht gleichwertig.
Vergüten
Die Kombination aus Härten und anschließendem Anlassen dient dazu, Festigkeit und Zähigkeit aufeinander abzustimmen. Geeignete Vergütungsstähle werden beispielsweise für belastete Wellen, Bolzen und mechanische Verbindungsteile eingesetzt.
Der Endzustand wird über die vereinbarten Anforderungen festgelegt. Bereits vergütetes Rohmaterial und eine Wärmebehandlung nach der Vorbearbeitung erfordern unterschiedliche Bearbeitungsfolgen.
Einsatzhärten
Für geeignete kohlenstoffarme Einsatzstähle lässt sich durch Aufkohlen, Härten und Anlassen eine harte Randschicht mit einem vergleichsweise zähen Kern kombinieren. Das ist unter anderem für verschleißbeanspruchte Zahnradwellen und Antriebsteile interessant.
Oberflächenhärte, Einsatzhärtungstiefe und Bereiche ohne Aufkohlung werden nach Zeichnung festgelegt. Maßänderungen können eine anschließende Feinbearbeitung erforderlich machen.
Nitrieren
Durch eine geeignete thermochemische Behandlung können die Randschichteigenschaften ausgewählter Stähle verbessert werden. Die Eignung hängt von Werkstoff, Ausgangszustand und gewünschter Beanspruchung ab.
Für nitrierte Wellen, Führungen und Verschleißteile werden Schichtanforderungen und zu schützende Bereiche abgestimmt. Auch bei vergleichsweise geringer Verzugsneigung sind Maßänderungen zu berücksichtigen.
Induktives Härten
Ausgewählte Oberflächenbereiche eines geeigneten Stahlbauteils können lokal gehärtet werden. Beispiele sind verschleißbeanspruchte Laufbahnen, Zapfen und bestimmte Wellenabschnitte.
Die Anforderung muss Lage, Ausdehnung und Tiefe des gehärteten Bereichs beschreiben. Übergangsbereiche, Formänderungen und gegebenenfalls anschließendes Schleifen werden in die Planung aufgenommen.
Ausscheidungshärten nichtrostender Stähle
Bei Werkstoffen wie 17-4PH beeinflusst der definierte Wärmebehandlungszustand die mechanischen Eigenschaften und das Einsatzverhalten. Zustände wie H900 oder H1025 dürfen deshalb nicht ohne technische Freigabe gegeneinander ausgetauscht werden.
Für Präzisionswellen, hochbelastete Bauteile und ausgewählte Laufräder werden Bearbeitungsfolge und abschließender Zustand anhand der Zeichnung abgestimmt.
Wärmebehandlungszustände von Aluminium
Bei aushärtbaren Aluminiumlegierungen ist der spezifizierte Zustand Teil der Materialanforderung. Ob fertig wärmebehandeltes Halbzeug bearbeitet oder ein nachgelagerter Prozess vorgesehen wird, hängt von Legierung und Bauteil ab.
Eine zusätzliche Wärmebehandlung wird nicht automatisch bei jedem Aluminiumteil durchgeführt. Geforderte Eigenschaften, Verzug und Maßstabilität werden vor der Fertigung bewertet.
Bei wärmebehandelten Zeichnungsteilen werden Härte, Behandlungstiefe, Prüfstelle und Fertigmaß gemeinsam betrachtet. Sehr genaue Sitze oder Funktionsflächen erhalten bei Bedarf eine geeignete Bearbeitungszugabe für den abschließenden Arbeitsschritt.
09 / Oberfläche und Funktion
Oberflächenbehandlung für CNC-gefertigte Metallteile
Eine Oberflächenbehandlung kann Aussehen, Korrosionsverhalten, Reibung oder Verschleiß beeinflussen. Für einbaufertige OEM-Teile zählen außerdem Schichtdicke, Maskierbereiche, Rauheit und das Fertigmaß nach der Behandlung. Die passende Ausführung wird auf Werkstoff und Anwendung abgestimmt.
| Behandlung | Geeignete Werkstoffgruppen | Typischer Zweck | Bei der Konstruktion beachten |
|---|---|---|---|
| Naturfarbenes Eloxieren | Geeignete Aluminiumlegierungen | Oxidschicht mit dekorativer und schützender Funktion. | Legierung, Vorbehandlung, Schichtdicke und Kontaktstellen beeinflussen das Ergebnis. |
| Farbiges Eloxieren | Geeignete Aluminiumlegierungen | Farbige Aluminiumgehäuse, Halter, Bedien- und Sichtteile. | Farbton und zulässige optische Unterschiede anhand einer abgestimmten Vorgabe beurteilen. |
| Harteloxieren | Geeignete Aluminiumlegierungen | Erhöhte Oberflächenhärte und Verschleißbeständigkeit für bestimmte Anwendungen. | Schichtaufbau, Passungen, Kanten und gewünschte Rauheit berücksichtigen. |
| Chemisches Vernickeln | Geeignete Stähle, Aluminium- und Kupferlegierungen nach Vorbehandlung | Funktionelle Schichten für Verschleiß- und Korrosionsanforderungen. | Schichtzusammensetzung, Dicke, Vorbehandlung und zugängliche Innenbereiche festlegen. |
| Galvanisches Verzinken | Geeignete Stahlteile | Korrosionsschutz für Verbindungsteile und technische Komponenten. | Passungen, Gewinde und bei hochfesten Teilen die verfahrensbedingten Anforderungen berücksichtigen. |
| Brünieren | Geeignete Eisenwerkstoffe | Dunkle Oberfläche mit geringem Maßaufbau. | Schutzwirkung und zusätzliche Konservierung auf Umgebung und Lagerung abstimmen. |
| Passivieren | Geeignete nichtrostende Stähle | Behandlung der Oberfläche nach der mechanischen Bearbeitung. | Reinigungszustand, Werkstoff und gewünschte Endoberfläche definieren. |
| Elektropolieren | Geeignete nichtrostende Stähle und weitere ausgewählte Metalle | Gezielte elektrochemische Oberflächenbearbeitung. | Materialabtrag, Kantenveränderung und Auswirkungen auf enge Maße berücksichtigen. |
| Glasperlenstrahlen | Geeignete Metalloberflächen | Gleichmäßige matte Erscheinung und abgestimmte Sichtflächen. | Pass- und Dichtflächen bei Bedarf schützen; gewünschte Textur festlegen. |
| Polieren und Bürsten | Aluminium, Edelstahl und weitere geeignete Metalle | Definierte Sichtflächen oder gerichtete Oberflächenstruktur. | Bearbeitungsrichtung, Materialabtrag und geometrisch schwer zugängliche Bereiche beachten. |
| Pulverbeschichten und Lackieren | Geeignete Metallteile nach Vorbehandlung | Farbgestaltung und anwendungsbezogener Oberflächenschutz. | Schichtdicke, Temperaturbeanspruchung, Gewinde und Montageflächen abstimmen. |
| Laserbeschriften | Werkstoff- und oberflächenabhängig | Teilenummer, Loskennzeichnung, Orientierung oder Montagezuordnung. | Inhalt, Position, Lesbarkeit und zulässigen Einfluss auf Funktionsflächen festlegen. |
Fertigmaße nach der Oberflächenbehandlung
Eine Beschichtung kann Außendurchmesser vergrößern und Bohrungen verkleinern; abtragende Verfahren können den gegenteiligen Einfluss haben. Für präzise CNC-Teile wird deshalb festgelegt, ob eine Toleranz vor oder nach der Behandlung gilt. Maskierungen und Bearbeitungszugaben werden bereits bei der Prozessplanung berücksichtigt.
Sichtflächen und Funktionsflächen
Eine dekorative Gehäusefläche hat andere Anforderungen als ein Lagersitz oder eine Dichtkante. Zeichnungen sollten diese Bereiche unterscheiden. Bei farbig eloxierten Aluminiumteilen helfen Angaben zu Sichtseite und Farbvorlage; bei funktionellen Schichten sind Dicke, Rauheit und zulässige Kontaktstellen entscheidend.
10 / Bauteilfamilien
Welche kundenspezifischen CNC-Teile können gefertigt werden?
Das Spektrum reicht von einfachen CNC-Drehteilen bis zu komplexen Maschinenkomponenten mit mehreren Bearbeitungsarten. Die folgenden Bauteilfamilien zeigen typische Aufgaben unserer Zeichnungsfertigung. Werkstoff, Geometrie, Stückzahl und Prüfanforderung werden für jede Ausführung einzeln betrachtet.
CNC-Wellen und Spindeln
Rotationssymmetrische Bauteile zur Führung, Lagerung und Übertragung mechanischer Bewegung.
- CNC-gedrehte Antriebswellen aus legiertem Stahl
- Präzisionswellen aus Edelstahl für Pumpen
- Hohlwellen mit Innenbohrung nach Zeichnung
- Abgesetzte Wellen mit Lagersitzen und Gewinden
- Vierkantwellen und Wellen mit Schlüsselflächen
- Exzenterwellen und kundenspezifische Spindeln
Keilwellen und innenprofilierte Hülsen
Profilierte Verbindungen für Drehmomentübertragung, axiale Verschiebung und definierte Führung.
- Evolventenverzahnte Wellen für hohe Drehmomente
- Keilwellen mit geraden Flanken nach Zeichnung
- Führungswellen mit längs verlaufendem Profil
- Innenverzahnte Kupplungshülsen aus Stahl
- Keilwellenbuchsen mit Flansch und Befestigungsbohrungen
- Welle-Nabe-Paare mit abgestimmtem Profilspiel
Zahnräder, Schnecken und Getriebeteile
Individuelle Antriebskomponenten mit zeichnungsspezifischen Profil- und Montageanforderungen.
- CNC-bearbeitete Zahnradwellen für Untersetzungsgetriebe
- Ein- und mehrgängige Schneckenwellen aus Stahl
- Schneckenräder aus Bronze nach Kundenspezifikation
- Zykloidenscheiben für kompakte Getriebebaugruppen
- Zahnstangen und Stirnräder nach freigegebenen Profildaten
- Riemenscheiben, Kettenräder und Antriebsnaben
Buchsen, Hülsen und Lagerelemente
Gleitende, führende oder distanzierende Bauteile mit definierten Innen- und Außendurchmessern.
- CNC-gedrehte Bronzebuchsen für Gleitlager
- Flanschbuchsen mit Bohrbild nach Zeichnung
- Präzisionshülsen aus Stahl für Führungssysteme
- Distanzringe und Abstandshülsen aus Aluminium
- Lagerbuchsen mit Schmiernuten und Ölbohrungen
- Bronzebuchsen mit Graphiteinsätzen nach Ausführungsvorgabe
Hydraulik- und Pneumatikkomponenten
Mechanisch bearbeitete Teile für die Führung und Verteilung von Druckmedien.
- CNC-gefräste Hydraulikventilblöcke aus Stahl oder Aluminium
- Ventilschieber und Ventilhülsen mit Funktionspassungen
- Kolben und Kolbenstangen für Hydraulikzylinder
- Verteilerblöcke mit Querbohrungen und Anschlussgewinden
- Zylinderdeckel und Führungsstücke nach Zeichnung
- Vernickelte Hydraulikkomponenten mit definierten Dichtflächen
Pumpen- und Armaturenteile
Bauteile für medienführende Baugruppen mit funktionellen Oberflächen und Anschlussmaßen.
- CNC-bearbeitete Pumpengehäuse und Pumpendeckel
- Edelstahllaufräder und kundenspezifische Pumpenwellen
- Ventilkörper, Ventilkegel und Ventilsitze
- Dichtungsgehäuse und Halteringe für Pumpenbaugruppen
- Förderschnecken und schraubenförmige Komponenten
- Flansche und Anschlussadapter für Rohrleitungssysteme
Laufräder und komplexe 5-Achs-Teile
Räumliche Strömungsgeometrien und Freiformflächen für technisch anspruchsvolle Baugruppen.
- 5-Achs-gefräste Aluminium-Verdichterlaufräder
- CNC-bearbeitete Laufräder aus nichtrostendem Stahl
- Axialschaufeln und kundenspezifische Turbinenschaufeln
- Leiträder, Diffusoren und Düsenringe
- Integrale Schaufelräder und rotierende Scheiben
- Propeller und marine Strömungsbauteile nach Zeichnung
Gehäuse, Deckel und Kühlkomponenten
Präzise bearbeitete Einbau- und Schutzbauteile für mechanische oder elektronische Baugruppen.
- CNC-gefräste Aluminiumgehäuse für Elektronik
- Gehäusedeckel mit Dichtnut und Befestigungsbohrungen
- Kühlkörper und Kühlplatten aus Aluminium
- Lagergehäuse aus Stahl oder Aluminium
- Sensorgehäuse und kundenspezifische Kamerahalter
- Dünnwandige Leichtbaugehäuse mit präzisen Anschlussflächen
Platten, Halter und Vorrichtungsteile
Individuelle Montage-, Positionier- und Spannkomponenten für Produktionsanlagen.
- CNC-gefräste Adapterplatten aus Aluminium
- Präzisionsgrundplatten mit Passstiftbohrungen
- Roboterhalterungen und Greiferbacken nach Zeichnung
- Spannbacken, Klemmstücke und Aufnahmen
- Winkelhalter mit definierten Bezugsflächen
- Montageblöcke und Positionierelemente für Automatisierung
Gewindeteile und Rohranschlüsse
Verbindungselemente mit individuellen Längen, Dichtflächen und Anschlussgeometrien.
- CNC-gedrehte Edelstahlanschlüsse mit NPT-Gewinde
- Messingadapter mit Innen- und Außengewinde
- Sondermuttern und Einstellmuttern nach Zeichnung
- Gewindehülsen, Gewinderinge und Verschlussschrauben
- Rohrstutzen mit kundenspezifischen Anschlussmaßen
- Präzisionsflansche und Verbindungsmuffen
Technische Kunststoffteile
Leichte, gleitfähige oder isolierende Komponenten entsprechend dem gewählten Kunststoff.
- CNC-gedrehte POM-Buchsen und POM-Flansche
- Gefräste POM-Zahnräder und Ventilkugel-Einsätze
- PA-Führungen, Nylonrollen und Gleitstücke
- PP-Gehäuse und Förderschnecken nach Zeichnung
- PU-Rollen und Dämpfungselemente geeigneter Härte
- PMMA-Abdeckungen und transparente technische Bauteile
Präzisionskleinteile und Sonderkonturen
Kleine Funktionsbauteile für Gerätebau, Laboranwendungen und individuelle Mechanismen.
- Präzisionsbolzen und Positionierstifte aus Edelstahl
- Kundenspezifische Nocken und Kurvenscheiben
- Ventilnadeln und kleine Drehteile mit Feingewinde
- Düsen, Distanzstücke und dünnwandige Hülsen
- Instrumentenhalter und mechanische Geräteteile
- Komplexe Konturteile mit kombinierten Dreh- und Fräsflächen
11 / Anspruchsvolle Geometrien
CNC-Bearbeitung für besondere Funktionen und Bauteilmerkmale
Bei maßgeschneiderten CNC-Komponenten entscheidet häufig ein einzelnes Merkmal über den Fertigungsaufwand. Eine dünne Wand, eine tiefe Tasche oder ein enger Lagersitz beeinflusst Werkzeugwahl, Spannkonzept und Prüfung. Diese Anforderungen werden möglichst früh mit der gesamten Konstruktion abgestimmt.
Dünnwandige Aluminium- und Edelstahlteile
Geringe Wandstärken reagieren empfindlich auf Spann- und Schnittkräfte. Eine geeignete Rohteilaufteilung, angepasste Auflageflächen und gestufte Materialabträge helfen, Verformungen zu begrenzen. Endmaße werden im vereinbarten Prüfzustand beurteilt.
Schlanke und lange Präzisionswellen
Das Verhältnis von Länge zu Durchmesser beeinflusst Durchbiegung und Schwingungsneigung. Abstützung, Bearbeitungsrichtung und Schlichtstrategie werden darauf abgestimmt. Die Lage mehrerer Lagerstellen wird gemeinsam zur vorgesehenen Bezugsachse betrachtet.
Tiefe Taschen und schmale Nuten
Lange, schlanke Werkzeuge erhöhen die Anforderungen an Stabilität und Spanabfuhr. Zugänglichkeit, Innenradien und zulässige Übergänge werden deshalb schon bei der Zeichnungsprüfung bewertet. Gegebenenfalls wird die Geometrie mit einem ergänzenden Verfahren hergestellt.
Kreuzbohrungen und innenliegende Kanäle
Hydraulik- und Verteilerbauteile benötigen kontrollierte Durchdringungen und eine zuverlässige Entgratung. Zugänge zur Bearbeitung, Reinigung und Kontrolle werden berücksichtigt. Anforderungen an Dichtheit und Sauberkeit werden zusätzlich zur Maßprüfung vereinbart.
Hochfeste oder bereits gehärtete Werkstoffe
Die Härte des Ausgangsmaterials beeinflusst Bearbeitungszeit, Werkzeugverschleiß und geeignete Verfahren. Je nach Aufgabe kommen angepasste Zerspanung, Schleifen oder Erodieren infrage. Werkstoffzustand und Zielhärte müssen deshalb getrennt angegeben sein.
Freiformflächen und Schaufelkonturen
Für räumlich gekrümmte Flächen werden Werkzeugwege und mögliche Kollisionen vor der Bearbeitung betrachtet. Schrupp- und Schlichtstrategien berücksichtigen die Zugänglichkeit zwischen benachbarten Flächen. Das CAD-Modell unterstützt den späteren Konturvergleich.
Passungen und zusammenwirkende Teile
Bei Welle-Nabe-Verbindungen, Ventilschiebern oder Führungsbuchsen zählt das Zusammenwirken der Komponenten. Spiel, Übermaß, Temperatur und Oberflächenzustand müssen zur Anwendung passen. Eine paarweise Zuordnung ist nur dann erforderlich, wenn sie vereinbart wurde.
Leichtbau und maßkritische Kunststoffteile
Große Materialabträge und wechselnde Umgebungsbedingungen können Formänderungen auslösen. Die Prozessplanung berücksichtigt deshalb Rohmaterial, Zwischenzustände und Messbedingungen. Funktional notwendige Toleranzen werden auf die belasteten Bereiche konzentriert.
12 / Industrielle Anwendungen
CNC-Zeichnungsteile für unterschiedliche Branchen
Unsere kundenspezifische Teilefertigung unterstützt industrielle Baugruppen mit unterschiedlichen Einsatzbedingungen. Die Fertigung erfolgt anhand der freigegebenen Unterlagen. Branchenbezogene Zusatzanforderungen an Werkstoff, Prüfung, Dokumentation und Freigabe werden für das konkrete Bauteil festgelegt.
Maschinenbau
Wellen, Buchsen, Gehäuse, Halter und Montageplatten für neue Maschinen, Sondermaschinen und mechanische Baugruppen mit individuellen Einbaumaßen.
Automatisierung und Robotik
Greiferbacken, Roboteradapter, Positionierelemente und leichte Aluminiumfrästeile für Handhabung, Montageanlagen und automatisierte Fertigungszellen.
Getriebe und Antriebstechnik
Zahnradwellen, Keilwellen, Schnecken, Naben und Zykloidenscheiben für die Übertragung von Bewegung und Drehmoment.
Hydraulik und Pneumatik
Ventilblöcke, Kolben, Führungen und Anschlusskomponenten mit abgestimmten Passungen, Dichtflächen und zugänglichen Innenkanälen.
Pumpen und Armaturen
Laufräder, Pumpenwellen, Ventilkörper und Gehäuseteile mit Werkstoffen und Oberflächen passend zum spezifizierten Medium.
Kompressoren und Turbomaschinen
Verdichterlaufräder, Diffusoren, Leiträder und Schaufelteile mit komplexen räumlichen Konturen und funktionellen Nabenbereichen.
Fahrzeugtechnik
Prototypen, Prüfstandsteile, Halterungen, Adapter und Antriebskomponenten für Entwicklung sowie kundenspezifische technische Baugruppen.
Luftfahrttechnik und Drohnenbau
Zeichnungsspezifische Leichtbauhalter, Gehäuse und Versuchsteile aus Aluminium oder Titan. Einsatzbezogene Freigaben werden gesondert festgelegt.
Schiffbau und Meerestechnik
Wellen, Flansche, Propellerkomponenten und Armaturenteile; Werkstoffwahl unter Berücksichtigung von Medium, Korrosion und mechanischer Beanspruchung.
Elektronik und Wärmemanagement
Aluminiumgehäuse, Kühlkörper, Kühlplatten, Kontaktteile und mechanische Schnittstellen für elektronische Geräte und Messsysteme.
Gerätebau und Forschung
Mechanische Geräteteile, Instrumentenhalter, Laboradapter und Komponenten für wissenschaftliche Versuchsaufbauten nach individueller Zeichnung.
Lebensmittel- und Chemieanlagen
Edelstahlkomponenten, geeignete Kunststoffführungen, Förderschnecken und medienberührte Bauteile nach den anwendungsbezogenen Werkstoffvorgaben.
13 / Stückzahlen und Skalierung
Vom einzelnen CNC-Musterteil bis zur Großserienfertigung
Wir unterstützen die CNC-Fertigung ab einem Stück. Für einen Prototyp stehen häufig Funktion und Anpassbarkeit im Vordergrund; bei größeren Stückzahlen gewinnen Zykluszeit, Vorrichtungsnutzung und Prozesswiederholung an Bedeutung. Deshalb wird die Fertigungsmethode auf die tatsächliche Bestellmenge und eine mögliche spätere Serie abgestimmt.
Einzelteile
Einmalige Sonderteile, Ersatzkomponenten nach vollständiger Spezifikation und Bauteile für individuelle Einbausituationen. Geometrie und Funktion bestimmen den Fertigungsweg.
Prototypen
Technische Muster für Montage, Funktionsprüfung und Entwicklung. Zeichnungsänderungen können vor dem Übergang in eine Serie bewertet und übernommen werden.
Kleinserien
Begrenzte Produktionslose mit abgestimmten Bearbeitungsprogrammen und Prüfmerkmalen. Geeignet für Spezialmaschinen, Gerätebau und den schrittweisen Serienanlauf.
Großserien
Wiederkehrende Teile mit angepassten Vorrichtungen, Werkzeugkonzepten und Kontrollplänen. Losaufteilung und Lieferfolge werden auf den Bedarf abgestimmt.
Wirtschaftlichkeit bei kleinen Mengen
Programmierung, Einrichtung und Prüfvorbereitung verteilen sich bei wenigen Teilen auf eine geringe Stückzahl. Eine gut bearbeitbare Konstruktion, verfügbare Materialabmessungen und gezielt gesetzte Toleranzen können den Aufwand begrenzen. CNC-Fertigung ist besonders interessant, wenn individuelle Geometrien ohne produktspezifisches Guss- oder Spritzgusswerkzeug benötigt werden.
Wiederholbarkeit bei steigenden Mengen
Für Serien werden Werkzeugstandzeiten, Spannfolgen und Prüfintervalle aufeinander abgestimmt. Bei geeigneten Bauteilen können Mehrfachaufspannungen oder angepasste Rohlinge wirtschaftlich sein. Änderungen am Prozess müssen weiterhin die vereinbarten Eigenschaften des fertigen Teils erfüllen; ein höheres Volumen ersetzt keine Maßprüfung.
14 / Fertigungsablauf
Von der technischen Zeichnung zum geprüften CNC-Bauteil
Ein klarer Fertigungsablauf verbindet technische Abstimmung, Bearbeitung und Qualitätssicherung. Je nach Geometrie können einzelne Schritte zusammengefasst, wiederholt oder in ihrer Reihenfolge angepasst werden. Entscheidend bleibt die freigegebene Spezifikation des fertigen Bauteils.
-
Zeichnung und Modell prüfen
Abmessungen, Werkstoff, Toleranzen, Bezüge, Gewinde und Oberflächenangaben werden auf Vollständigkeit betrachtet. Widersprüche zwischen 2D-Zeichnung und 3D-Modell werden vor der Bearbeitung geklärt.
-
Rohmaterial und Prozessfolge festlegen
Halbzeugform, Bearbeitungszugaben und Materialzustand werden ausgewählt. Die Planung berücksichtigt mögliche Wärmebehandlungen, Beschichtungen und die spätere Zugänglichkeit der Funktionsflächen.
-
Spannkonzept und Werkzeugwege vorbereiten
Bearbeitungsbezüge, Vorrichtungen und Werkzeuge werden auf das Teil abgestimmt. Für komplexe Geometrien unterstützt die Simulation der Werkzeugwege die Prüfung auf Kollisionen und verbleibendes Material.
-
Rohteil zuschneiden und vorbearbeiten
Das Material wird vorbereitet und mit geeigneten Zugaben geschruppt. Bei Bedarf folgen Zwischenkontrollen oder werkstoffgerechte Maßnahmen zum Umgang mit inneren Spannungen.
-
Funktionsgeometrien fertig bearbeiten
Drehen, Fräsen, Bohren und ergänzende Verfahren erzeugen die vorgesehenen Maße und Flächen. Maßkritische Merkmale werden in einer geeigneten Folge und mit kontrollierten Bezügen bearbeitet.
-
Behandeln, entgraten und reinigen
Vereinbarte Wärme- und Oberflächenbehandlungen werden in die Prozessfolge eingebunden. Erforderliche Nachbearbeitungen, Entgratung und Reinigung richten sich nach Material und Funktion.
-
Endmaße und besondere Merkmale prüfen
Die abschließende Prüfung bewertet die vereinbarten Merkmale am fertigen Zustand. Ergebnisse können in einem zugeordneten Maßprotokoll dokumentiert werden.
-
Kennzeichnen und geschützt verpacken
Verwechslungsschutz, Einzeltrennung und Schutz empfindlicher Flächen werden nach Bedarf vorgesehen. Korrosionsschutz und Verpackungsart werden auf Werkstoff und Transportbedingungen abgestimmt.
15 / Technische Fertigungsbeispiele
Wie Werkstoff, Funktion und CNC-Prozess zusammenpassen
Die folgenden Beispiele veranschaulichen mögliche Prozessketten für typische Bauteile. Sie dienen der technischen Orientierung; die tatsächliche Ausführung wird für jede Zeichnung gesondert festgelegt.
7075-Aluminiumlaufrad für einen Verdichter
Nach der Vorbereitung des Rohlings können Nabe und Bezugsflächen vorgedreht werden. Die Schaufelkanäle entstehen durch eine angepasste 5-Achs-Bearbeitung. Schaufelstärke, Übergänge, Nabenbohrung und Rundlauf werden als getrennte Merkmale bewertet.
Werkstoffzustand, Betriebsbedingungen und eventuell erforderliche Auswuchtung werden vom konkreten Einsatz abgeleitet. Die mechanische Fertigung allein bestätigt noch nicht die Eignung für eine bestimmte Drehzahl.
Stahl-Zahnradwelle für ein Getriebe
Eine typische Folge verbindet Vorbearbeitung, Profilherstellung, geeignete Wärmebehandlung und Fertigbearbeitung der Lagerstellen. Werkstoff und Behandlung richten sich nach der geforderten Belastbarkeit und den Verschleißanforderungen.
Verzahnungsdaten, Rundlauf zur Lagerachse und Schulterabstände beeinflussen das spätere Laufverhalten. Diese Merkmale werden nicht durch eine allgemeine Längentoleranz abgedeckt.
Hydraulikblock mit funktioneller Beschichtung
Aus einem geeigneten Rohling werden Anschlussflächen, Hauptbohrungen und quer verlaufende Kanäle hergestellt. Gewinde, Dichtflächen und Bohrungskreuzungen benötigen jeweils geeignete Bearbeitungs- und Entgratungsschritte.
Eine vereinbarte Beschichtung wird bei den Fertigmaßen berücksichtigt. Druckprüfung, Sauberkeitsanforderungen und spezielle Dichtheitsprüfungen werden zusätzlich definiert, sofern sie zur Anwendung gehören.
POM-Führungsbuchse für eine Automatisierungsanlage
Eine Kunststoffbuchse kann aus geeignetem Halbzeug gedreht und mit Flansch, Bohrbild oder Schmiernut ergänzt werden. Die Aufspannung sollte lokale Verformung begrenzen; scharfe Werkzeuge und angepasste Schnittbedingungen unterstützen die Maßhaltigkeit.
Passung, Betriebstemperatur, Belastung und Gegenwerkstoff bestimmen die Funktion. Die Endprüfung erfolgt unter den abgestimmten Bedingungen für das Kunststoffteil.
16 / Fertigungsgerechte Konstruktion
Konstruktionsdetails für wirtschaftliche CNC-Zeichnungsteile
Schon kleine konstruktive Entscheidungen können die Fertigung vereinfachen. Funktional nicht notwendige Engstellen, überlange Gewinde oder pauschal sehr enge Toleranzen erhöhen häufig den Aufwand. Die folgenden Punkte helfen, technische Anforderungen und Herstellbarkeit aufeinander abzustimmen.
Toleranzen nach Funktion vergeben
Lager-, Dicht- und Führungsflächen benötigen gezielte Anforderungen. Für unkritische Außenflächen kann eine weniger enge Toleranz ausreichend sein. Diese Unterscheidung verbessert die Planbarkeit von Bearbeitung und Prüfung, ohne die Funktion der Baugruppe unnötig zu verändern.
Innenradien und Werkzeugzugang berücksichtigen
Ein rotierendes Fräswerkzeug hinterlässt an Innenecken einen Radius. Kleine Radien in tiefen Taschen können aufwendige Werkzeuge oder zusätzliche Verfahren erfordern. Ausreichender Zugang erleichtert die Bearbeitung und die spätere Entgratung.
Wandstärken und Aufspannflächen abstimmen
Gleichmäßige, ausreichend steife Bereiche erleichtern die Bearbeitung. Wo konstruktiv möglich, unterstützen geeignete Aufspannflächen und zusätzliche Stege die Fertigung. Entscheidend ist die tatsächliche Geometrie; eine einzige Mindestwandstärke passt nicht zu allen Werkstoffen und Bauteilgrößen.
Gewinde eindeutig beschreiben
Gewindesystem, Nenngröße, Steigung, Toleranz und nutzbare Tiefe sollten angegeben sein. Bei Sacklöchern werden Bohrtiefe und Gewindeauslauf unterschieden. Für dichtende Gewindeverbindungen ist zusätzlich die vorgesehene Dichtfunktion relevant.
Oberflächen örtlich zuordnen
Eine sehr geringe Rauheit ist nicht auf jeder Fläche notwendig. Lokale Angaben erleichtern die Auswahl geeigneter Verfahren. Bei Dicht- und Gleitflächen können auch Bearbeitungsrichtung, zulässige Kanten und der Zustand nach einer Beschichtung wichtig sein.
Bezugssystem und Messbarkeit planen
Bezüge sollten die spätere Funktion der Baugruppe abbilden und praktisch zugänglich sein. Ein Merkmal muss nicht nur herstellbar, sondern auch sinnvoll überprüfbar sein. Für verdeckte oder sehr kleine Geometrien wird die Messstrategie frühzeitig abgestimmt.
Rohteil und Serienmenge gemeinsam betrachten
Rundmaterial, Platte, Block, Guss- oder Schmiederohling können je nach Stückzahl unterschiedliche Vorteile haben. Weniger Materialabtrag kann die Bearbeitungszeit senken, während spezielle Rohlinge zusätzliche Vorbereitung erfordern. Die Gesamtprozesskette entscheidet über die Wirtschaftlichkeit.
Änderungen vor der Serienfreigabe bündeln
Ein klarer Revisionsstand verhindert die Vermischung unterschiedlicher Maße oder Werkstoffe. Änderungen an einer Funktionsfläche können Programme, Vorrichtungen und Prüfpläne betreffen. Eine abgestimmte Musterprüfung hilft, offene Punkte vor größeren Stückzahlen zu klären.
17 / Zeichnung und Spezifikation
Welche Angaben werden für CNC-Teile nach Zeichnung benötigt?
Vollständige technische Unterlagen erleichtern die Machbarkeitsbewertung und die Planung von Bearbeitung und Prüfung. Ein 3D-Modell beschreibt die Geometrie; eine 2D-Zeichnung ergänzt typischerweise Toleranzen, Bezüge, Werkstoffzustände und besondere Anforderungen. Beide Unterlagen sollten denselben freigegebenen Stand darstellen.
| Angabe | Benötigter Inhalt | Bedeutung für die Fertigung | Beispiel |
|---|---|---|---|
| 2D-Zeichnung | Maße, Toleranzen, Bezüge und Hinweise | Legt die verbindlichen geometrischen Anforderungen fest. | Bemaßte Zeichnung als PDF; weitere Formate nach Abstimmung. |
| 3D-Modell | Vollständige Geometrie im vereinbarten Austauschformat | Unterstützt Prozessplanung, Programmierung und Konturvergleich. | STEP oder ein anderes abgestimmtes CAD-Format. |
| Werkstoff | Genaue Sorte und zugehörige Spezifikation | Bestimmt Rohmaterial, Werkzeuge und Bearbeitungsstrategie. | Eine definierte Aluminiumlegierung statt nur „Aluminium“. |
| Materialzustand | Lieferzustand und gewünschter Endzustand | Beeinflusst Härte, Bearbeitbarkeit und Prozessreihenfolge. | Vergüteter Stahl oder Aluminium mit festgelegtem Zustand. |
| Stückzahl | Musterbedarf, Losgröße und gegebenenfalls Folgebedarf | Unterstützt die Auswahl von Vorrichtungen und Fertigungsmethode. | Ein Musterteil mit anschließendem Serienlos. |
| Maß- und Formanforderungen | Funktionsmaße, geometrische Toleranzen und Passungen | Definiert die maßkritischen Bearbeitungs- und Prüfschritte. | Lagersitz, Ebenheit einer Dichtfläche und Lochbildposition. |
| Gewinde und Verzahnungen | Profil, Abmessungen, Toleranz und erforderliche Zusatzdaten | Verhindert unvollständige Festlegungen bei Funktionsprofilen. | Gewindesteigung oder Modul, Zähnezahl und Eingriffswinkel. |
| Wärmebehandlung | Verfahren, Zielzustand und gegebenenfalls Schichttiefe | Ermöglicht die Planung von Zugaben und Nachbearbeitung. | Definierte Härte an einer festgelegten Prüfstelle. |
| Oberflächenbehandlung | Verfahren, Schichtdicke, Farbe und Maskierbereiche | Stimmt Fertigmaße und Erscheinungsbild aufeinander ab. | Farbig eloxierte Sichtfläche mit geschütztem Lagersitz. |
| Prüfumfang | Zu prüfende Merkmale und benötigte Dokumentation | Ordnet Messmittel, Prüfaufwand und Ergebnisdarstellung zu. | Maßprotokoll oder vollständige Prüfung festgelegter Merkmale. |
| Einsatzbedingungen | Belastung, Temperatur, Medium und Montagefunktion | Unterstützt die technische Abstimmung kritischer Anforderungen. | Drehende Lagerstelle oder medienführender Ventilkörper. |
| Revision und Lieferzustand | Zeichnungsstand, Kennzeichnung und Verpackung | Sichert die Zuordnung und den Schutz der fertigen Teile. | Teilenummer, Revisionskennung und getrennte Verpackung. |
18 / Industrielle Beschaffung
CNC-Fertigungspartner in China für kundenspezifische OEM-Teile
Wer eine CNC-Fabrik in China oder einen Hersteller für CNC-Teile nach Zeichnung sucht, benötigt eine technisch nachvollziehbare Umsetzung seiner Konstruktion. Neben dem Stückpreis zählen die passende Prozesskette, ein eindeutiger Zeichnungsstand und die Prüfung der funktionell wichtigen Merkmale.
Unser Angebot für CNC-Auftragsfertigung in China verbindet individuelle Teilefertigung mit der Abstimmung dieser Anforderungen. Es umfasst CNC-Drehteile aus China, präzise Frästeile, komplexe OEM-Zerspanungsteile und bearbeitete Komponenten aus Metall oder Kunststoff. Der Fertigungsumfang wird auf den tatsächlichen Bedarf des Projekts zugeschnitten.
Technisch vergleichbarer Leistungsumfang
Ein vergleichbarer Fertigungsumfang enthält denselben Werkstoffzustand, dieselben Toleranzen, die gleiche Oberfläche und einen klaren Prüfumfang. Andernfalls können ähnliche Bauteilbeschreibungen zu unterschiedlichen Endzuständen führen. Diese Punkte werden deshalb vor der Fertigungsfreigabe abgestimmt.
Planbare Bearbeitung und Lieferfolge
Materialbeschaffung, Zerspanung, Behandlung und Prüfung bestimmen gemeinsam den Zeitbedarf. Musterteile, Teilmengen und Serienlose können unterschiedliche Abläufe benötigen. Der vorgesehene Termin wird anhand der konkreten Zeichnung, Materialverfügbarkeit und Produktionsplanung bewertet.
Nachvollziehbare Änderungen
OEM-Baugruppen entwickeln sich weiter. Deshalb müssen freigegebene Änderungen an Geometrie, Werkstoff oder Oberfläche eindeutig in die Fertigungsunterlagen einfließen. Eine saubere Revisionszuordnung hilft, wiederkehrende Teile entsprechend dem aktuellen Stand zu liefern.
Schutz bis zur Montage
Präzise Bauteile benötigen eine Verpackung, die zu empfindlichen Kanten, Sichtflächen und Passungen passt. Je nach Werkstoff werden geeignete Konservierung, Einzeltrennung und Kennzeichnung vorgesehen. So bleibt der vereinbarte Lieferzustand auch bei der Handhabung nachvollziehbar.
19 / Häufige Fragen
Fragen zur CNC-Fertigung nach Zeichnung in China
Welche Teile können nach einer individuellen Zeichnung gefertigt werden?
Möglich sind rotationssymmetrische Drehteile, prismatische Frästeile und komplexe mehrachsig bearbeitete Komponenten. Beispiele sind Wellen, Buchsen, Gehäuse, Hydraulikblöcke, Laufräder und Kunststoffführungen. Die konkrete Machbarkeit hängt von Abmessungen, Werkstoff, Zugänglichkeit und geforderten Merkmalen ab.
Ist die CNC-Fertigung bereits ab einem Stück möglich?
Ja. Das Angebot reicht von der Einzelanfertigung über Prototypen und Kleinserien bis zu größeren Produktionslosen. Für Einzelteile werden Einrichtung und Programmierung auf eine kleine Menge verteilt; bei Serien können angepasste Vorrichtungen und wiederverwendbare Prozesse wirtschaftlich sein.
Wird zusätzlich zum 3D-Modell eine 2D-Zeichnung benötigt?
Bei maßkritischen Teilen ist eine bemaßte Zeichnung besonders hilfreich. Ein geometrisches 3D-Modell enthält nicht zwangsläufig alle Angaben zu Passungen, Bezügen, Oberflächen und Werkstoffzuständen. Falls Informationen fehlen, werden sie vor der Freigabe eindeutig festgelegt.
Was bedeutet OEM-CNC-Fertigung nach Zeichnung?
Das Teil wird nach der Spezifikation des Auftraggebers für dessen Produkt oder Baugruppe hergestellt. Maßgeblich sind individuelle Geometrie, Werkstoff, Funktion und Lieferzustand. Es handelt sich damit um eine kundenspezifische Fertigung, deren Anforderungen durch die freigegebenen Unterlagen bestimmt werden.
Welche Toleranzen sind für CNC-Teile erreichbar?
Die erreichbare Toleranz wird für jedes Merkmal betrachtet. Präzisionsgedrehte Durchmesser können unter geeigneten Bedingungen bis ±0,01 mm bearbeitet werden. Engere Formanforderungen oder geringe Rauheiten können zusätzliche Feinbearbeitung erfordern. Eine einzelne Genauigkeitsangabe gilt nicht automatisch für das gesamte Bauteil.
Bedeutet 2,5 µm Messgenauigkeit auch 2,5 µm Fertigungstoleranz?
Nein. Die angegebene Genauigkeit der 2D-Projektionsmessung beschreibt eine Eigenschaft des Messsystems unter den zugehörigen Bedingungen. Die Fertigungstoleranz ist dagegen eine Anforderung an das Bauteil. Für die Beurteilung muss das Messverfahren einschließlich seiner Messunsicherheit zur jeweiligen Toleranz passen.
Können Aluminium, Edelstahl und Kunststoff nach derselben Zeichnung bearbeitet werden?
Ein ähnliches Geometriemodell kann für unterschiedliche Werkstoffe verwendet werden, doch die Ausführungen müssen technisch getrennt geprüft werden. Steifigkeit, Wärmeausdehnung, Feuchteverhalten und Oberflächenanforderungen unterscheiden sich. Ein Materialwechsel erfolgt daher nur auf Grundlage einer freigegebenen Anpassung.
Ist eine Lieferung mit Wärme- und Oberflächenbehandlung möglich?
Geeignete Behandlungen können in den Fertigungsumfang aufgenommen werden. Dazu gehören beispielsweise Vergüten, Einsatzhärten, Nitrieren, Eloxieren und Vernickeln. Die konkrete Kombination richtet sich nach Werkstoff und Funktion. Maßänderungen und eventuell notwendige Nachbearbeitungen werden dabei berücksichtigt.
Wann ist eine 5-Achs-CNC-Bearbeitung sinnvoll?
Sie ist insbesondere bei räumlichen Freiformflächen, Schaufelgeometrien, schrägen Merkmalen und mehreren anspruchsvollen Bearbeitungsrichtungen interessant. Nicht jedes Teil benötigt fünf Achsen. Für gut zugängliche Flächen und einfache Konturen können Drehen oder 3-Achs-Fräsen die zweckmäßigere Lösung sein.
Welche Angaben sind für Schnecken, Zahnräder und Keilwellen wichtig?
Zusätzlich zu den äußeren Abmessungen werden die vollständigen Profildaten benötigt. Je nach Bauteil zählen dazu Modul und dessen Definition, Zähne- oder Gangzahl, Eingriffswinkel, Steigungsrichtung, Profilverschiebung, Passung und Achsabstand. Zusammenwirkende Teile werden hinsichtlich ihrer gemeinsamen Funktion betrachtet.
Kann eine vollständige Prüfung der gelieferten Teile vereinbart werden?
Eine 100-Prozent-Prüfung der vereinbarten Merkmale ist auf Wunsch möglich. Der Umfang muss beschreiben, welche Maße und Eigenschaften an jedem Teil geprüft werden. Eine vollständige Stückprüfung bedeutet nicht automatisch, dass sämtliche denkbaren Eigenschaften oder jede Oberfläche erfasst werden.
Wovon hängen Kosten und Fertigungszeit ab?
Wesentliche Faktoren sind Werkstoff, Rohteilgröße, Materialabtrag, Bearbeitungszeit, Aufspannungen, Toleranzen, Behandlung und Prüfumfang. Auch Stückzahl und Materialverfügbarkeit spielen eine Rolle. Eine belastbare Planung basiert deshalb auf den konkreten Unterlagen und dem gewünschten Lieferzustand.
 We provide custom machined parts, 5-axis linkage CNC machining, and the design, production, and assembly of machinery and equipment.
